Póngase en contacto con Engelhardt
Cómo especificar piezas de silicona personalizadas: lista de verificación de requisitos y validación

La pregunta no debería ser: “¿Se puede moldear esta característica?” La pregunta correcta debería ser si el material, el proceso, la herramienta, la metrología y la evidencia elegidos pueden demostrar que la pieza funcionará en el servicio especificado.
Los equipos que especifican productos de silicona pueden utilizar esta guía como un camino compartido de extremo a extremo a través del desarrollo de productos a través de la ingeniería, la calidad y las compras. Incluye varios temas como selección de procesos, forma de piezas, procesos de fabricación, tolerancias, prototipos, evidencia de proveedores, factores de costos y el paquete de solicitud de cotización. Este artículo se limita a requisitos, validación y planificación de evidencia antes de la selección de proveedores.
Comience con las condiciones de servicio, no con un grado de silicona
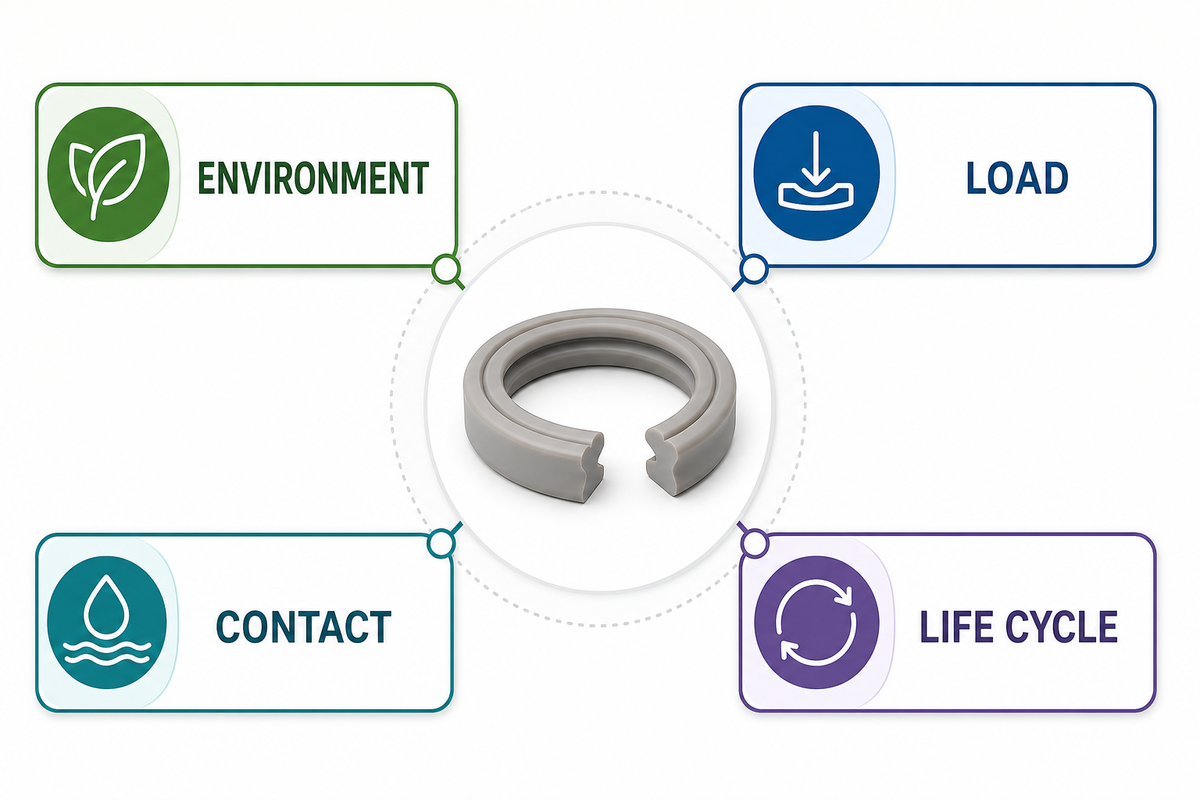
“Silicone, 50 Shore A” no es una especificación de rendimiento completa. ASTM D2240 describe la dureza del durómetro como una prueba de control empírica; no crea una relación simple con una propiedad fundamental del material. La dureza puede ayudar a controlar una mezcla de silicona, pero es posible que no reemplace los requisitos de alta temperatura u otros requisitos de aplicación.
Comience con seis grupos de entrada:
- Función: Sello, válvula, diafragma, agarre, aislante, funda protectora, recorrido del fluido o interfaz cosmética.
- Ambiente: temperatura continua y máxima, fluidos, agentes de limpieza, UV, ozono, presión, vacío y ciclos de esterilización o lavado cuando corresponda.
- Interfaces: geometría de acoplamiento, compresión o deflexión, condición de la superficie, materiales de inserción y cargas de ensamblaje.
- Vida útil: trabajo estático, recuento de ciclos, tiempo de almacenamiento, intervalo de mantenimiento y deriva aceptable.
- Controles: sustancias restringidas, color, sistema de curado, limpieza, trazabilidad y cualquier obligación regulatoria específica del mercado.
- Demanda: cantidad de prototipo, cantidad de lanzamiento, volumen anual, patrón de lote, incertidumbre del pronóstico y requisito de repuestos de servicio.
Asigne un propietario a cada artículo. Los límites funcionales y las interfaces deben ser propiedad de ingeniería. Los métodos y registros de aceptación deben ser propiedad de la calidad. El perfil de demanda y la comparación comercial deben ser propiedad de la compra. Los moldeadores deben confirmar la capacidad de fabricación e identificar variables que dependen del material, las herramientas y el equipo. Un insumo no resuelto no debe considerarse automáticamente una decisión del proveedor; Esta división de responsabilidad mantiene los requisitos personalizados de piezas de caucho de silicona vinculados a la evidencia.
Punct de control practic: Si dos proveedores cotizan piezas materialmente diferentes y afirman seguir la misma solicitud de cotización, el requisito no está listo.
Restricciones de ruta de fabricación de documentos desde la geometría, el volumen y las necesidades de control
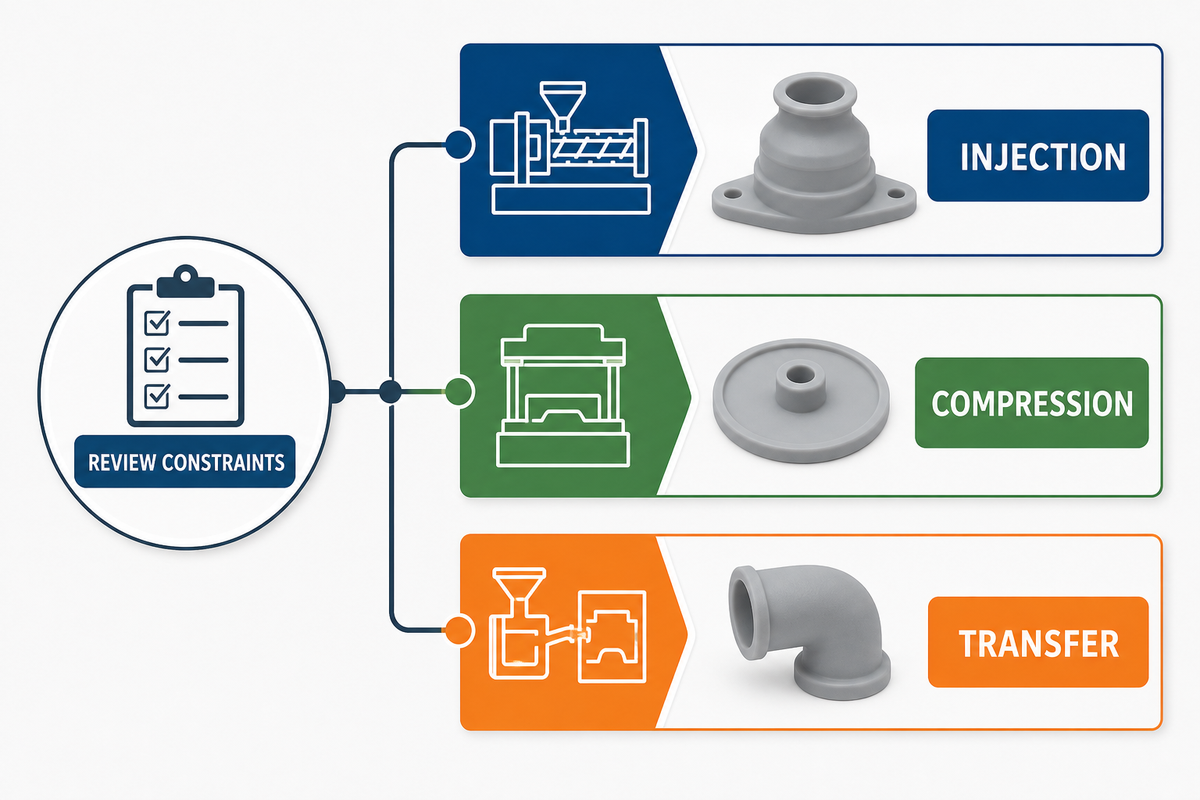
Para componentes de silicona moldeados personalizados, la selección del proceso es una decisión límite y debe eliminar rutas como el moldeo por inyección de silicona cuando no pueden producir la geometría o evidencia necesaria antes de comparar costos. Ningún límite de volumen anual universal puede determinar esto, porque el recuento de cavidades, el tiempo del ciclo, el riesgo de chatarra, la automatización, la inspección y el concepto de herramienta cambian la economía.
| Tipo de proceso | A menudo encaja | Fuerza principal | Mira primero |
|---|---|---|---|
| Moldeo por inyección LSR | Piezas tridimensionales complejas, características delgadas, producción repetida, sobremoldeo | La medición automatizada y el llenado repetible de cavidades pueden soportar incrustaciones | Precisión de herramientas, control de flash, estrategia de puerta/ventilación, curado y desmolde |
| Moldeo por compresión | Algunas geometrías y programas moldeados más gruesos o más simples donde es útil un enfoque de herramientas diferente | Amplias opciones compuestas y geométricas | Colocación de carga, flash, contenido de mano de obra, ciclo y estrategia dimensional |
| Moldeo por transferencia | Geometría moldeada donde un recipiente de transferencia y corredores se adaptan al concepto compuesto y de herramienta | Transferencia controlada a cavidades cerradas | Desperdicio de material, diseño de canal, presión y movimiento del inserto |
| Extrusión | Perfiles continuos con sección transversal estable | Producción de longitud eficiente | Límites de sección transversal, longitud de corte, juntas y operaciones secundarias |
| Troquelado | Juntas planas, almohadillas y formas derivadas de láminas | Herramientas sencillas para piezas bidimensionales adecuadas | Disponibilidad de espesor, estado de los bordes, adhesivo y utilización del material |
| Corte con chorro de agua o cuchillo | Piezas de láminas planas, cantidades de desarrollo o formas que no justifican una matriz dedicada | Cambios de perfil flexibles | Calidad de borde, corte, grosor, velocidad y repetibilidad |
| Reparto de RTV | Piezas y formas de aprendizaje de baja cantidad adecuadas para la fundición | Aprendizaje rápido de diseño en casos seleccionados | Representatividad de la producción, diferencias materiales, burbujas, curado y repetibilidad dimensional |
| Patrón aditivo o prototipo de herramienta blanda | Aprendizaje de forma y ajuste antes de las herramientas de producción | Circuito de retroalimentación corto para geometría | Diferencias de materiales, superficies, tolerancia y procesos |
| Insertar o sobremoldear | Silicona integrada con piezas metálicas o piezas de plástico adecuadas | Menos pasos de montaje e insertos retenidos | Retención mecánica, adhesión, posición del inserto y temperatura de curado |
Para LSR, las reglas de diseño de los proveedores son específicas de cada capacidad y no siguen las leyes universales de materiales. Protolabs, por ejemplo, especifica límites para el espesor de la pared, el calado y los recortes, y recomienda el tamaño de la pieza. Estos no deben copiarse en un dibujo como si representaran los límites de todo el universo de fabricación. A modo de comparación, consulte la guía de Engelhardt moldeo por compresión versus moldeo por inyección.
¿Cómo cambian la geometría, el volumen anual y los requisitos de calidad la elección?
Para componentes moldeados, la geometría establece la viabilidad: la forma y las dimensiones de las características pueden eliminar una ruta de diseño debido a áreas de sección transversal, cortes, socavados, inserciones y líneas de separación. El volumen establece la ventana económica, pero sólo después de que se alineen el concepto de la herramienta y los supuestos de producción. El diseño puede requerir ciertas propiedades y/o evidencia de cumplimiento. La evidencia de cumplimiento puede requerir inspecciones adicionales, manejo automatizado, trazabilidad de lotes o una alta cobertura de inspección, lo que a su vez puede requerir herramientas y procesos diferentes a los de una pieza de bajo volumen visualmente similar.
¿cuándo debería perderse la silicona moldeada por otro método?
Los perfiles continuos suelen ser adecuados para la extrusión. El troquelado suele ser adecuado para láminas 2D que cumplen con los requisitos funcionales y de borde. Considere la fundición de silicona RTV para aplicaciones de aprendizaje o de baja cantidad solo cuando las diferencias entre el material, el proceso y lo que se está probando no socavan el caso que se presenta. Si el prototipo debe validar la contracción de producción, el flash, el comportamiento de cavidad a cavidad o el material con intención de producción, una ruta sin producción puede responder a la pregunta equivocada.
Convierta la geometría en características moldeables e inspeccionables
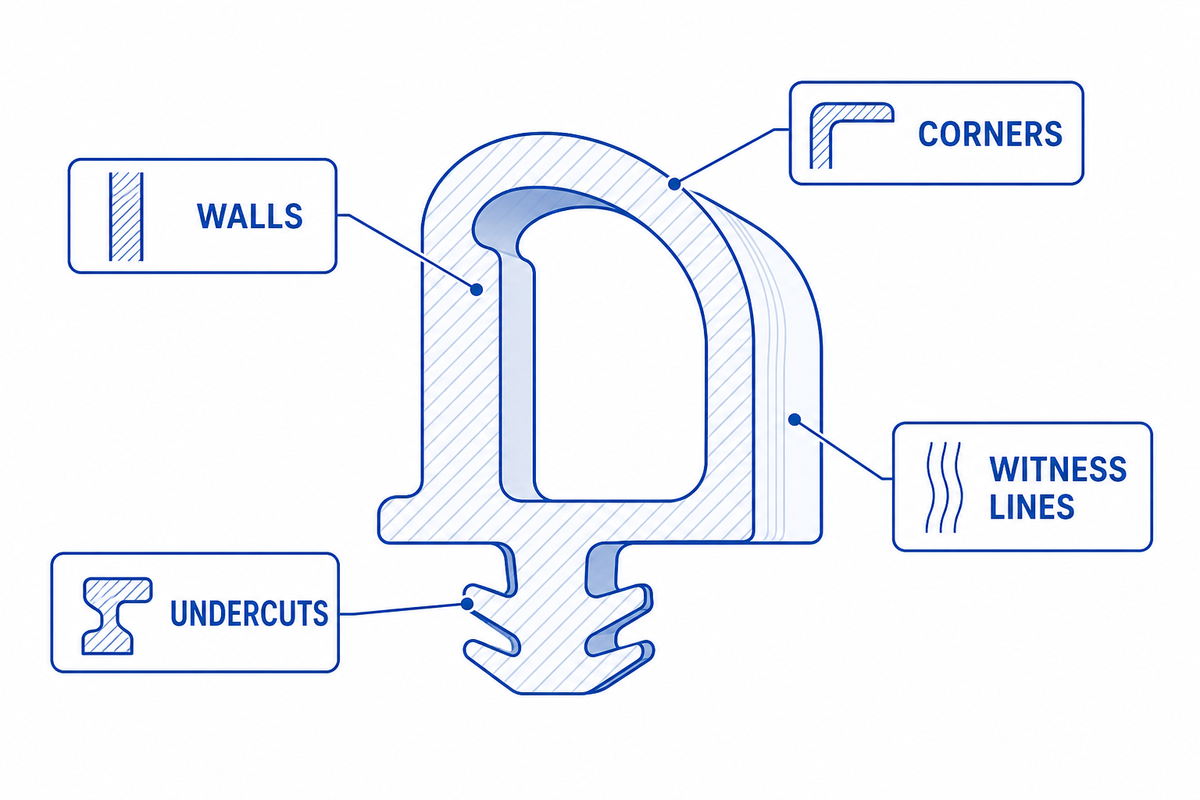
Para piezas moldeadas como una junta tórica u otras piezas de sellado, una revisión de DFM debe seguir el camino del material y el camino de extracción de piezas. Comience en la puerta o cargue, siga el llenado a través de secciones delgadas y alrededor de los insertos, ubique el aire atrapado y luego examine cada línea de cierre y separación. También revise los recortes y las características de retención, luego considere cómo un inspector encontrará y admitirá una pieza flexible. Engelhardt's guía de sobremoldeo ofrece un contexto relacionado cuando un componente de silicona y caucho se encuentra con un inserto o sustrato.
Revise estos elementos explícitamente:
- Los cambios bruscos de espesor de la pared pueden crear variaciones no deseadas en el flujo, el curado, el enfriamiento y la rigidez local. Los diseñadores deben equilibrar esos efectos con los requisitos funcionales de la pieza.
- Separaciones y cierres: coloque líneas testigo inevitables lejos de superficies críticas de sellado, ópticas, higiénicas o cosméticas.
- Ventilaciones y tapajuntas: defina los bordes para que sean funcionalmente críticos y describa cómo se limitará o eliminará el exceso de material.
- Socavaciones y desmolde: la flexibilidad puede ayudar durante la eliminación, pero las tensiones pueden dañar o deformar las características de la pieza.
- Insertos y sobremoldeo: estado del material del inserto, condición de la superficie, método de retención, control posicional y requisitos de unión.
- Datos y accesorios: ayude al proveedor a colocar la herramienta y la pieza en condiciones estables para su inspección.
Declaraciones separadas de capacidad del proveedor de los requisitos de diseño. Una página no relacionada que indica que una moldeadora puede formar una pared delgada no prueba que su pared pueda llenarse junto a un saliente grueso, soltarse sin daños y medirse consistentemente. Solicite a su proveedor un registro DFM para la pieza en cuestión que identifique suposiciones y preguntas e indique cambios en el dibujo.
Especifique tolerancias por función y método de medición
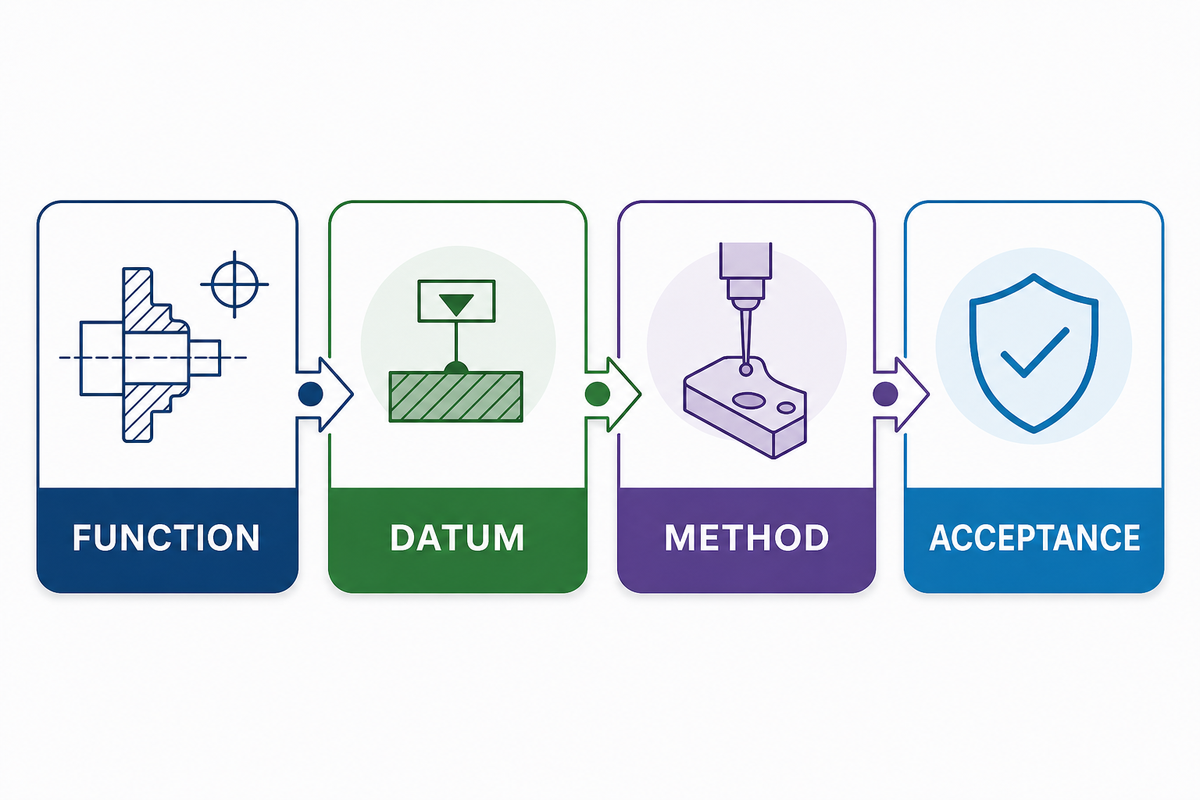
Los elastómeros se deforman por su propio peso y bajo contacto de accesorios y herramientas de medición. Una dimensión sin acondicionamiento, soporte, fuerza de medición y sincronización puede producir argumentos en lugar de control.
ISO 3302-1:2014 proporciona clases de tolerancia dimensional y métodos de prueba para productos de caucho sólido moldeados, extruidos y calandrados, e ISO confirmó esa edición en 2024. Su compañero ISO 3302-2:2022 aborda tolerancias geométricas. Estos son marcos, no permisos, para asignar tolerancias estrictas o un límite de tamaño personalizado a cada característica. Determine qué dimensiones están fijadas por un solo componente del molde y cuáles dependen del cierre del molde, la separación u otras relaciones del proceso. Luego negocie la clase aplicable y las excepciones con el moldeador. El sitio guía de tolerancia para moldeo de caucho es un trasfondo útil para esa discusión con los proveedores.
| Para cada característica crítica, registre | Por qué es importante |
|---|---|
| Razón funcional | Evita que el costo se agregue a dimensiones no críticas |
| Dato y moderación | Controla cómo se ubica una pieza flexible |
| Acondicionamiento y sincronización de mediciones | Separa el comportamiento transitorio post-molde de la aceptación |
| Instrumento, accesorio y fuerza de contacto | Hace que los resultados sean reproducibles entre comprador y proveedor |
| Plan de muestreo y reacción | Define lo que sucede cuando un resultado se acerca o excede un límite |
Si una colección de dimensiones define una característica más que cualquier dimensión, utilice un perfil, una verificación de accesorios o un medidor funcional para verificar la característica. Separe los límites cosméticos, los límites de flash y las discontinuidades de la superficie de los límites dimensionales para darle a cada uno sus propios criterios de aceptación.
Construir un prototipo y un plan de primer artículo que represente el riesgo de producción
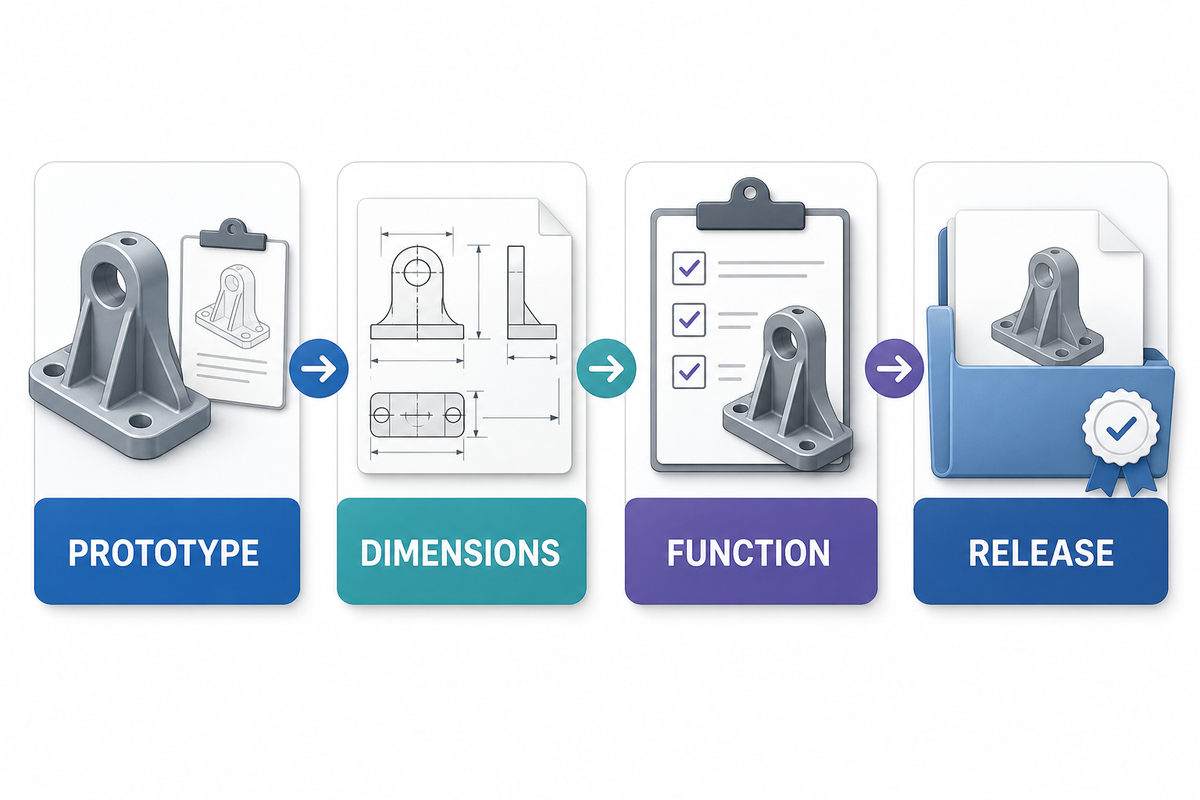
La evaluación de un prototipo debe considerar las respuestas a las preguntas presentadas por los materiales y procesos involucrados, incluidas las limitaciones específicas del proceso Guía de diseño LSR. Una pieza fundida puede proporcionar evidencia de envolvente, acceso al ensamblaje y ergonomía, y puede sugerir una secuencia de ensamblaje. Sin embargo, generalmente no puede proporcionar evidencia de flash de la cavidad de producción, curado de producción, manejo automatizado, equilibrio de cavidades o control de materiales a nivel de lote.
- Model de învățare: Verifique la forma, las interfaces y la secuencia de ensamblaje e identifique cualquier propiedad deliberadamente no representativa.
- Muestra de intención de producción: Utilice la familia de materiales prevista y un proceso representativo para evaluar los riesgos clave del producto.
- Prueba de herramientas: Verifique las puertas, respiraderos, líneas de separación, destellos, desmolde, condición y dimensiones críticas, según la configuración documentada.
- Articolul primei: vincule los resultados al dibujo controlado, modelo, material, cavidad o herramienta, revisión del proceso y método de inspección.
- Lote de lanzamiento: Confirmar el muestreo, el manejo de no conformidad, el embalaje, la identificación, la trazabilidad y la notificación de cambios con respecto a los procedimientos de aceptación documentados.
No permita que “muestra aprobada” implique una decisión indiferenciada. Aprobar la apariencia, dimensiones, evidencia material, pruebas funcionales y liberación de producción por separado.
Una vez controlados estos requisitos, revise los Engelhardt capacidades personalizadas de fabricación de piezas de silicona para la discusión separada sobre comercial y fabricabilidad.
Solicite evidencia antes del utillaje y la producción en masa
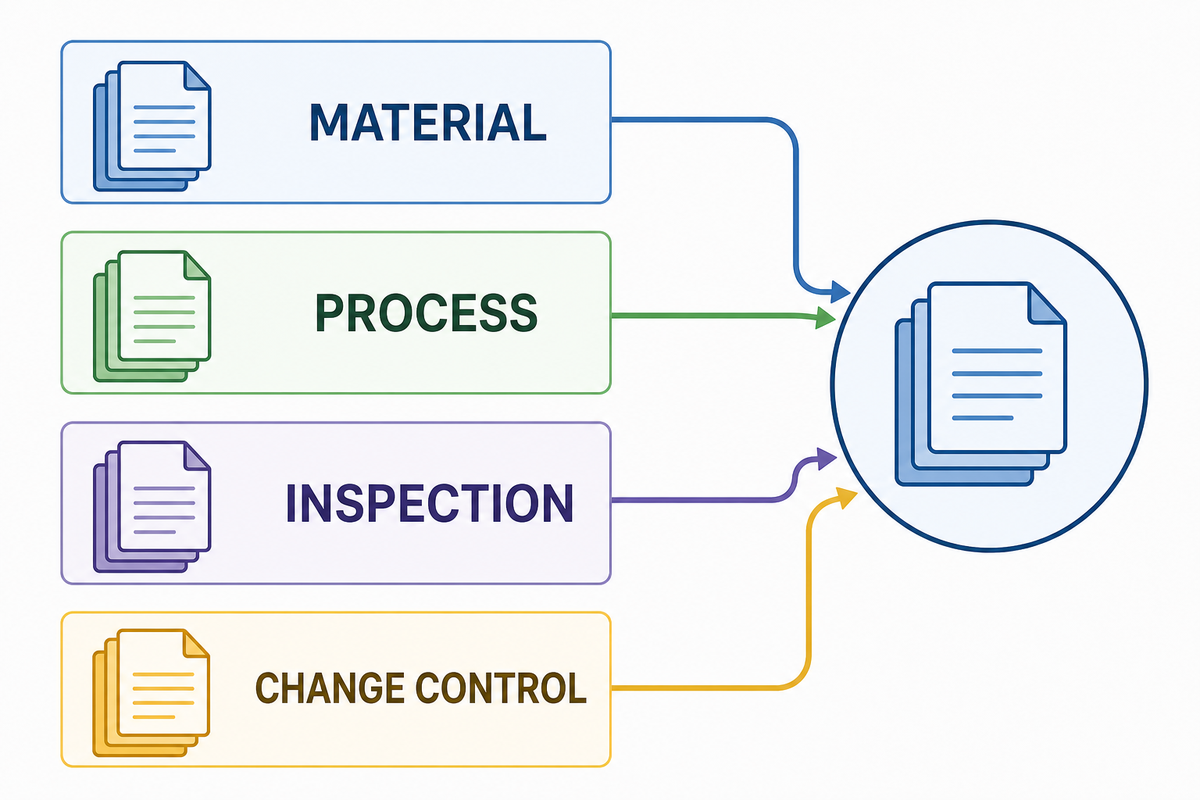
Un certificado o título no significa prueba de su parte. Antes de utilizar herramientas, pregunte qué cubre cada documento, quién lo emitió, si está actualizado, cuál de los materiales utilizados en la pieza que identifica y cómo se vinculará con su revisión de dibujo, lote de material, herramienta, cavidad y producción. lote.
Utilice una escalera de requisitos a evidencia:
- Requisito: la condición mensurable o revisable en la especificación controlada.
- Método: prueba, inspección, revisión o control por parte del proveedor.
- Propietario: comprador, proveedor, productor de materiales o laboratorio independiente.
- Record: informe, certificado, conjunto de datos, imagen o aprobación.
- Vinculación: revisión, lote, cavidad, número de lote o serie y fecha.
- Reacție: contención, disposición, acción correctiva y notificación de cambios.
Para aplicaciones reguladas o relevantes para la seguridad, haga que un asesor regulatorio calificado o el equipo de cumplimiento responsable definan los requisitos para su producto terminado. Revisar el Explicación de FDA sobre la supervisión de sustancias en contacto con alimentos comprender el concepto de uso previsto y alcance regulatorio. La declaración de materiales o los certificados de calidad de los proveedores no validan automáticamente que el producto terminado cumpla con los requisitos cuando se comercializa.
¿Qué se debe revisar antes de lanzar la herramienta?
Revise los modelos y dibujos aprobados, los supuestos de DFM, las limitaciones de materiales y colores, la propiedad de la herramienta, la identificación de cavidades, las características críticas, el primer artículo, la responsabilidad de la prueba, el tamaño de la muestra, las reglas de cambio y la autoridad de aceptación. Si un reclamo depende de una prueba de laboratorio, acuerde el tipo de muestra, el acondicionamiento, la edición del método y la regla de aprobación/reprobación antes de que existan las muestras.
Normalice los factores de costo sin solicitar un precio universal
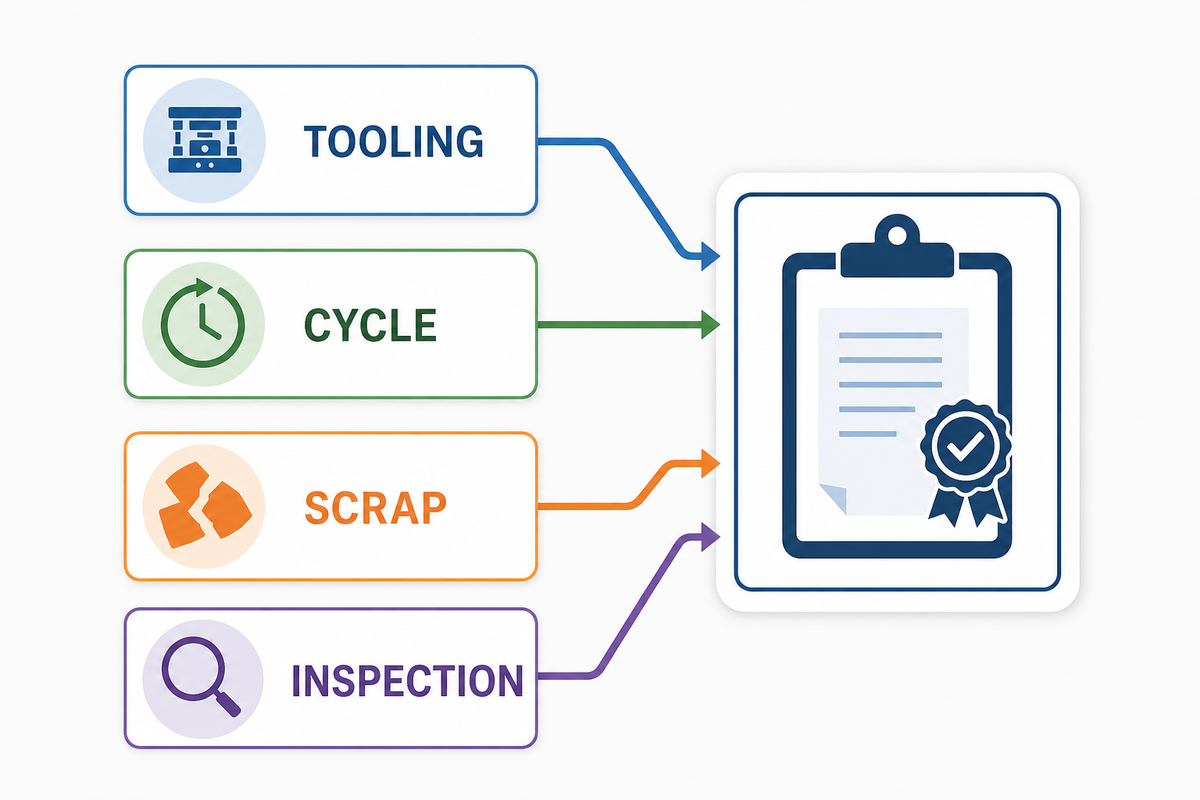
Para piezas de caucho personalizadas, los factores de costo incluyen herramientas, recuento de cavidades, complejidad de separación, inserciones, controles de materiales, tiempo de ciclo, mano de obra, chatarra, inspección, validación, embalaje y pronóstico. Un precio unitario bajo puede ocultar una vida útil de herramientas, un plan de inspección, un alcance de material o una obligación de control de cambios diferentes. La misma lógica de costos se aplica a un artículo moldeado de caucho y se presenta en Engelhardt guía de costos de moldeo de caucho personalizada.
Normalizar las citas antes de la comparación:
- mismos archivos controlados y revisión;
- mismo material y alcance de control de color;
- misma propiedad de herramientas, supuestos de cavidad y responsabilidad de mantenimiento;
- mismos entregables de primer artículo y validación;
- mismo alcance de inspección, trazabilidad y documentación;
- mismo volumen anual, patrón de pedido, embalaje y base de entrega;
- mismo tratamiento de cambios de ingeniería, recalificación y repuestos al final de su vida útil.
Luego compare la exposición total del programa, no solo el precio de la herramienta y el precio de la pieza. La cotización más barata no es comparable si no contiene la información necesaria para el lanzamiento del producto.
Prepare una especificación de pieza de silicona lista para evidencia
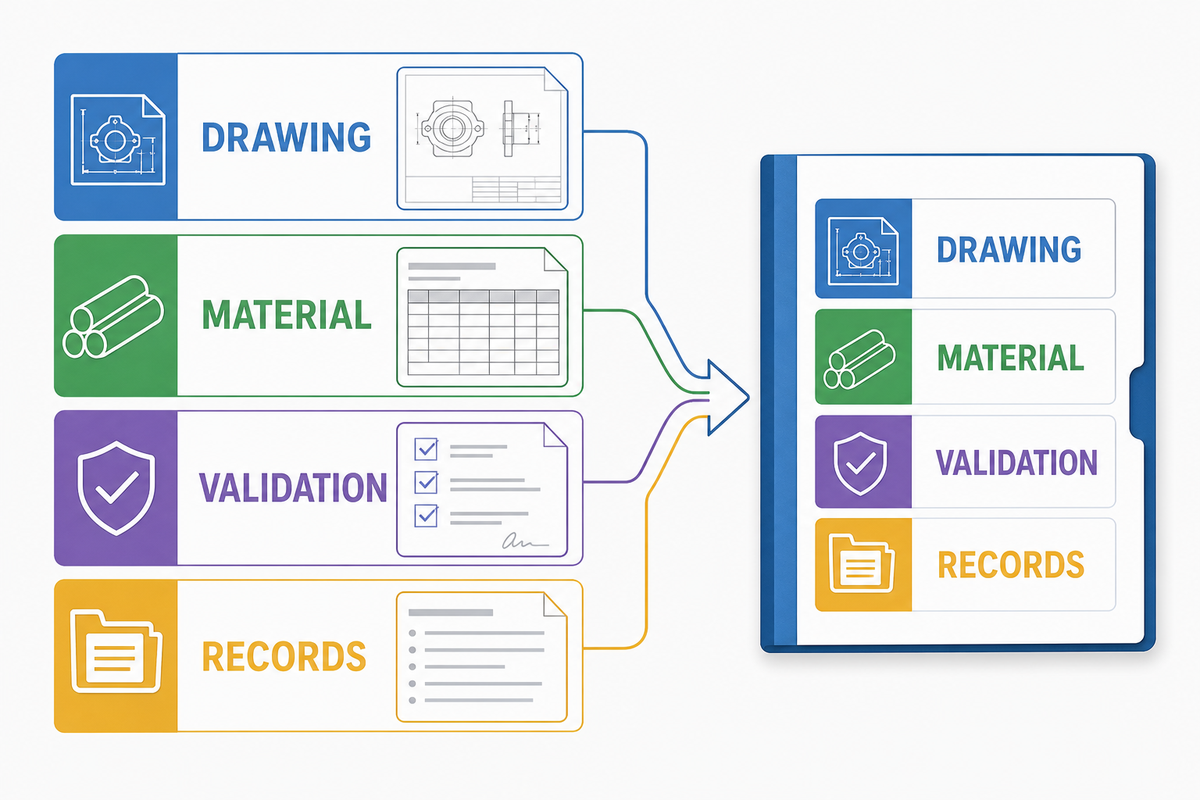
Cada postor, incluido un fabricante de piezas de caucho, debe recibir los mismos requisitos técnicos y comerciales, incluidos los aplicables marco de tolerancia dimensional del caucho, métodos de inspección definidos y métodos de producción. Complete esta lista de verificación antes de enviar la solicitud de cotización.
- Se requieren modelos y dibujos controlados en 3D con revisión y precedencia de conflictos.
- Función de pieza, interfaces de acoplamiento y entorno de servicio
- Se requieren la familia de materiales, el método de dureza, el color y los controles de curado o de sustancia restringida cuando sea necesario.
- Dimensiones críticas a la función con condiciones de dato y medición
- Expectativas de separación, flash, puerta, ventilación, cosmética, limpieza y embalaje
- Cantidades de prototipo, prueba de herramientas, primer artículo y lote de liberación
- Previsión anual, patrón de pedidos, rampa y expectativas de repuestos
- Pruebas funcionales, definición de muestra, método, propietario y regla de aceptación
- Registros de materiales, inspección, trazabilidad y control de cambios
- Propiedad de herramientas, mantenimiento, almacenamiento, identificación de cavidades y términos de transferencia
- Exclusiones de cotizaciones, supuestos abiertos y formato de respuesta DFM solicitado
Para una pieza no estándar, solicite a los proveedores que incluyan un registro de suposiciones en su cotización. A veces es mejor obtener un precio con excepciones explícitas que obtener un precio limpio basado en suposiciones tácitas.
¿qué está cambiando en el abastecimiento de piezas de silicona?
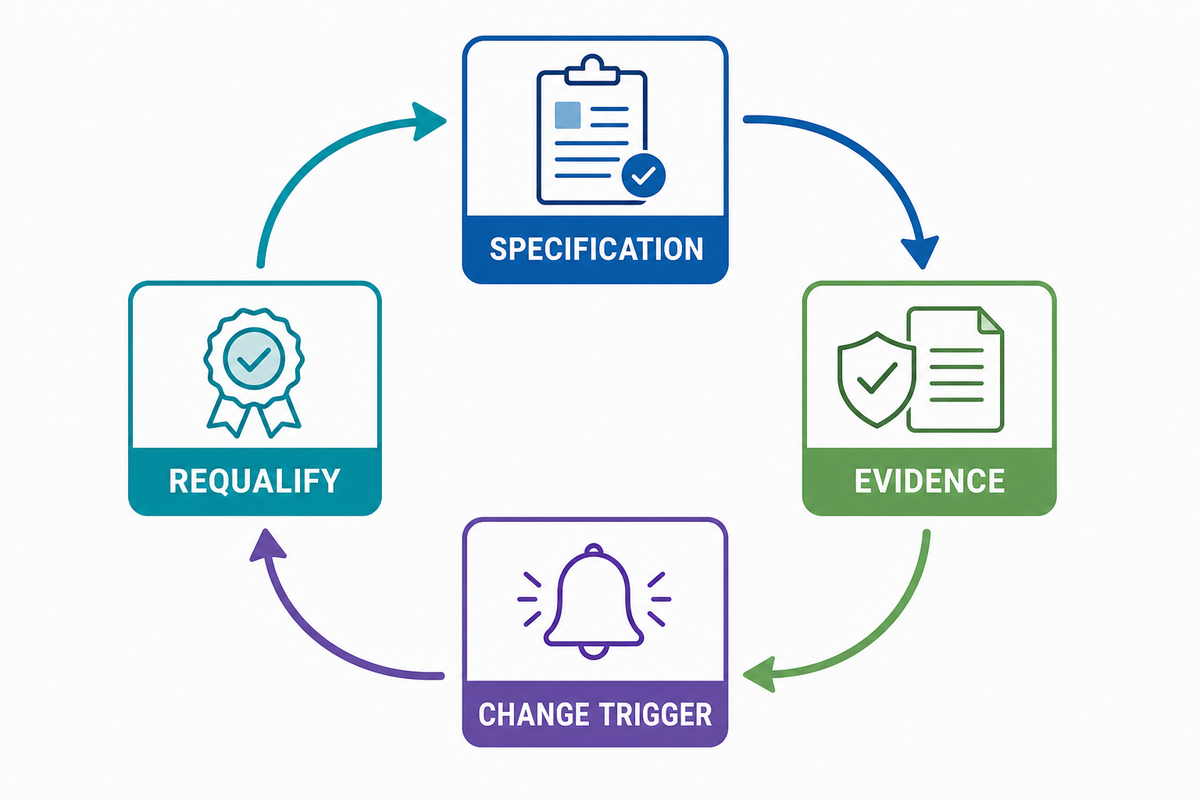
Para los compradores, el principio de abastecimiento útil no es un pronóstico del tamaño del mercado. Es la necesidad de hacer que la evidencia sea portátil a través de cambios de materiales, herramientas y proveedores; publicaciones de material primario como Guía técnica de silicona de Wacker ayude a los equipos a conservar terminología precisa de materiales y procesos. Los equipos deben comprender qué sobrevivirá a un cambio de material, reparación de herramientas, adición de cavidades, cambio de proveedor o revisión regulatoria. Un dibujo sin método o registro de propiedad es difícil de transferir.
Trate la trazabilidad y cambie la visibilidad como insumos de diseño. Defina tempranamente cuál será el récord mínimo establecido, de modo que las afirmaciones puedan vincularse a evidencia. Hacer explícitas las condiciones de recalificación y los desencadenantes reduce la posibilidad de que un cambio de proveedor comercialmente simple se convierta en un proyecto de redescubrimiento técnico.
Mantenga los términos de materiales y procesos precisos y dentro del alcance
Las familias de materiales, las especificaciones de los moldes de silicona, la terminología de moldeo de silicona, los métodos de fabricación y las rutas de fabricación no son intercambiables; La consistencia del material debe especificarse por separado. Orientación técnica primaria en silicona distingue el caucho de silicona líquido, los sistemas RTV y el caucho de silicona sólido; empareje la familia seleccionada con un proceso definido, control de vulcanización o curado, condición de servicio, método de inspección y criterio de aceptación.
Preguntas frecuentes
¿las piezas de silicona personalizadas siempre se fabrican mediante moldeo por inyección?
El moldeo por inyección No. LSR es una ruta, pero el moldeo por compresión, la extrusión, el troquelado y la fundición RTV pueden ser apropiados para diferentes geometrías, volúmenes y objetivos de aprendizaje. Seleccione la ruta después de definir la sección transversal, las características tridimensionales, los insertos, los requisitos de evidencia, el patrón de producción y los supuestos aceptables de herramientas. Un nombre de proceso por sí solo no establece la idoneidad del enfoque.
¿es un valor Shore A suficiente para especificar silicona?
No. Especifique la condición de servicio y la evidencia requerida, luego use la dureza como una propiedad controlada dentro de una especificación de material más completa. La dureza Shore es una medida de control útil, pero no define el comportamiento de la temperatura, la compatibilidad de los fluidos, el comportamiento de la compresión, el rendimiento del desgarro, el sistema de curado, el color, la limpieza o la idoneidad regulatoria.
¿pueden los prototipos de piezas de silicona validar las tolerancias de producción?
Sólo cuando el material prototipo, herramienta, proceso, acondicionamiento y método de medición representen el riesgo que se está evaluando. Una muestra de herramienta fundida o blanda puede validar la forma y el ensamblaje y no representar el destello de producción, la contracción o el equilibrio de la cavidad y el curado. Estado de riesgo al que está autorizado a responder cada prototipo.
¿qué suele impulsar el coste de las herramientas de silicona personalizadas?
Geometría, construcción de herramientas, recuento de cavidades, complejidad de separación y cierre, inserciones, compuertas y ventilación, necesidades de control de flash, automatización, controles de materiales, inspección y alcance de validación, todo importa. Normalmente, una oferta depende de cómo se alinean los elementos de su alcance. Las herramientas que parecen menos costosas también pueden representar un alcance menor.
¿Qué se debe aprobar antes de lanzar una herramienta de producción?
Aprobar el diseño controlado, los supuestos de DFM, el alcance del material, las características críticas, los métodos de medición, los conceptos de herramientas, los planes del primer artículo, la propiedad de las pruebas, la trazabilidad, las notificaciones de cambios y la autoridad de aceptación. La versión debe mostrar qué se fija, qué se define por el proveedor y qué evidencia se requiere antes de la producción en masa.
Conclusión
Un paquete sólido de requisitos y validación reduce la ambigüedad antes de la selección de proveedores. Primero defina las condiciones de servicio, las limitaciones del proceso, los métodos de inspección, la propiedad de los registros y la evidencia de aceptación. Cuando el paquete esté listo para la revisión de fabricación, continúe con Engelhardt página de fabricación de piezas de silicona personalizadas para alcance comercial y soporte de cotizaciones.
Referencias y fuentes
- ISO 3302-1:2014, Tolerancias dimensionales del caucho
- ISO 3302-2:2022, Tolerancias geométricas del caucho
- ASTM D2240, método de prueba de dureza del durómetro
- FDA, Cómo se regulan las sustancias en contacto con los alimentos
- Caucho de silicona Wacker, sólido y líquido
- Protolabs, pautas de diseño de molduras LSR (ejemplo específico del proveedor)
Confirmar los estándares, ediciones, métodos, regulaciones y limitaciones de proveedores que son aplicables al programa.