Treten Sie mit Engelhardt in Kontakt
So geben Sie benutzerdefinierte Silikonteile an: Checkliste für Anforderungen und Validierung

Die Frage sollte nicht lauten, “Kann dieses Merkmal geformt werden?” Die richtige Frage sollte sein, ob das gewählte Material, Verfahren, Werkzeug, Messtechnik und Beweismittel zeigen können, dass das Teil im angegebenen Dienst funktioniert.
Teams, die Silikonprodukte spezifizieren, können diesen Leitfaden als gemeinsamen End-to-End-Pfad durch Produktentwicklung in den Bereichen Technik, Qualität und Einkauf verwenden. Er umfasst verschiedene Themen wie Prozessauswahl, Teileform, Herstellungsprozesse, Toleranzen, Prototypen, Lieferantennachweise, Kostentreiber und das RFQ-Paket. Dieser Artikel beschränkt sich auf Anforderungen, Validierung und Nachweisplanung vor der Lieferantenauswahl.
Beginnen Sie mit den Servicebedingungen, nicht mit einer Silikonqualität
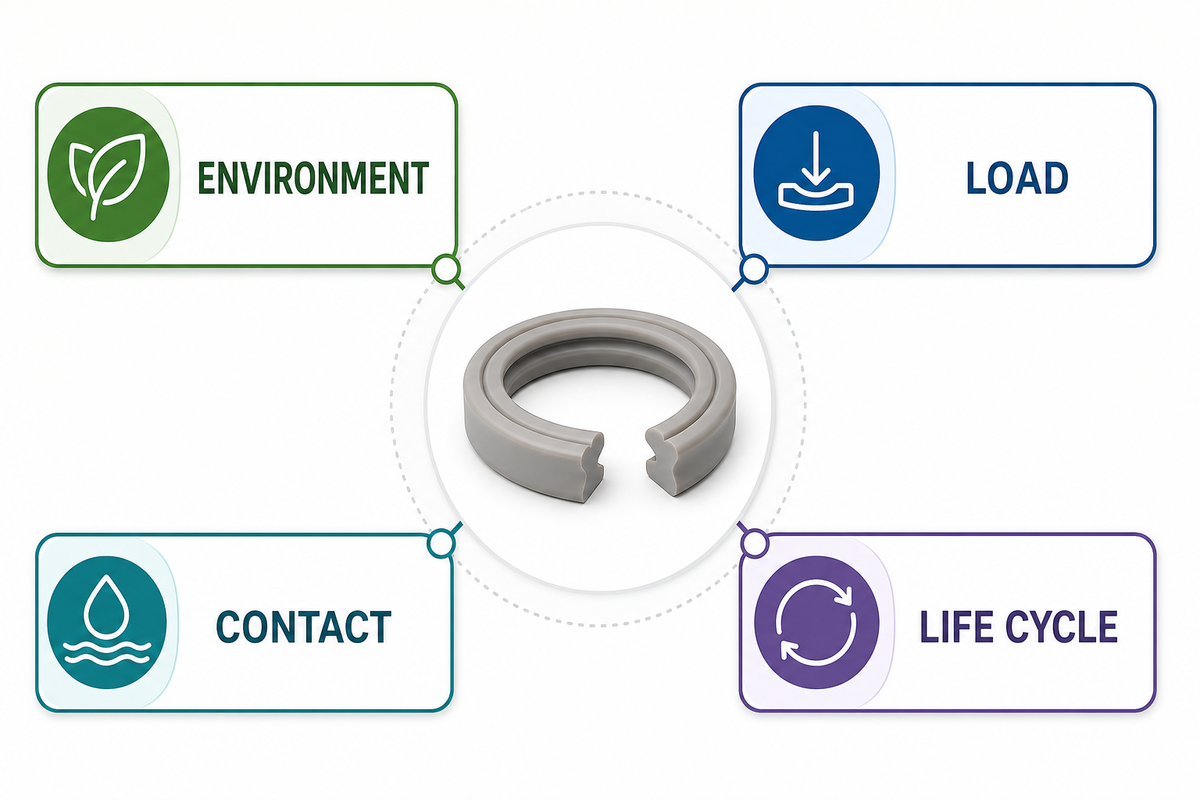
“Silikon, 50 Shore A” ist keine vollständige Leistungsangabe. ASTM D2240 Härte des Durometers als empirische Kontrollprüfung beschreibt; sie stellt keine einfache Beziehung zu einer grundlegenden Materialeigenschaft her Härte kann bei der Kontrolle einer Silikonmischung helfen, aber sie ersetzt möglicherweise nicht die Anforderungen bei hohen Temperaturen oder anderen Anwendungen.
Beginnen Sie mit sechs Eingabegruppen:
- Funktion: Dichtung, Ventil, Membran, Griff, Isolator, Schutzmanschette, Flüssigkeitsweg oder kosmetische Schnittstelle.
- Umgebung: Dauer- und Spitzentemperatur, Flüssigkeiten, Reinigungsmittel, UV, Ozon, Druck, Vakuum und gegebenenfalls Sterilisations- oder Waschzyklen.
- Schnittstellen: Passgeometrie, Kompression oder Durchbiegung, Oberflächenbeschaffenheit, Einsatzmaterialien und Montagelasten.
- Lebensdauer: statische Belastung, Zyklusanzahl, Lagerzeit, Wartungsintervall und akzeptable Drift.
- Kontrollen: eingeschränkte Stoffe, Farbe, Härtungssystem, Sauberkeit, Rückverfolgbarkeit und etwaige marktspezifische regulatorische Verpflichtungen.
- Nachfrage: Prototypenmenge, Startmenge, Jahresvolumen, Losmuster, Prognoseunsicherheit und Service-Ersatzteilbedarf.
Zuweisen Sie jedem Artikel einen Eigentümer Funktionale Grenzwerte und Schnittstellen sollten im Besitz von Engineering sein Akzeptierungsmethoden und Aufzeichnungen sollten im Besitz der Qualität sein Das Nachfrageprofil und der kommerzielle Vergleich sollten im Besitz des Kaufs sein Molders sollte die Herstellbarkeit bestätigen und Variablen identifizieren, die von Material, Werkzeug und Ausrüstung abhängen Ein ungelöster Input sollte nicht automatisch als Lieferantenentscheidung betrachtet werden; Diese Aufteilung der Verantwortung hält die Anforderungen an kundenspezifische Silikonkautschukteile an Beweise gebunden.
Praktischer Kontrollpunkt: Wenn zwei Lieferanten wesentlich unterschiedliche Teile zitieren und behaupten, demselben RFQ zu folgen, ist die Anforderung noch nicht fertig.
Einschränkungen der Dokumentenherstellungsroute aufgrund von Geometrie-, Volumen- und Kontrollanforderungen
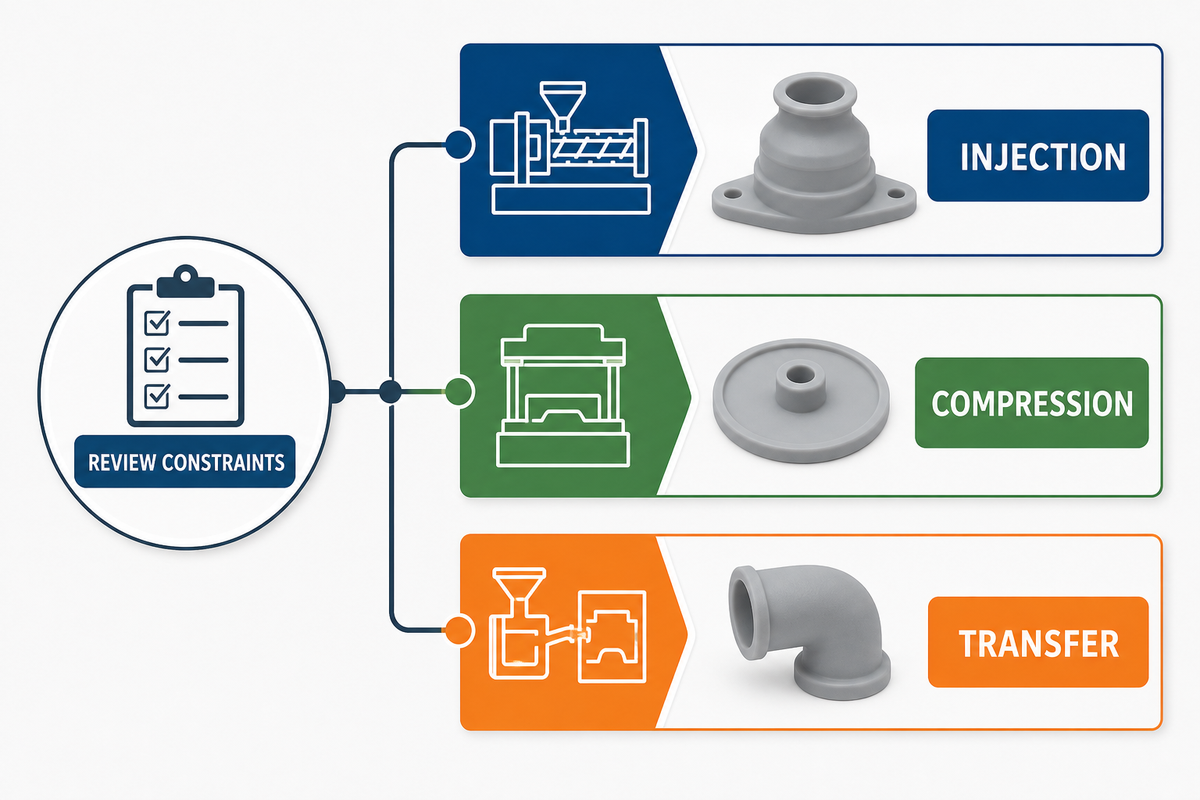
Bei individuell geformten Silikonkomponenten ist die Prozessauswahl eine Grenzentscheidung und sollte Wege wie das Silikonspritzgießen eliminieren, wenn sie vor dem Kostenvergleich nicht die erforderliche Geometrie oder Beweise erzeugen können. Kein allgemeiner jährlicher Volumengrenzwert kann dies bestimmen, da Hohlraumzahl, Zykluszeit, Ausschussrisiko, Automatisierung, Inspektion und Werkzeugkonzept die Wirtschaftlichkeit verändern.
| Prozesstyp | Passt oft | Hauptstärke | Zuerst ansehen |
|---|---|---|---|
| LSR Spritzguss | Komplexe dreidimensionale Teile, dünne Merkmale, Wiederholungsfertigung, Umspritzung | Automatisierte Dosier- und wiederholbare Hohlraumfüllungen können Ablagerungen unterstützen | Werkzeuggenauigkeit, Blitzsteuerung, Tor-/Lüftungsstrategie, Aushärten und Entformen |
| Formpressen | Einige dickere oder einfachere Formgeometrien und Programme, bei denen ein anderer Werkzeugansatz nützlich ist | Breite Verbindungs- und Geometrieoptionen | Ladungsvermittlung, Blitz, Arbeitsinhalt, Zyklus und Dimensionsstrategie |
| Transferformen | Geformte Geometrie, bei der ein Transfertopf und Läufer zum Verbund- und Werkzeugkonzept passen | Kontrollierte Überführung in geschlossene Hohlräume | Materialabfall, Läuferdesign, Druck und Einsatzbewegung |
| Extrusion | Durchgehende Profile mit stabilem Querschnitt | Effiziente Längenproduktion | Querschnittsgrenzen, Schnittlänge, Verbindungen und Nebenvorgänge |
| Stanzschneiden | Flachdichtungen, Polster und aus Blechen abgeleitete Formen | Einfaches Werkzeug für geeignete zweidimensionale Teile | Dickenverfügbarkeit, Kantenzustand, Klebstoff und Materialausnutzung |
| Wasserstrahl - oder Messerschneiden | Flache Blechteile, Entwicklungsmengen oder Formen, die keine spezielle Matrize rechtfertigen | Flexible Profiländerungen | Kantenqualität, Schnittfuge, Dicke, Geschwindigkeit und Wiederholbarkeit |
| RTV-casting | Lernteile und -formen mit geringer Menge, die zum Gießen geeignet sind | Schnelles Design-Lernen in ausgewählten Fällen | Repräsentativität der Produktion, Materialunterschiede, Blasen, Aushärtung und Dimensionswiederholbarkeit |
| Additivmuster oder Soft-Tool-Prototyp | Form-and-Fit-Lernen vor Produktionswerkzeugen | Kurze Rückkopplungsschleife für Geometrie | Material-, Oberflächen-, Toleranz- und Prozessunterschiede |
| Einsetzen oder Umspritzen | Silikon integriert mit Metallteilen oder geeigneten Kunststoffteilen | Weniger Montageschritte und beibehaltene Einsätze | Mechanische Halte-, Haftungs-, Einsatzposition und Aushärtetemperatur |
Für 1TP15 T sind die Designregeln der Lieferanten fähigkeitsspezifisch und folgen nicht den universellen Materialgesetzen Protolabs legt beispielsweise Grenzwerte für Wandstärke, Tiefgang und Unterschneidungen fest und empfiehlt Teilegröße Diese sollten nicht auf eine Zeichnung kopiert werden, als ob sie die Grenzen des gesamten Fertigungsuniversums darstellen würden Zum Vergleich siehe den Leitfaden von 1TP2 T zu Formpressen versus Spritzgießen.
Wie verändern Geometrie, Jahresvolumen und Qualitätsanforderungen die Wahl?
Bei Formbauteilen stellt die Geometrie die Durchführbarkeit her: Form und Abmessungen von Merkmalen können wegen Querschnittsflächen, Absperrungen, Hinterschneidungen, Einsätzen und Trennlinien einen Entwurfsweg eliminieren Volumen legt das wirtschaftliche Fenster fest, aber erst nachdem das Werkzeugkonzept und die Produktionsannahmen aufeinander abgestimmt sind Der Entwurf kann bestimmte Eigenschaften und/oder den Nachweis der Konformität erfordern Der Nachweis der Konformität kann zusätzliche Inspektionen, automatisierte Handhabung, Rückverfolgbarkeit der Chargen oder eine hohe Inspektionsabdeckung erfordern, was wiederum andere Werkzeuge und Prozesse erfordern kann als ein optisch ähnliches Teil mit geringem Volumen.
Wann sollte geformtes Silikon gegen eine andere Methode verlieren?
Kontinuierliche Profile eignen sich typischerweise für die Extrusion Das Stanzen eignet sich häufig für 2 D-Blätter, die funktionelle und Kantenanforderungen erfüllen RTV-Silikonguss für Lern - oder Low-Quantity-Anwendungen nur dann in Betracht ziehen, wenn die Unterschiede zwischen Material, Prozess und dem, was getestet wird, den vorgelegten Fall nicht untergraben Wenn der Prototyp Produktionsschrumpfung, Blitz, Hohlraum-zu-Hohlraum-Verhalten oder produktionsintensives Material validieren muss, kann ein Nicht-Produktionsweg die falsche Frage beantworten.
Verwandeln Sie die Geometrie in formbare, überprüfbare Funktionen
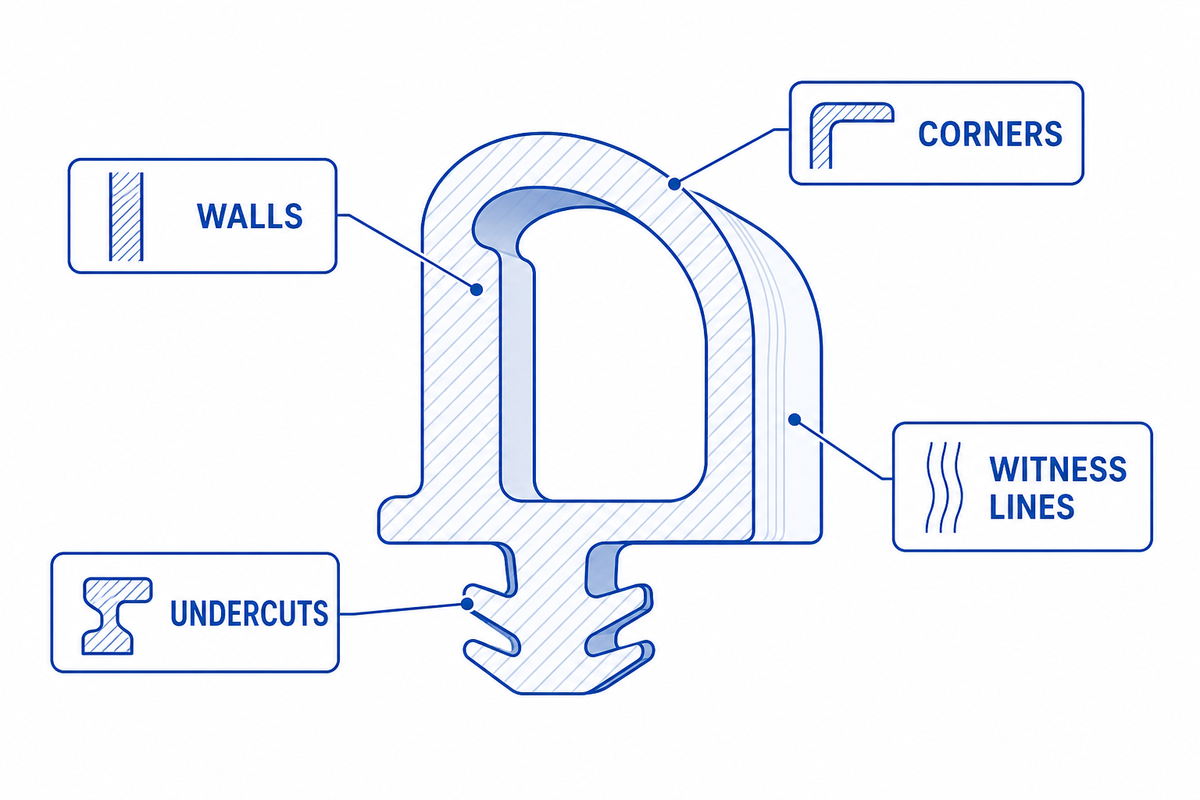
Bei Formteilen wie einem O-Ring oder anderen Dichtungsteilen sollte eine DFM-Überprüfung dem Weg des Materials und dem Weg der Teileentfernung folgen Beginnen Sie am Tor oder der Ladung, folgen Sie dem Befüllen durch dünne Abschnitte und um Einsätze herum, lokalisieren Sie eingeschlossene Luft, untersuchen Sie dann jede abgesperrte und trennende Linie. Überprüfen Sie auch Hinterschneidungen und Rückhaltefunktionen und überlegen Sie dann, wie ein Prüfer ein flexibles Teil findet und unterstützt. Engelhardts Umspritzführung Bietet einen verwandten Kontext, wenn eine Silikon- und Gummikomponente auf einen Einsatz oder ein Substrat trifft.
Überprüfen Sie diese Punkte explizit:
- Abrupte Wanddickenänderungen können zu unerwünschten Schwankungen in der Strömung, Aushärtung, Kühlung und lokalen Steifigkeit führen. Designer sollten diese Effekte gegen die funktionellen Anforderungen des Teils abwägen.
- Trenn- und Absperrungen: Platzieren Sie unvermeidbare Zeugenlinien abseits kritischer Dichtungs-, optischer, hygienischer oder kosmetischer Oberflächen.
- Lüftungsschlitze und Blitz: Definieren Sie Kanten, die funktionskritisch sind, und beschreiben Sie, wie überschüssiges Material eingeschränkt oder entfernt wird.
- Hinterschneidungen und Entformen: Flexibilität kann beim Entfernen hilfreich sein, Dehnungen können jedoch die Teilemerkmale beschädigen oder verformen.
- Einsätze und Umspritzen: Zustandseinsatzmaterial, Oberflächenzustand, Haltemethode, Positionskontrolle und Haftanforderungen.
- Daten und Vorrichtungen: Helfen Sie dem Lieferanten, das Werkzeug und das Teil zur Inspektion in einem stabilen Zustand zu positionieren.
Getrennte Lieferantenfähigkeitserklärungen von Designanforderungen Eine unabhängige Seite, die besagt, dass ein Former eine dünne Wand bilden kann, beweist nicht, dass Ihre Wand neben einem dicken Vorsprung gefüllt, ohne Beschädigung gelöst und konstant gemessen werden kann Bitten Sie Ihren Lieferanten um einen DFM-Datensatz für den betreffenden Teil, der Annahmen und Fragen identifiziert und Zeichenänderungen anzeigt.
Geben Sie Toleranzen nach Funktion und Messmethode an
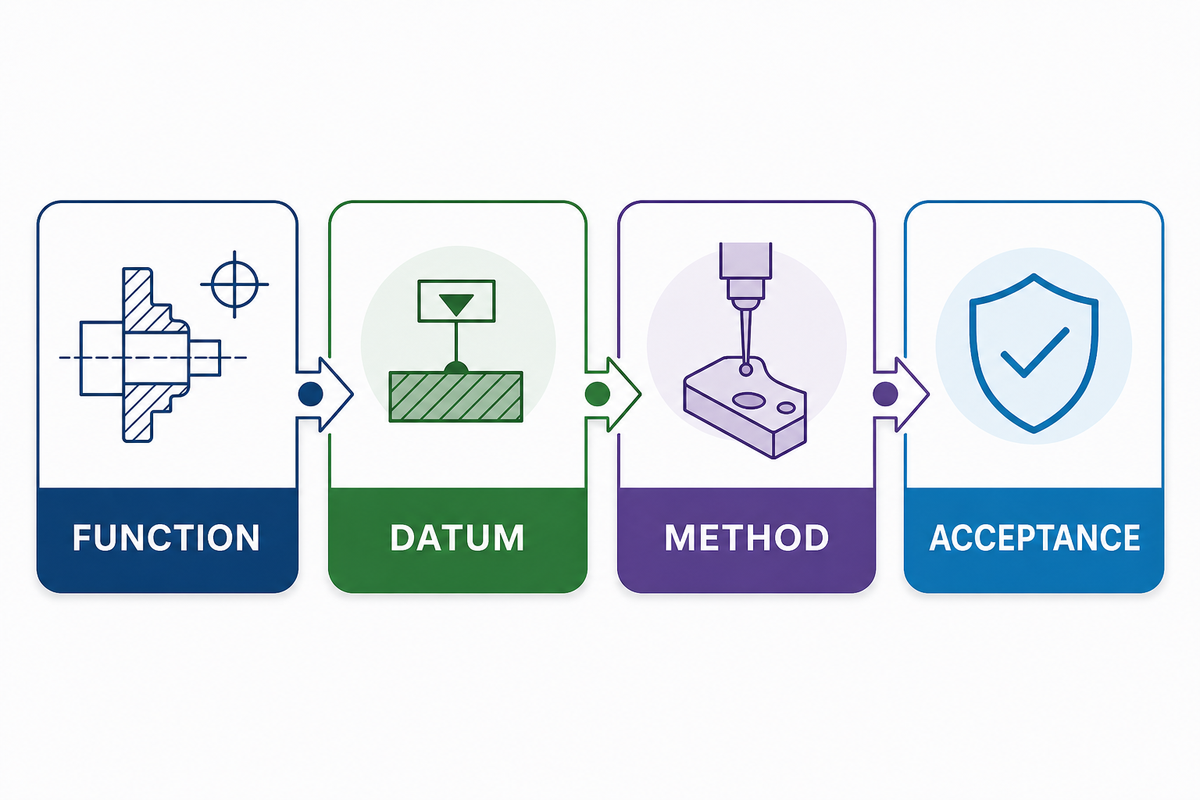
Elastomere verformen sich unter ihrem Eigengewicht und unter Kontakt mit Vorrichtungen und Messwerkzeugen Eine Abmessung ohne Konditionierung, Unterstützung, Messkraft und Zeitmessung kann Argumente statt Kontrolle hervorbringen.
ISO 3302-1:2014 Bietet Maßtoleranzklassen und Testmethoden für geformte, extrudierte und kalandrierte Vollgummiprodukte, und ISO bestätigte diese Ausgabe im Jahr 2024. Sein Begleiter ISO 3302-2:2022 Adressen geometrische Toleranzen Hierbei handelt es sich um Frameworks, nicht um Berechtigungen, um jedem Feature enge Toleranzen oder eine benutzerdefinierte Größenbeschränkung zuzuweisen Bestimmen Sie, welche Abmessungen durch ein einzelnes Formteil festgelegt werden und welche von Formverschluss, Trennwand oder anderen Prozessbeziehungen abhängen, verhandeln Sie dann mit dem Former über die jeweils gültige Klasse und Ausnahmen Die der Seite Gummiformtoleranzführung ist ein nützlicher Hintergrund für diese Lieferantendiskussion.
| Für jedes kritische Merkmal aufzeichnen | Warum es wichtig ist |
|---|---|
| Funktionelle Vernunft | Verhindert, dass unkritischen Abmessungen Kosten hinzugefügt werden |
| Datum und Zurückhaltung | Steuert, wie ein flexibles Teil liegt |
| Konditionierung und Messzeitpunkt | Trennen Sie vorübergehendes Post-Mold-Verhalten von Akzeptanz |
| Instrument, Vorrichtung und Kontaktkraft | Macht Ergebnisse zwischen Käufer und Lieferant reproduzierbar |
| Probenahme - und Reaktionsplan | Definiert, was passiert, wenn sich ein Ergebnis einem Grenzwert nähert oder diesen überschreitet |
Wenn eine Sammlung von Abmessungen ein Merkmal mehr definiert als jede einzelne Dimension, dann verwenden Sie ein Profil, eine Vorrichtungskontrolle oder eine Funktionsanzeige, um das Merkmal zu überprüfen Trennen Sie kosmetische Grenzwerte, Blitzgrenzen und Oberflächendiskontinuitäten von Maßgrenzen, um jedem seine eigenen Akzeptanzkriterien zu geben.
Erstellen Sie einen Prototypen- und First-Article-Plan, der das Produktionsrisiko darstellt
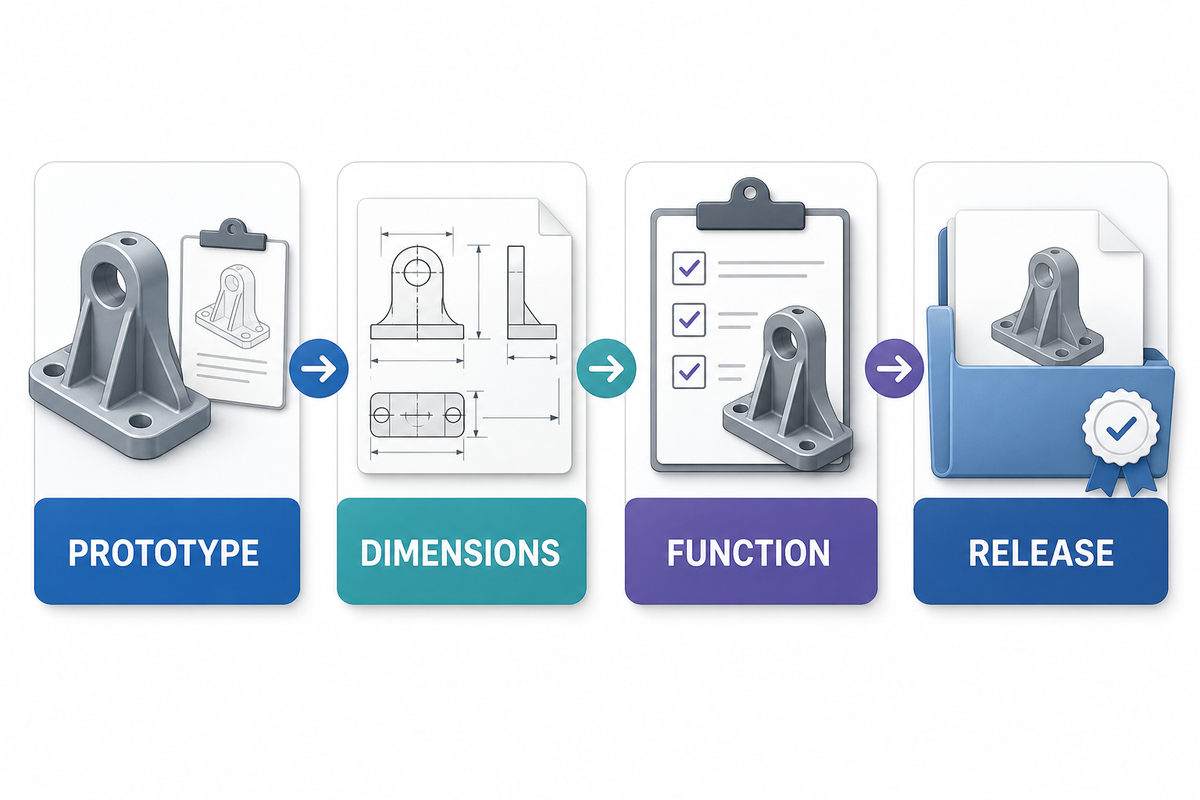
Bei der Bewertung eines Prototyps sollten die Antworten auf die Fragen berücksichtigt werden, die die beteiligten Materialien und Prozesse aufwerfen, einschließlich der prozessspezifischen Einschränkungen LSR-Designführung. Ein Gussteil kann Hinweise auf Umschlag, Montagezugang und Ergonomie liefern und eine Montagesequenz vorschlagen. Allerdings kann es in der Regel keine Hinweise auf Produktions-Hohlraum-Blitz, Produktions-Härtung, automatisierte Handhabung, Hohlraumausgleich oder Materialkontrolle auf Chargenebene liefern.
- Lernmodell: Überprüfen Sie Form, Schnittstellen und Assemblierungssequenz und identifizieren Sie alle bewusst nicht repräsentativen Eigenschaften.
- Produktionsabsichtsprobe: Nutzen Sie die vorgesehene Materialfamilie und ein repräsentatives Verfahren zur Bewertung der wichtigsten Produktrisiken.
- Werkzeugversuch: Überprüfen Sie Tore, Lüftungsschlitze, Trennlinien, Blitz, Entformung, Zustand und kritische Abmessungen basierend auf dokumentierten Einstellungen.
- Erster Artikel: Verknüpfen Sie die Ergebnisse mit dem kontrollierten Zeichnen, Modell, Material, Hohlraum oder Werkzeug, der Prozessrevision und der Inspektionsmethode.
- Loslassen: Bestätigen Sie Probenahme, nicht konforme Handhabung, Verpackung, Identifizierung, Rückverfolgbarkeit und Änderungsbenachrichtigung anhand dokumentierter Annahmeverfahren.
Lassen Sie nicht zu, dass “Probe genehmigt” eine undifferenzierte Entscheidung impliziert Aussehen, Abmessungen, Materialnachweise, Funktionstests und Produktionsfreigabe separat genehmigen.
Sobald diese Anforderungen kontrolliert sind, überprüfen Sie die Engelhardts Kundenspezifische Herstellung von Silikonteilen Für die getrennte Handels - und Herstellbarkeitsdiskussion.
Fordern Sie Beweise vor der Werkzeug- und Massenproduktion an
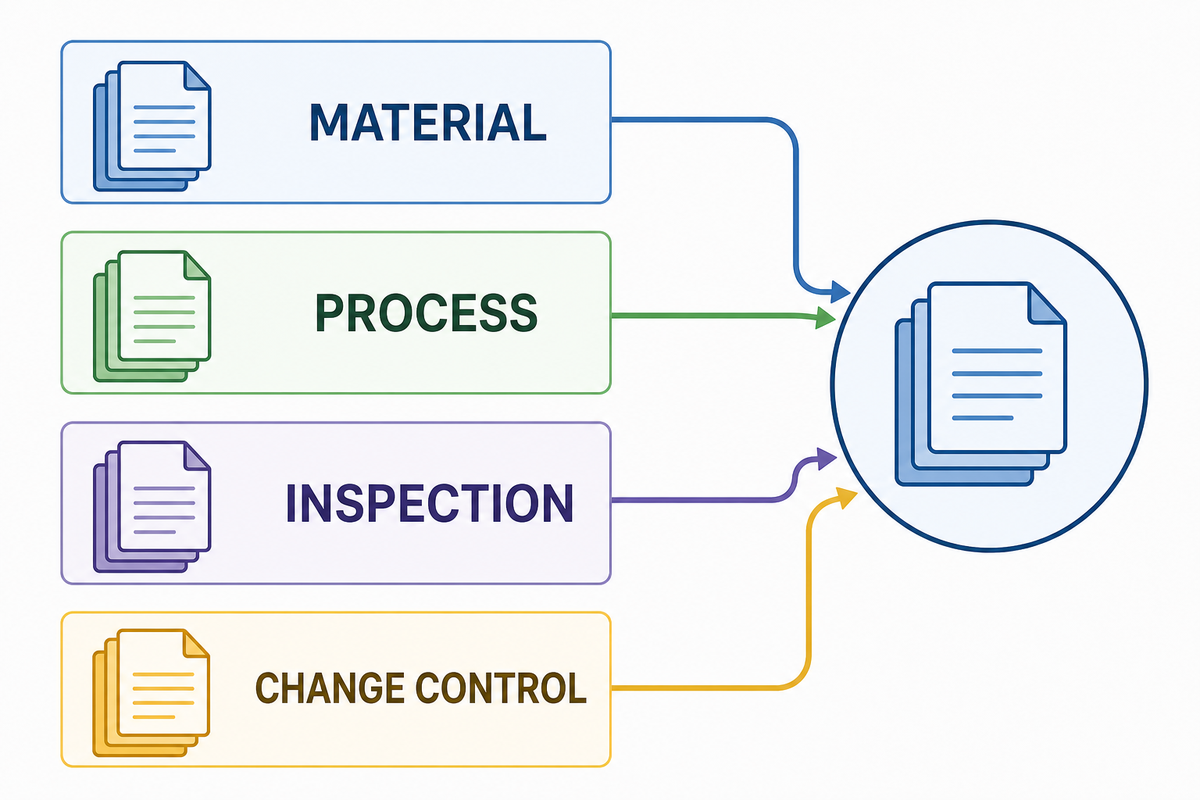
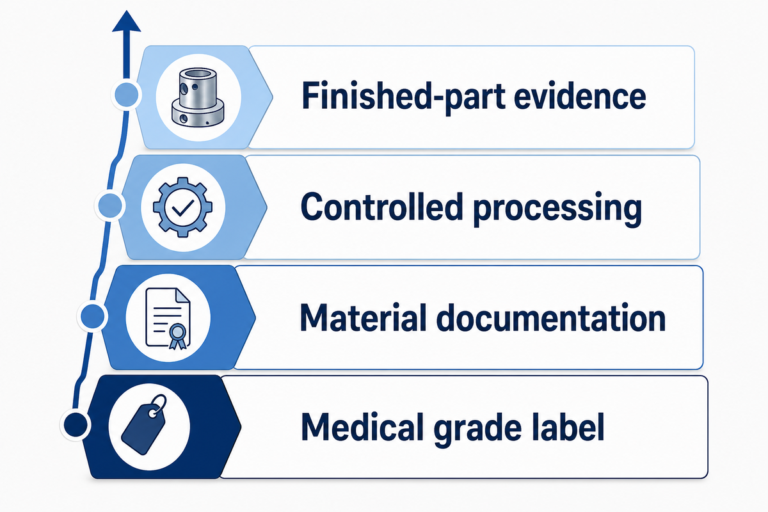
Ein Zertifikat oder Titel bedeutet nicht den Beweis für Ihren Teil. Fragen Sie vor dem Tooling, was jedes Dokument abdeckt, wer es ausgestellt hat, ob es aktuell ist, welche der verwendeten Materialien in dem Teil verwendet wird, den es identifiziert, und wie es mit Ihrer Zeichenrevision, Materialcharge, Werkzeug, Hohlraum und Produktionslos verknüpft wird.
Verwenden Sie eine Anforderungs-zu-Beweis-Leiter:
- Voraussetzung: Die messbare oder überprüfbare Bedingung auf der kontrollierten Spezifikation.
- Methode: Prüfung, Inspektion, Überprüfung oder Kontrolle durch den Lieferanten.
- Eigentümer: Käufer, Lieferant, Materialproduzent oder unabhängiges Labor.
- Aufzeichnung: Bericht, Zertifikat, Datensatz, Bild oder Genehmigung.
- Verknüpfung: Überarbeitung, Los, Hohlraum, Chargen- oder Seriennummer und Datum.
- Reaktion: Eindämmung, Entsorgung, Korrekturmaßnahmen und Änderungsbenachrichtigung.
Lassen Sie sich bei regulierten oder sicherheitsrelevanten Anwendungen von einem qualifizierten Regulierungsberater oder dem zuständigen Compliance-Team die Anforderungen an Ihr fertiges Produkt festlegen Überprüfen Sie die FDAs Erklärung zur Überwachung von Lebensmittelkontaktstoffen Begriff des Verwendungszwecks und des Regelungsbereichs zu verstehen Materialerklärung oder Lieferantenqualitätsbescheinigungen bestätigen nicht automatisch, dass das fertige Produkt beim Inverkehrbringen den Anforderungen entspricht.
Was sollte überprüft werden, bevor das Tool veröffentlicht wird?
Überprüfen Sie die genehmigten Modelle und Zeichnungen, DFM-Annahmen, Material- und Farbbeschränkungen, Werkzeugbesitz, Hohlraumidentifizierung, kritische Merkmale, erster Artikel, Testverantwortung, Probengröße, Änderungsregeln und Akzeptanzbefugnis. Wenn ein Anspruch von einem Labortest abhängt, vereinbaren Sie Probentyp, Konditionierung, Methodenausgabe und Pass/Fail-Regel, bevor Proben vorhanden sind.
Normalisieren Sie die Kostentreiber, ohne nach einem universellen Preis zu fragen
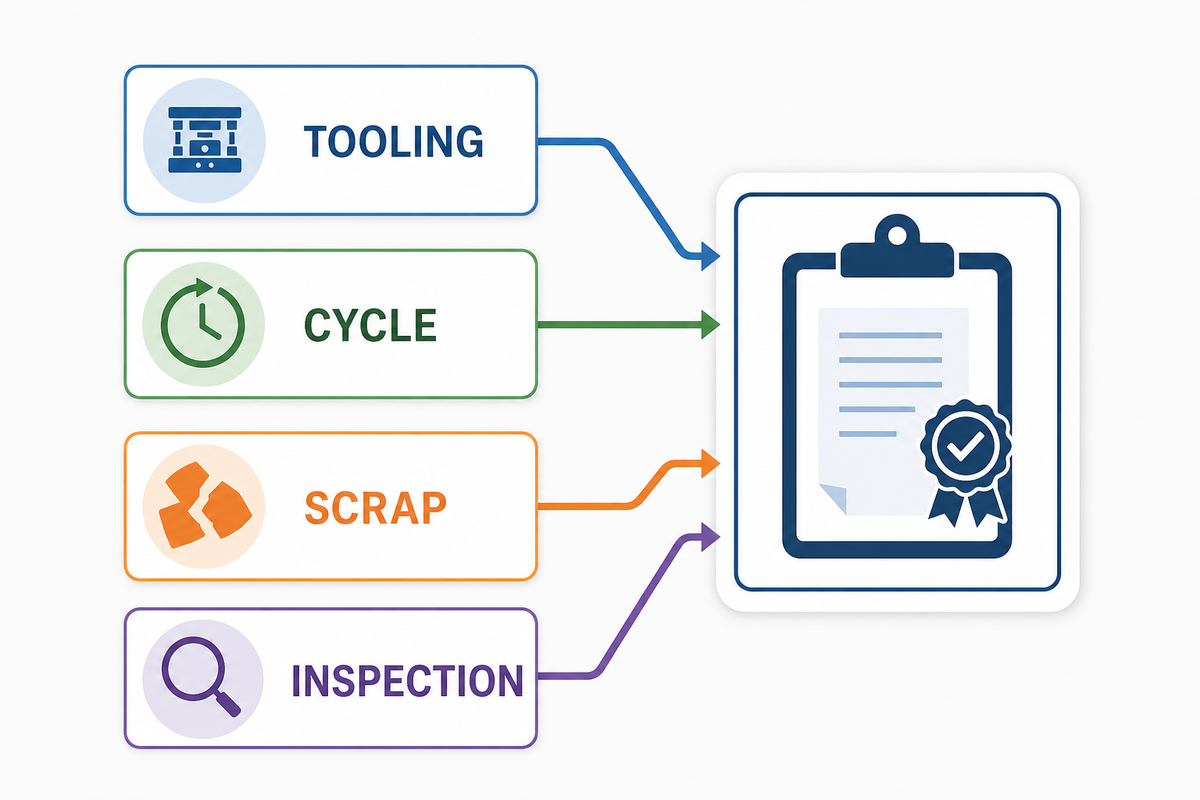
Für kundenspezifische Gummiteile umfassen die Kostentreiber Werkzeugbau, Hohlraumanzahl, Trennkomplexität, Einsätze, Materialkontrollen, Zykluszeit, Arbeit, Schrott, Inspektion, Validierung, Verpackung und Prognose Ein niedriger Stückpreis kann eine andere Werkzeuglebensdauer, einen anderen Inspektionsplan, einen anderen Materialumfang oder eine andere Änderung-Kontroll-Verpflichtung verbergen Die gleiche Kostenlogik gilt für einen gummierten Artikel und wird in Engelhardts dargestellt Kostenanleitung für kundenspezifisches Gummiformen.
Notierungen vor dem Vergleich normalisieren:
- Gleiche kontrollierte Dateien und Überarbeitung;
- Gleiches Material und gleicher Farbkontrollumfang;
- Derselbe Werkzeugbesitz, die gleichen Hohlraumannahmen und die gleiche Wartungsverantwortung;
- Gleiche Ergebnisse des ersten Artikels und der Validierung;
- gleicher Inspektions-, Rückverfolgbarkeits- und Dokumentationsumfang;
- Gleiches Jahresvolumen, Bestellmuster, Verpackung und Lieferbasis;
- Gleiche Behandlung von technischen Änderungen, Requalifizierung und Ersatzteilen am Ende der Lebensdauer.
Vergleichen Sie dann die gesamte Programmbelastung, nicht nur den Werkzeugpreis und den Stückpreis. Das günstigste Angebot ist nicht vergleichbar, wenn es keine Informationen enthält, die für die Veröffentlichung des Produkts erforderlich sind.
Bereiten Sie eine evidenzfähige Silikon-Teil-Spezifikation vor
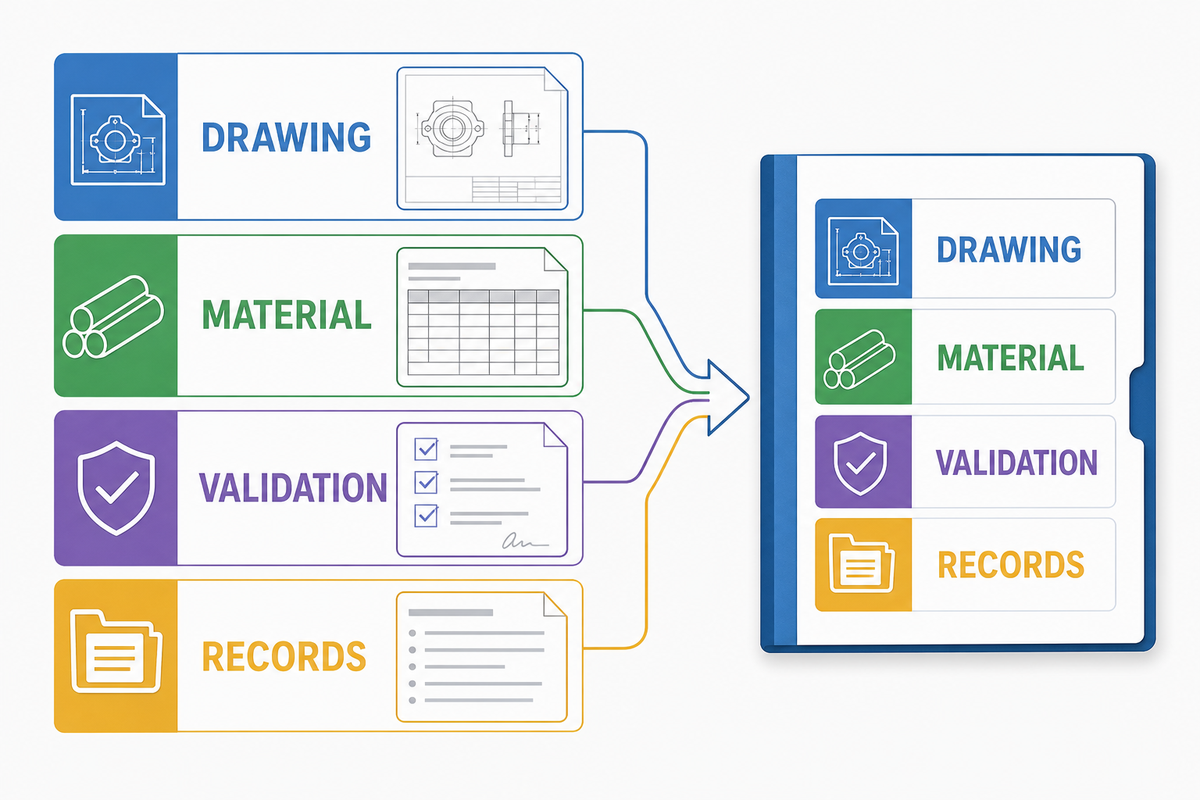
Jeder Bieter, einschließlich eines Herstellers von Gummiteilen, muss die gleichen technischen und kommerziellen Anforderungen erhalten, einschließlich der geltenden Maßtoleranzrahmen aus Gummi, definierte Inspektionsmethoden, und Produktionsmethoden Füllen Sie diese Checkliste aus, bevor Sie die Angebotsanfrage senden.
- Erforderlich sind kontrollierte 3 D-Modelle und Zeichnungen mit Überarbeitung und Vorrang von Konflikten.
- Teilfunktion, Passschnittstellen und Serviceumgebung
- Erforderlich sind Materialfamilie, Härtemethode, Farbe und Aushärtung oder bei Bedarf Kontrollen mit eingeschränktem Stoff.
- Critical-to-Function-Dimensionen mit Bezug und Messbedingungen
- Trenn-, Blitz-, Tor-, Entlüftungs-, Kosmetik-, Sauberkeits- und Verpackungserwartungen
- Prototypen-, Werkzeugversuchs-, Erstartikel- und Freigabemengen
- Jahresprognose, Auftragsmuster, Rampe und Ersatzteilerwartungen
- Funktionstests, Probendefinition, Methode, Eigentümer und Akzeptanzregel
- Material-, Inspektions-, Rückverfolgbarkeits- und Änderungskontrollaufzeichnungen
- Eigentums-, Wartungs-, Lager-, Hohlraumidentifizierungs- und Übertragungsbedingungen des Werkzeugs
- Angebotsausschlüsse, offene Annahmen und angefordertes DFM-Antwortformat
Für einen nicht standardmäßigen Teil bitten Sie Lieferanten, ihrem Angebot ein Annahmenregister beizufügen. Manchmal ist es besser, einen Preis mit expliziten Ausnahmen zu erhalten, als einen sauberen Preis zu erhalten, der auf stillschweigenden Annahmen basiert.
Was ändert sich bei der Beschaffung von Silikonteilen?
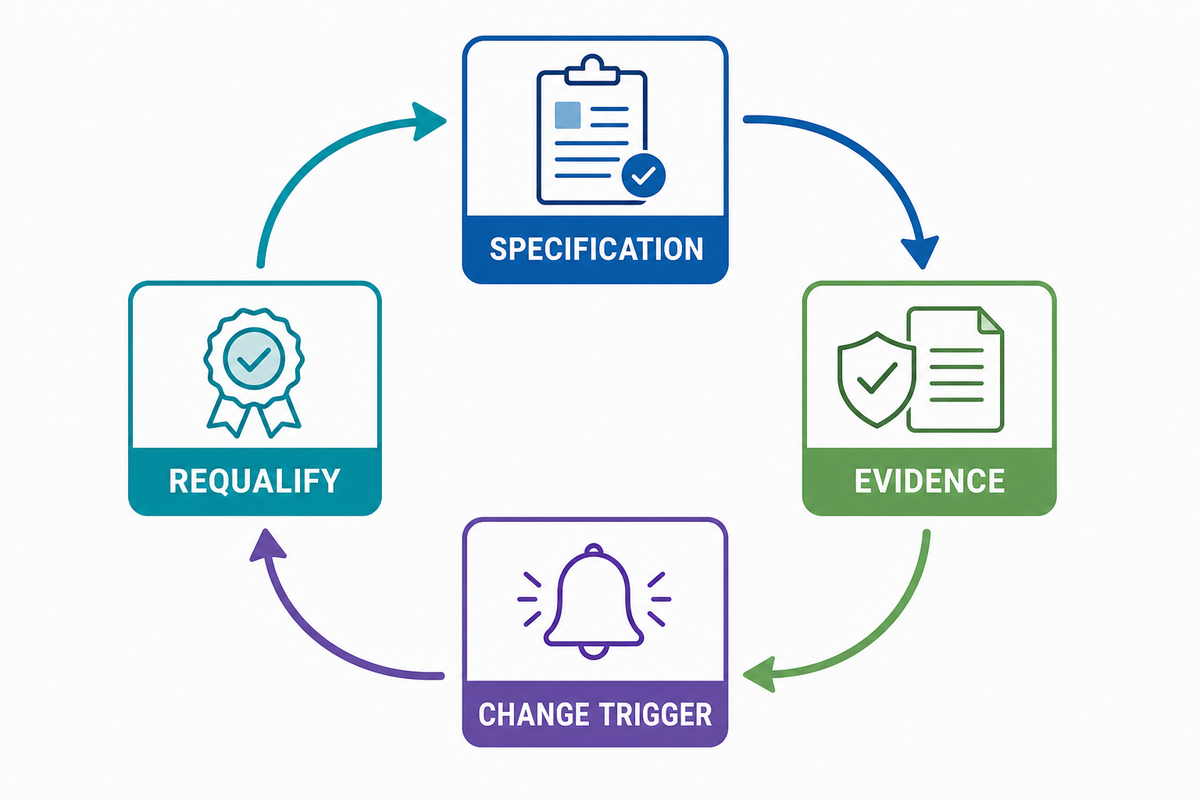
Für Käufer ist das nützliche Beschaffungsprinzip keine Marktgrößenprognose. Es besteht die Notwendigkeit, Beweise über Material-, Werkzeug- und Lieferantenänderungen hinweg tragbar zu machen; Primärmaterialpublikationen wie z Wackers Silikon-Technik-Ratgeber Helfen Sie Teams dabei, präzise Material- und Prozessterminologie beizubehalten. Teams müssen verstehen, was eine Materialänderung, Werkzeugreparatur, Hohlraumzugabe, Lieferantenänderung oder behördliche Überprüfung übersteht. Eine Zeichnung ohne Methode oder Eigentumsaufzeichnung ist schwer zu übertragen.
Behandeln Sie Rückverfolgbarkeit und Veränderungssichtbarkeit als Designeingaben Definieren Sie frühzeitig, was der Mindestdatensatz sein wird, damit Ansprüche an Beweise gebunden werden können. Wenn Requalifizierungsbedingungen und Auslöser explizit gemacht werden, verringert sich die Wahrscheinlichkeit, dass ein kommerziell einfacher Lieferantenwechsel zu einem technischen Wiederentdeckungsprojekt wird.
Halten Sie die Material- und Prozessbedingungen präzise und in ihrem Umfang
Materialfamilien, Silikonformspezifikationen, Silikonformterminologie, Herstellungsmethoden und Herstellungswege sind nicht austauschbar; Die Materialkonsistenz muss separat angegeben werden. Technische Anleitung aus Primärsilikon Unterscheidet flüssigen Silikonkautschuk, RTV-Systeme und festen Silikonkautschuk; Kombinieren Sie die ausgewählte Familie mit einem definierten Prozess, einer Vulkanisations- oder Aushärtungskontrolle, einem Betriebszustand, einer Inspektionsmethode und einem Akzeptanzkriterium.
Häufig gestellte Fragen
Werden individuelle Silikonteile immer durch Spritzgießen hergestellt?
Nr. 1TP15 T Spritzgießen ist ein Weg, aber Formpressen, Extrusion, Stanzen und RTV-Guss können für verschiedene Geometrien, Volumina und Lernziele geeignet sein Wählen Sie die Route nach der Definition von Querschnitt, dreidimensionalen Merkmalen, Einsätzen, Beweisanforderungen, Produktionsmuster und akzeptablen Werkzeugannahmen. Ein Prozessname allein stellt keine Ansatzeignung her.
Reicht ein Shore A-Wert aus, um Silikon anzugeben?
Nr. Betriebsbedingung und erforderlichen Nachweis angeben, dann Härte als eine kontrollierte Eigenschaft innerhalb einer volleren Materialspezifikation verwenden Shore-Härte ist eine nützliche Kontrollmessung, aber sie definiert nicht Temperaturverhalten, Flüssigkeitsverträglichkeit, Kompressionsverhalten, Reißleistung, Aushärtungssystem, Farbe, Sauberkeit, oder regulatorische Eignung.
Können Prototyp-Silikonteile Produktionstoleranzen validieren?
Nur wenn das Prototypmaterial, Werkzeug, Prozess, Konditionierung und Messmethode das zu bewertende Risiko darstellen Eine gegossene oder weiche Werkzeugprobe kann Form und Montage validieren und nicht das Produktionsblitz, Schrumpfung oder Hohlraumgleichgewicht und die Aushärtung darstellen. Geben Sie an, welches Risiko jeder Prototyp eingehen darf.
Was kostet normalerweise maßgeschneiderte Silikonwerkzeuge?
Geometrie, Werkzeugbau, Hohlraumanzahl, Trenn- und Abschaltkomplexität, Einsätze, Gating und Entlüftung, Anforderungen an die Blitzsteuerung, Automatisierung, Materialsteuerung, Inspektion und Validierungsumfang sind wichtig. Normalerweise hängt ein Angebot davon ab, wie sich Ihre Zielfernrohrelemente ausrichten. Auch kostengünstiger erscheinende Werkzeuge können einen geringeren Umfang darstellen.
Was sollte genehmigt werden, bevor ein Produktionstool veröffentlicht wird?
Genehmigen Sie das kontrollierte Design, die DFM-Annahmen, den Materialumfang, die kritischen Eigenschaften, die Messmethoden, die Werkzeugkonzepte, die ersten Artikelpläne, den Testbesitz, die Rückverfolgbarkeit, Änderungsmeldungen und die Annahmebefugnis. In der Freigabe sollte angezeigt werden, was festgelegt ist, was vom Lieferanten definiert ist und welche Nachweise vor der Massenproduktion erforderlich sind.
Schlussfolgerung
Ein starkes Anforderungs-und Validierungs-Paket reduziert Unklarheiten vor der Lieferantenauswahl Definieren Sie zuerst Servicebedingungen, Prozessbeschränkungen, Inspektionsmethoden, erfassen Sie den Besitz und den Akzeptanznachweis. Wenn das Paket für die Fertigungsüberprüfung bereit ist, fahren Sie mit den Engelhardts fort Seite zur Herstellung von Silikonteilen für kommerzielle Reichweite und Angebotsunterstützung.
Referenzen und Quellen
- ISO 3302-1:2014, Maßtoleranzen aus Gummi
- ISO 3302-2:2022, geometrische Gummitoleranzen
- ASTM D2240, Härteprüfverfahren nach Durometer
- FDA, Wie Lebensmittelkontaktstoffe reguliert werden
- Wacker-, fester und flüssiger Silikonkautschuk
- Protolabs, 1TP15 T-Formkonstruktionsrichtlinien (lieferantenspezifisches Beispiel)
Bestätigen Sie die Standards, Editionen, Methoden, Vorschriften und Lieferantenbeschränkungen, die für das Programm gelten.