Entrez en contact avec Engelhardt
Comment spécifier les pièces en silicone personnalisées : exigences et liste de contrôle de validation

La question ne devrait pas être, “Peut-on mouler cette caractéristique ?” La bonne question devrait être de savoir si le matériau, le processus, l'outil, la métrologie et les preuves choisis peuvent montrer que la pièce fonctionnera dans le service spécifié.
Les équipes spécifiant des produits en silicone peuvent utiliser ce guide comme un chemin partagé de bout en bout à travers le développement de produits à travers l'ingénierie, la qualité et les achats Il comprend divers sujets tels que la sélection de processus, la forme des pièces, les processus de fabrication, les tolérances, les prototypes, les preuves des fournisseurs, les facteurs de coûts et le paquet RFQ Cet article est limité aux exigences, à la validation et à la planification des preuves avant la sélection des fournisseurs.
Commencez par les conditions de service, pas par une qualité silicone
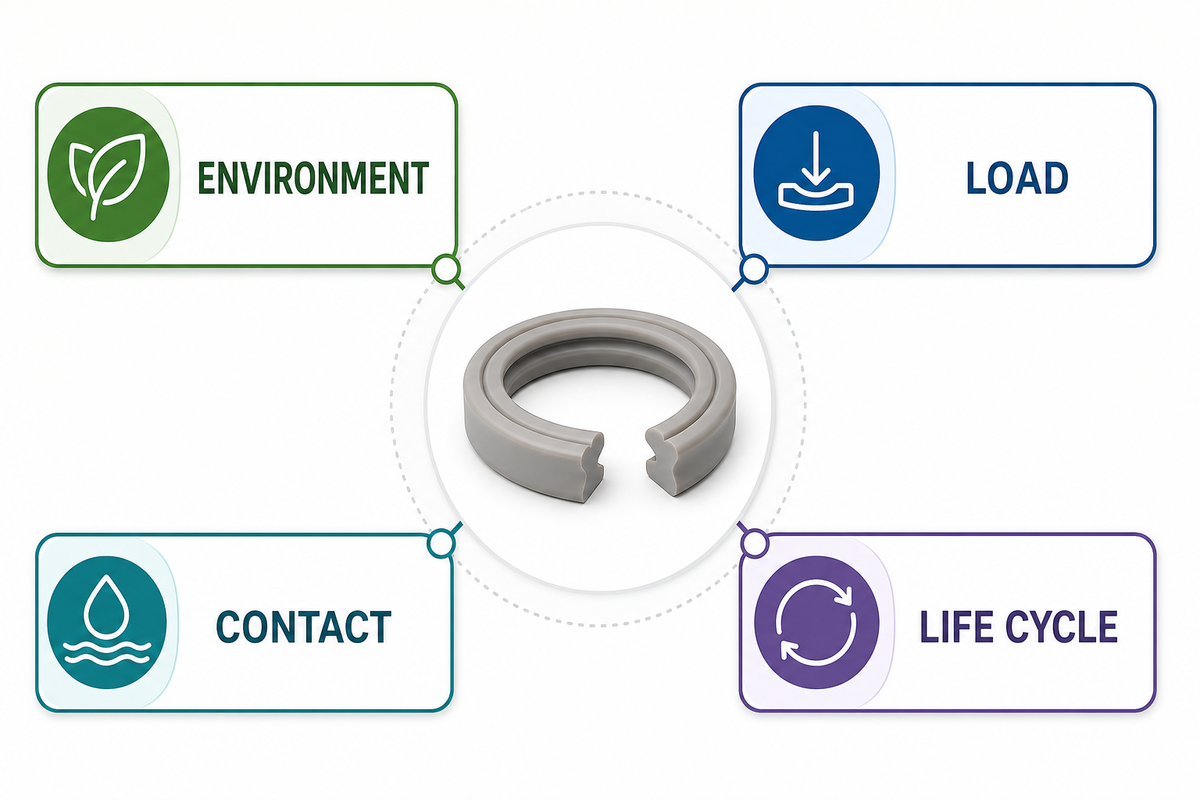
“Silicone, 50 Shore A” n'est pas une spécification complète de performance. ASTM D2240 décrit la dureté du duromètre comme un test de contrôle empirique ; il ne crée pas une relation simple avec une propriété fondamentale du matériau La dureté peut aider à contrôler un mélange de silicone, mais elle peut ne pas remplacer les exigences de haute température ou d'autres exigences d'application.
Commencez par six groupes de saisie :
- Fonction : Joint d'étanchéité, valve, diaphragme, poignée, isolant, botte de protection, chemin de fluide ou interface cosmétique.
- Environnement : température continue et maximale, fluides, agents de nettoyage, UV, ozone, pression, vide et cycles de stérilisation ou de lavage, le cas échéant.
- Interfaces : géométrie d'accouplement, compression ou déflexion, état de surface, matériaux d'insertion et charges d'assemblage.
- Durée de vie : service statique, nombre de cycles, durée de stockage, intervalle de maintenance et dérive acceptable.
- Contrôles : substances restreintes, couleur, système de durcissement, propreté, traçabilité et toute obligation réglementaire spécifique au marché.
- Demande : quantité de prototype, quantité de lancement, volume annuel, modèle de lot, incertitude des prévisions et exigence de pièces de rechange.
Affecter un propriétaire à chaque article Les limites fonctionnelles et les interfaces devraient appartenir à l'ingénierie Les méthodes et les dossiers d'acceptation devraient appartenir à la qualité Le profil de la demande et la comparaison commerciale devraient appartenir à l'achat Les mouleurs devraient confirmer la fabricabilité et identifier les variables qui dépendent du matériel, de l'outillage et de l'équipement Un intrant non résolu ne devrait pas être automatiquement considéré comme une décision du fournisseur ; cette division de responsabilité maintient les exigences personnalisées en matière de pièces en caoutchouc de silicone liées aux preuves.
Point de contrôle pratique : Si deux fournisseurs citent des pièces sensiblement différentes et prétendent suivre la même RFQ, l'exigence n'est pas prête.
Contraintes de l'itinéraire de fabrication de documents liées aux besoins en géométrie, volume et contrôle
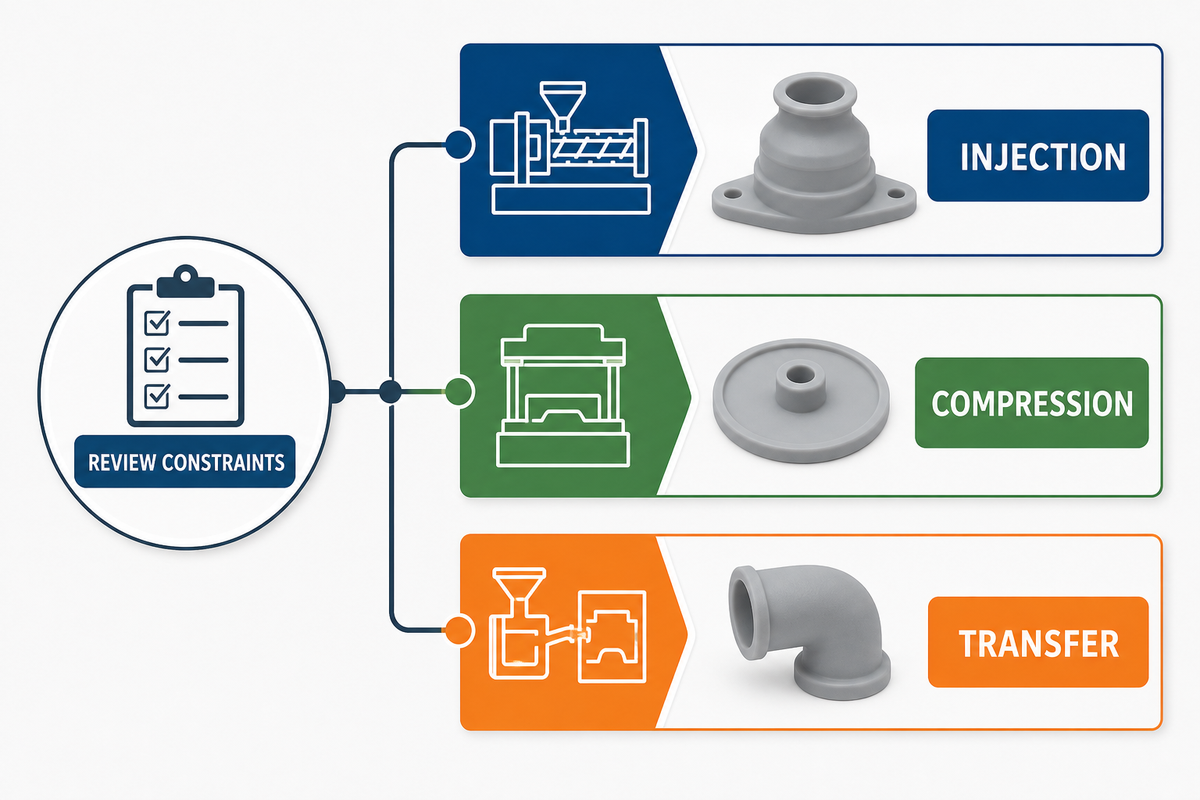
Pour les composants en silicone moulés sur mesure, la sélection du processus est une décision limite et devrait éliminer les voies telles que le moulage par injection de silicone lorsqu'elles ne peuvent pas produire la géométrie ou les preuves nécessaires avant de comparer les coûts. Aucune coupure annuelle universelle du volume ne peut le déterminer, car le nombre de cavités, le temps de cycle, le risque de ferraille, l'automatisation, l'inspection et le concept d'outil modifient les aspects économiques.
| Type de processus | Convient souvent | Force principale | Regardez d'abord |
|---|---|---|---|
| Moulage par injection LSR | Pièces tridimensionnelles complexes, caractéristiques minces, production répétée, surmoulage | Le dosage automatisé et le remplissage reproductible des cavités peuvent prendre en charge l'échelle | Précision de l'outil, contrôle flash, stratégie de porte/évent, durcissement et démoulage |
| Moulage par compression | Quelques géométries et programmes moulés plus épais ou plus simples où une approche d'outillage différente est utile | Options générales de composés et de géométrie | Placement des charges, flash, contenu du travail, cycle et stratégie dimensionnelle |
| Moulage par transfert | Géométrie moulée où un pot de transfert et des glissières conviennent au concept composé et outil | Transfert contrôlé dans des cavités fermées | Déchets de matériaux, conception du canal, pression et mouvement de l'insert |
| Extrusion | Profilés continus à section stable | Production de longueur efficace | Limites de section transversale, longueur de coupe, joints et opérations secondaires |
| Découpe | Joints plats, coussinets et formes dérivées de feuilles | Outillage simple pour pièces bidimensionnelles adaptées | Disponibilité de l'épaisseur, état des bords, adhésif et utilisation du matériau |
| Découpe au jet d'eau ou au couteau | Pièces de tôle plate, quantités de développement ou formes qui ne justifient pas une matrice dédiée | Modifications flexibles du profil | Qualité des bords, saignée, épaisseur, vitesse et répétabilité |
| casting RTV | Pièces et formes d'apprentissage à faible quantité adaptées au moulage | Apprentissage rapide du design dans des cas sélectionnés | Représentativité de la production, différences matérielles, bulles, durcissement et répétabilité dimensionnelle |
| Modèle additif ou prototype d'outil souple | Apprentissage form-and-fit avant outillage de production | Boucle de rétroaction courte pour la géométrie | Différences de matériaux, de surfaces, de tolérance et de processus |
| Insérer ou surmouler | Silicone intégré avec des pièces métalliques ou des pièces en plastique appropriées | Moins d'étapes d'assemblage et d'inserts retenus | Rétention mécanique, adhérence, position de l'insert et température de durcissement |
Pour 1TP15 T, les règles de conception des fournisseurs sont spécifiques à la capacité et ne suivent pas les lois universelles sur les matériaux Protolabs, par exemple, spécifie les limites d'épaisseur de paroi, de tirant d'eau et de contre-dépouille, et recommande la taille des pièces. Celles-ci ne doivent pas être copiées sur un dessin comme si elles représentaient les limites de l'univers manufacturier entier. À titre de comparaison, voir le guide de Engelhardt moulage par compression versus moulage par injection.
Comment la géométrie, le volume annuel et les exigences de qualité modifient-ils le choix ?
Pour les composants moulés, la géométrie établit la faisabilité : La forme et les dimensions des caractéristiques peuvent éliminer une voie de conception à cause des zones de section transversale, des arrêts, des contre-dépouilles, des inserts et des lignes de séparation Le volume établit la fenêtre économique, mais seulement après que le concept de l'outil et les hypothèses de production sont alignés La conception peut exiger certaines propriétés et/ou des preuves de conformité La preuve de conformité peut nécessiter des inspections supplémentaires, une manipulation automatisée, la traçabilité des lots ou une couverture d'inspection élevée, qui à son tour peut nécessiter un outillage et des processus différents de ceux d'une pièce de faible volume visuellement similaire.
Quand le silicone moulé doit-il perdre face à une autre méthode ?
Les profils continus sont généralement adaptés à l'extrusion La découpe est souvent adaptée aux feuilles 2 D qui répondent aux exigences fonctionnelles et de bord Envisagez le moulage de silicone RTV pour l'apprentissage ou les applications à faible quantité uniquement lorsque les différences entre le matériau, le procédé et ce qui est testé ne minent pas le cas présenté Si le prototype doit valider le rétrécissement de production, le flash, le comportement de cavité à cavité ou le matériau à intention de production, une voie de non-production peut répondre à la mauvaise question.
Transformez la géométrie en fonctionnalités moulables et inspectables
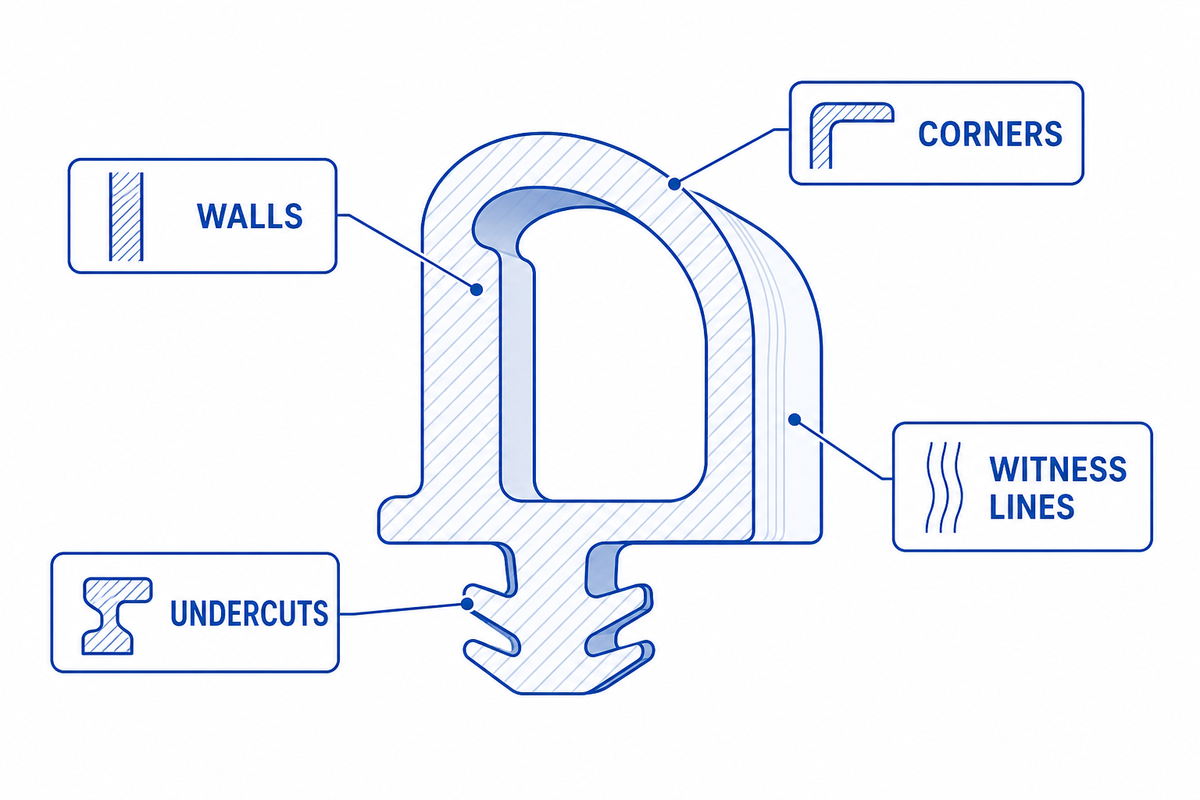
Pour les pièces moulées telles qu'un joint torique ou d'autres pièces d'étanchéité, un examen DFM doit suivre le chemin du matériau et le chemin de retrait des pièces Commencez par la grille ou la charge, suivez le remplissage à travers des sections minces et autour des inserts, localisez l'air emprisonné, puis examinez chaque ligne d'arrêt et de séparation Examinez également les contre-dépouilles et les caractéristiques de rétention, puis considérez comment un inspecteur trouvera et soutiendra une pièce flexible. Engelhardt guide de surmoulage offre un contexte connexe lorsqu'un composant en silicone et en caoutchouc rencontre un insert ou un substrat.
Examinez explicitement ces éléments :
- Des changements brusques d'épaisseur de paroi peuvent créer une variation indésirable du débit, du durcissement, du refroidissement et de la rigidité locale. Les concepteurs doivent équilibrer ces effets avec les exigences fonctionnelles de la pièce.
- Séparation et arrêts : placez les lignes de témoins inévitables loin des surfaces critiques d'étanchéité, optiques, hygiéniques ou cosmétiques.
- Évents et flash : définissez les bords comme étant fonctionnellement critiques et décrivez comment l'excès de matériau sera contraint ou retiré.
- Sous-dépouilles et démoulage : la flexibilité peut aider lors du retrait, mais les déformations peuvent endommager ou déformer les caractéristiques des pièces.
- Inserts et surmoulage : matériau de l'insert d'état, état de surface, méthode de rétention, contrôle de position et exigences de liaison.
- Données et agencements : Aidez le fournisseur à positionner l'outil et la pièce dans un état stable pour inspection.
Séparez les énoncés de capacité du fournisseur des exigences de conception Une page non reliée indiquant qu'un mouleur peut former un mur mince ne prouve pas que votre mur peut être rempli à côté d'un bossage épais, libéré sans dommage, et mesuré de façon cohérente Demandez à votre fournisseur un enregistrement DFM pour la partie en question qui identifie les hypothèses et les questions, et indique les changements de dessin.
Spécifiez les tolérances par fonction et méthode de mesure
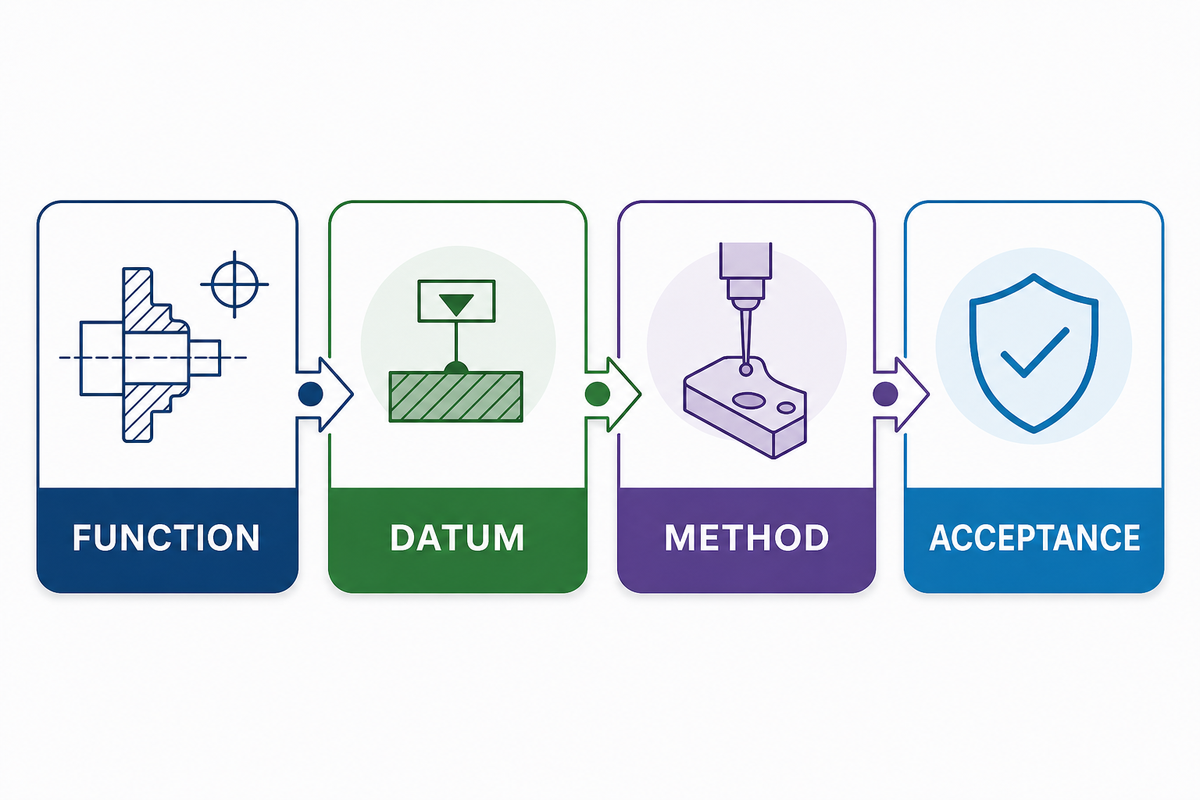
Les élastomères se déforment sous leur propre poids et au contact des luminaires et des outils de mesure Une dimension sans conditionnement, support, force de mesure et timing peut produire des arguments plutôt que du contrôle.
ISO 3302-1:2014 fournit des classes de tolérance dimensionnelle et des méthodes de test pour les produits en caoutchouc solide moulés, extrudés et calandrés, et l'ISO a confirmé cette édition en 2024. Son compagnon ISO 3302-2:2022 aborde les tolérances géométriques Il s'agit de cadres, et non d'autorisations, pour attribuer des tolérances serrées ou une limite de taille personnalisée à chaque caractéristique Déterminez quelles dimensions sont fixées par un seul composant du moule et lesquelles dépendent de la fermeture du moule, de la séparation ou d'autres relations de processus. Négociez ensuite la classe applicable et les exceptions avec le mouleur du site guide de tolérance de moulage en caoutchouc c’est un contexte utile pour cette discussion avec les fournisseurs.
| Pour chaque caractéristique critique, enregistrer | Pourquoi ça compte |
|---|---|
| Raison fonctionnelle | Empêche l’ajout de coûts à des dimensions non critiques |
| Données et retenue | Contrôle la localisation d'une pièce flexible |
| Conditionnement et chronométrage des mesures | Sépare le comportement transitoire post-moisissure de l'acceptation |
| Instrument, luminaire et force de contact | Rend les résultats reproductibles entre acheteur et fournisseur |
| Échantillonnage et plan de réaction | Définit ce qui se passe lorsqu'un résultat approche ou dépasse une limite |
Si une collection de dimensions définit une caractéristique plus que n'importe quelle dimension ne le fait, alors utilisez un profil, un contrôle de fixation ou une jauge fonctionnelle pour vérifier la caractéristique Séparez les limites cosmétiques, les limites d'éclair et les discontinuités de surface des limites dimensionnelles pour donner à chacune leurs propres critères d'acceptation.
Construisez un prototype et un plan de premier article qui représentent le risque de production
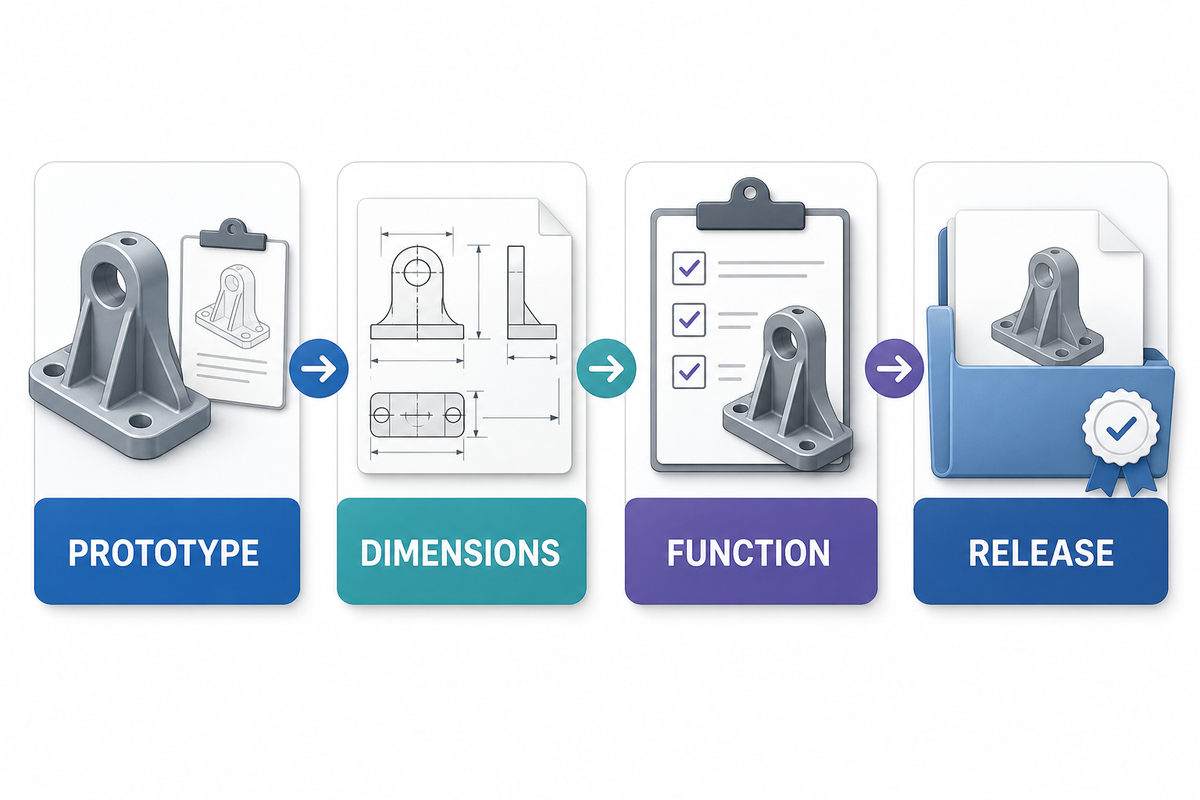
L'évaluation d'un prototype doit prendre en compte les réponses aux questions présentées par les matériaux et les processus impliqués, y compris les contraintes spécifiques au processus Conseils de conception LSR. Une pièce moulée peut fournir des preuves de l'enveloppe, de l'accès à l'assemblage et de l'ergonomie, et peut suggérer une séquence d'assemblage. Cependant, il ne peut généralement pas fournir de preuves d'un flash de cavité de production, d'un durcissement de production, d'une manipulation automatisée, d'un équilibre de cavité ou d'un contrôle des matériaux au niveau du lot.
- Modèle d'apprentissage : Vérifiez la forme, les interfaces et la séquence d'assemblage et identifiez toutes les propriétés délibérément non représentatives.
- Échantillon d'intention de production : Utilisez la famille de matériaux prévue et un processus représentatif pour évaluer les principaux risques du produit.
- Essai d'outils : Vérifiez les portes, les évents, les lignes de séparation, le flash, le démoulage, l'état et les dimensions critiques, en fonction des paramètres documentés.
- Premier article: lier les résultats au dessin contrôlé, au modèle, au matériau, à la cavité ou à l'outil, à la révision du processus et à la méthode d'inspection.
- Lot de sortie : Confirmez l'échantillonnage, la manipulation des non-conformités, l'emballage, l'identification, la traçabilité et la notification des modifications par rapport aux procédures d'acceptation documentées.
Ne laissez pas “échantillon approuvé” impliquer une décision indifférenciée Approuver séparément l'apparence, les dimensions, les preuves matérielles, les tests fonctionnels et la sortie de production.
Une fois ces exigences contrôlées, passez en revue les Engelhardt capacités de fabrication de pièces en silicone personnalisées pour la discussion séparée sur le commerce et la fabricabilité.
Demandez des preuves avant l’outillage et la production de masse
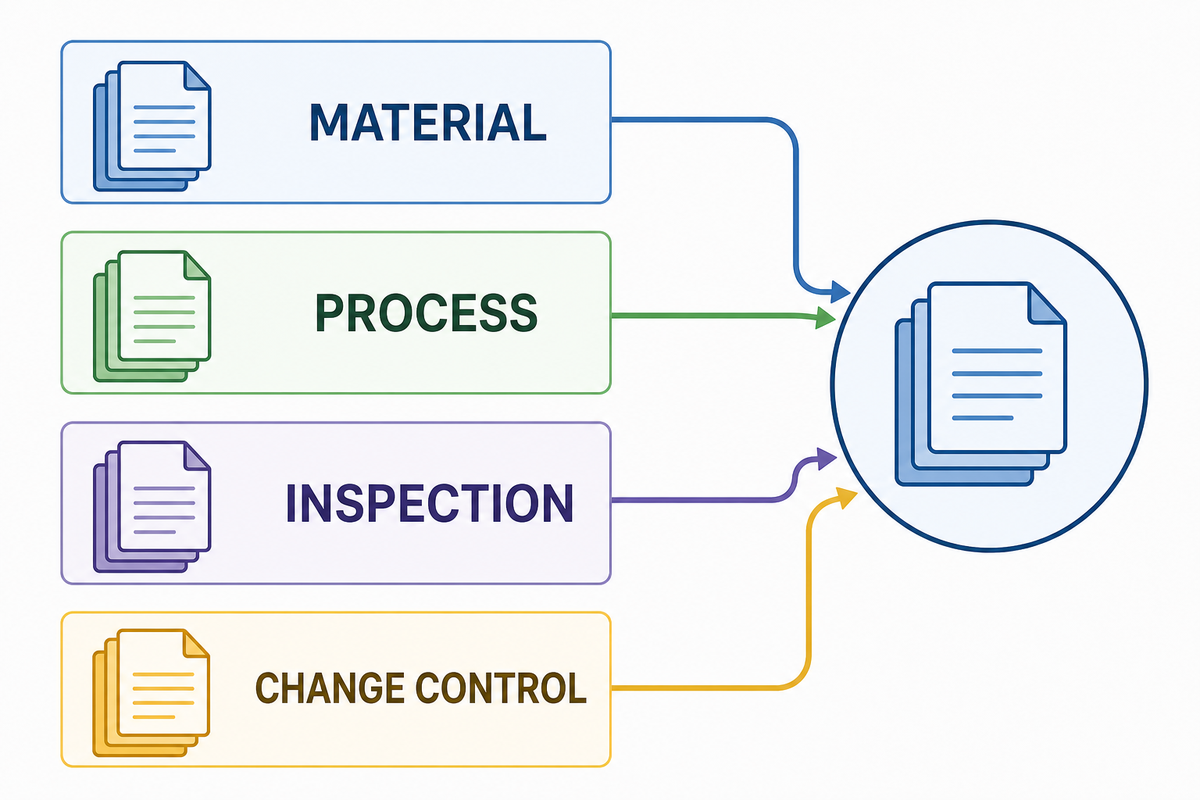
Un certificat ou un titre ne signifie pas une preuve pour votre part Avant l'outillage, demandez ce que couvre chaque document, qui l'a délivré, s'il est à jour, lequel des matériaux utilisés dans la pièce il identifie, et comment il sera lié à votre révision de dessin, lot de matériaux, outil, cavité, et lot de production.
Utilisez une échelle d’exigences en preuves :
- Exigence: la condition mesurable ou révisable sur la spécification contrôlée.
- Méthode: essai, inspection, examen ou contrôle par le fournisseur.
- Propriétaire : acheteur, fournisseur, producteur de matériel, ou laboratoire indépendant.
- Enregistrement: rapport, certificat, ensemble de données, image ou approbation.
- Lien: révision, lot, cavité, numéro de lot ou de série, et date.
- Réaction: confinement, disposition, mesures correctives et notification de modification.
Pour les applications réglementées ou pertinentes pour la sécurité, demandez à un conseiller réglementaire qualifié ou à l'équipe responsable de la conformité de définir les exigences relatives à votre produit fini Examinez le Explication de FDA sur la surveillance des substances en contact avec les aliments pour comprendre le concept d'utilisation prévue et le champ d'application réglementaire La déclaration matérielle ou les certificats de qualité du fournisseur ne valident pas automatiquement que le produit fini est conforme aux exigences lorsqu'il est mis sur le marché.
Que faut-il revoir avant que l'outil ne soit publié ?
Examiner les modèles et dessins approuvés, les hypothèses de DFM, les contraintes de matériaux et de couleurs, la propriété de l'outil, l'identification de la cavité, les caractéristiques critiques, le premier article, la responsabilité de l'essai, la taille de l'échantillon, les règles de changement et l'autorité d'acceptation Si une réclamation dépend d'un essai en laboratoire, convenir du type d'échantillon, du conditionnement, de l'édition de la méthode et de la règle de réussite/échec avant que les échantillons n'existent.
Normalisez les facteurs de coûts sans demander un prix universel
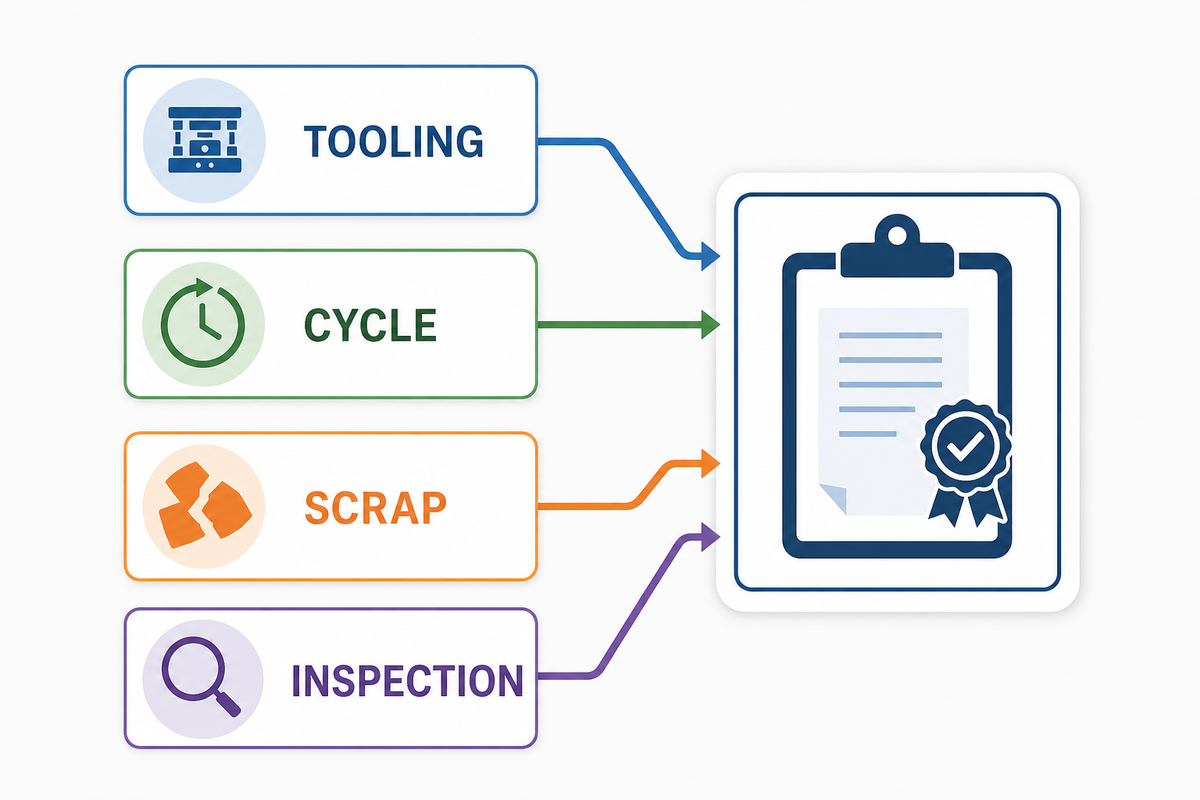
Pour les pièces en caoutchouc personnalisées, les facteurs de coût comprennent l'outillage, le nombre de cavités, la complexité des pièces détachées, les inserts, les contrôles des matériaux, le temps de cycle, la main-d'œuvre, la ferraille, l'inspection, la validation, l'emballage et les prévisions. Un prix unitaire bas peut masquer une durée de vie différente de l'outillage, un plan d'inspection, une portée des matériaux ou une obligation de contrôle des modifications. La même logique de coût s'applique à un article moulé en caoutchouc et est présentée dans les Engelhardt guide des coûts de moulage en caoutchouc personnalisé.
Normaliser les devis avant comparaison :
- mêmes fichiers contrôlés et révision ;
- même matériel et même portée de contrôle des couleurs ;
- même propriété de l'outil, hypothèses de cavité et responsabilité de maintenance ;
- mêmes livrables de premier article et de validation ;
- même champ d'inspection, de traçabilité et de documentation ;
- même volume annuel, modèle de commande, emballage et base de livraison ;
- même traitement des modifications techniques, de la requalification et des pièces de rechange en fin de vie.
Comparez ensuite l'exposition totale au programme, pas seulement le prix de l'outil et le prix à la pièce Le devis le moins cher n'est pas comparable s'il ne contient pas les informations requises pour la sortie du produit.
Préparez une spécification de pièce en silicone prête à l'emploi
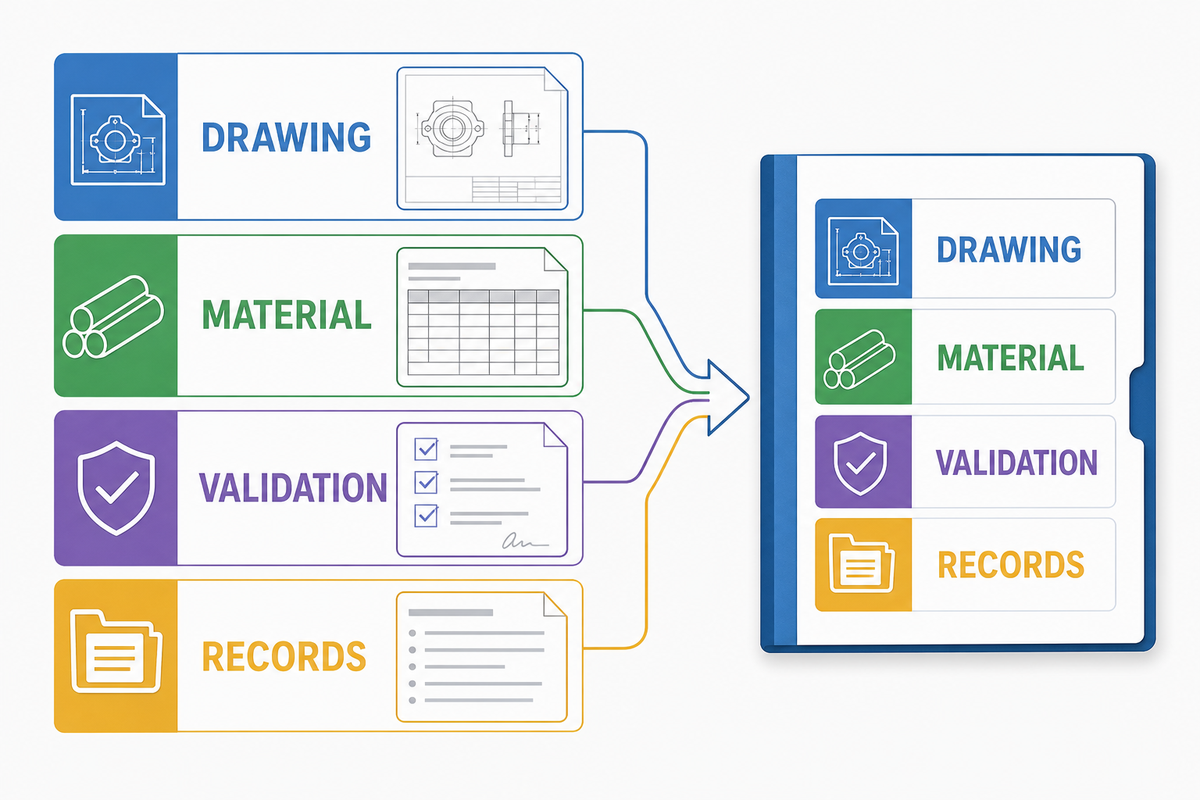
Chaque soumissionnaire, y compris un fabricant de pièces en caoutchouc, doit recevoir les mêmes exigences techniques et commerciales, y compris les exigences applicables cadre de tolérance dimensionnelle en caoutchouc, ., méthodes d'inspection définies, et méthodes de production Remplissez cette liste de contrôle avant d'envoyer la demande de devis.
- Sont requis les modèles et dessins 3 D contrôlés avec révision et préséance des conflits.
- Fonction de pièce, interfaces d'accouplement et environnement de service
- Les contrôles requis sont la famille de matériaux, la méthode de dureté, la couleur et le durcissement ou les contrôles de substances restreintes, le cas échéant.
- Dimensions critiques à fonction avec conditions de référence et de mesure
- Attentes en matière de séparation, de flash, de portail, d'évent, de cosmétiques, de propreté et d'emballage
- Quantités de prototype, d'essai d'outil, de premier article et de lot de libération
- Prévisions annuelles, schéma de commande, rampe et attentes en matière de pièces de rechange
- Tests fonctionnels, définition de l'échantillon, méthode, propriétaire et règle d'acceptation
- Enregistrements de matériaux, d'inspection, de traçabilité et de contrôle des changements
- Propriété, maintenance, stockage, identification des cavités et conditions de transfert des outils
- Exclusions de cotation, hypothèses ouvertes et format de réponse DFM demandé
Pour une pièce non standard, demandez aux fournisseurs d'inclure un registre de suppositions avec leur devis Parfois, il est préférable d'obtenir un prix avec des exceptions explicites plutôt que d'obtenir un prix propre construit sur des hypothèses tacites.
Qu’est-ce qui change dans l’approvisionnement en pièces de silicone ?
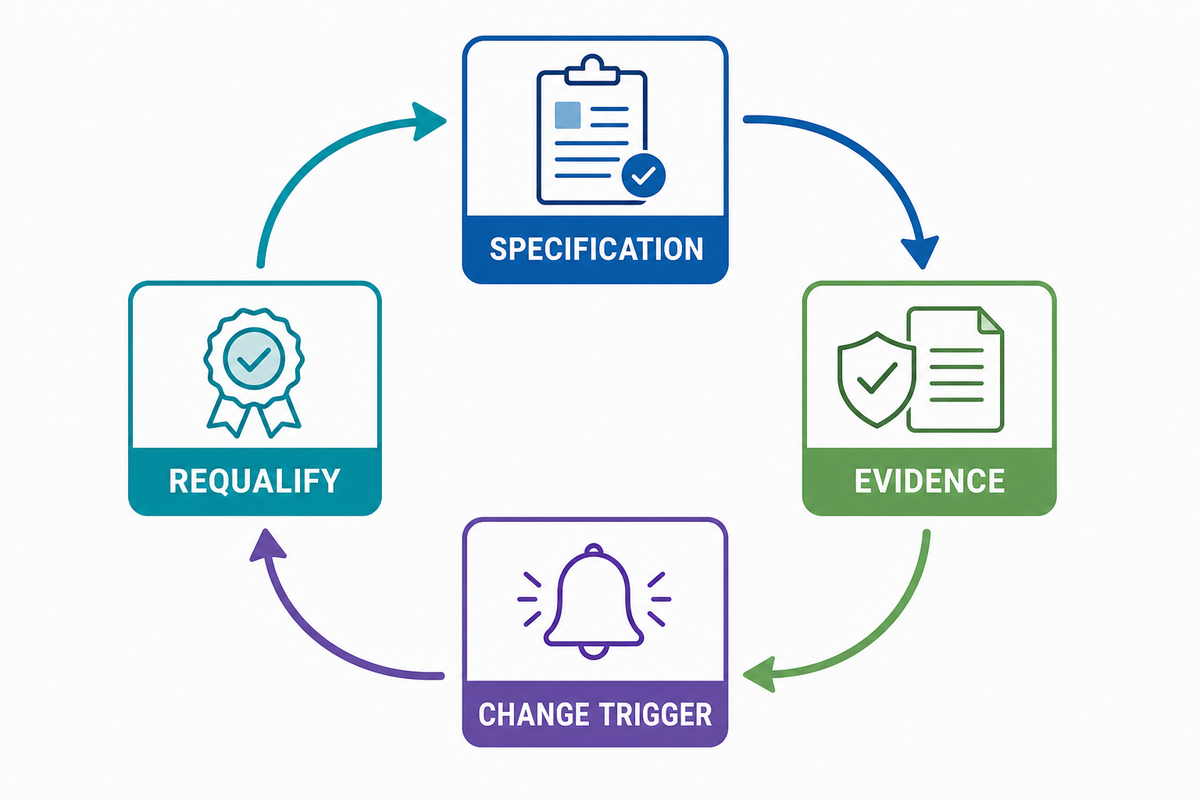
Pour les acheteurs, le principe d’approvisionnement utile n’est pas une prévision de la taille du marché. Il s'agit de la nécessité de rendre les preuves transférables à travers les changements de matériaux, d'outillages et de fournisseurs ; publications de matériaux primaires telles que Guide technique silicone de Wacker aider les équipes à conserver une terminologie précise du matériel et des processus Les équipes doivent comprendre ce qui survivra à un changement de matériel, à la réparation d'outils, à l'ajout de cavités, au changement de fournisseur ou à l'examen réglementaire Un dessin sans méthode ni enregistrement de propriété est difficile à transférer.
Traiter la traçabilité et la visibilité des changements comme des entrées de conception Définir tôt ce qui sera l'ensemble d'enregistrements minimum, de sorte que les allégations puissent être liées à des preuves Rendre les conditions de requalification et les déclencheurs explicites réduit les chances qu'un changement de fournisseur commercialement simple devienne un projet de redécouverte technique.
Gardez les termes du matériel et du processus précis et dans la portée
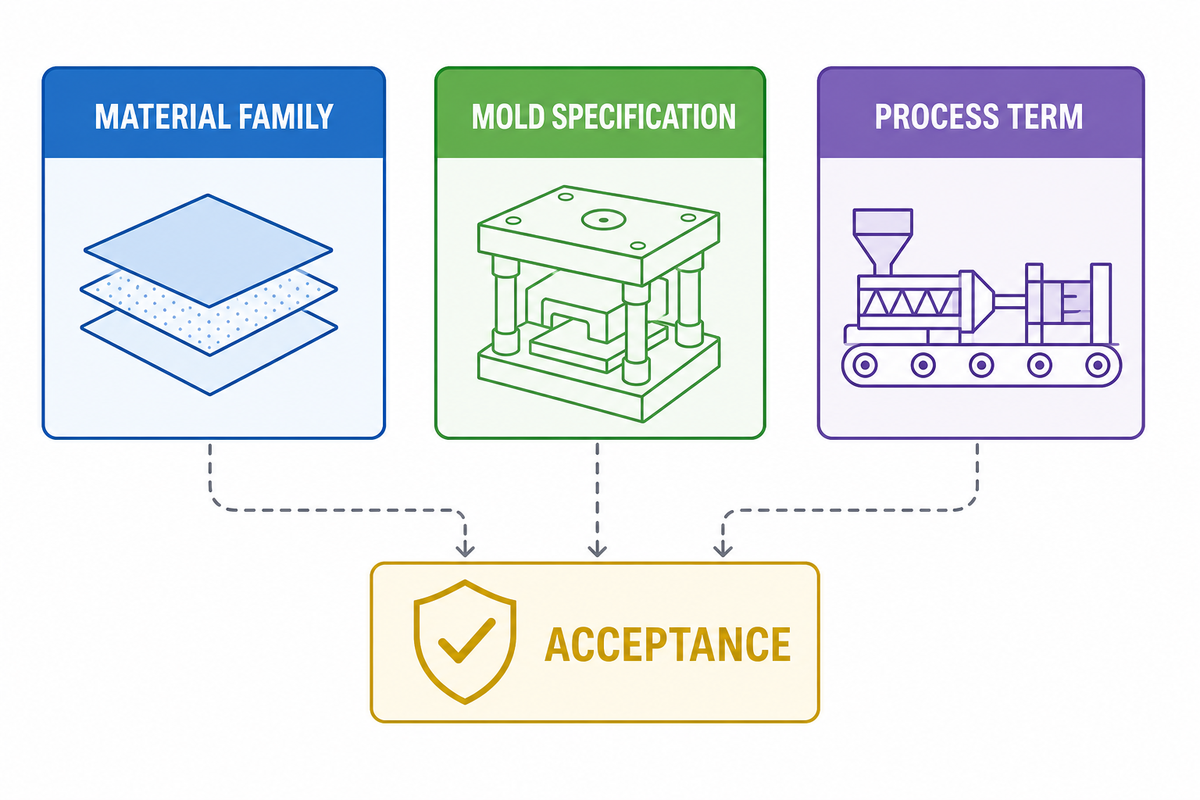
Les familles de matériaux, les spécifications des moules en silicone, la terminologie du moulage du silicone, les méthodes de fabrication et les voies de fabrication ne sont pas interchangeables ; la cohérence du matériau doit être spécifiée séparément. Orientation technique primaire en silicone distingue le caoutchouc de silicone liquide, les systèmes RTV et le caoutchouc de silicone solide ; associez la famille sélectionnée à un processus défini, un contrôle de vulcanisation ou de durcissement, des conditions de service, une méthode d'inspection et un critère d'acceptation.
Foire aux questions
Les pièces en silicone personnalisées sont-elles toujours fabriquées par moulage par injection ?
Le moulage par injection n° 1TP15 T est une voie, mais le moulage par compression, l'extrusion, le découpage sous pression et le moulage RTV peuvent être appropriés pour différentes géométries, volumes et objectifs d'apprentissage Sélectionnez la voie après avoir défini la section transversale, les caractéristiques tridimensionnelles, les inserts, les exigences en matière de preuves, le modèle de production et les hypothèses d'outillage acceptables Un nom de procédé en soi n'établit pas l'adéquation de l'approche.
Une valeur Shore A est-elle suffisante pour spécifier le silicone ?
Non. Spécifiez la condition de service et les preuves requises, puis utilisez la dureté comme propriété contrôlée dans le cadre d'une spécification de matériau plus complète. La dureté Shore est une mesure de contrôle utile, mais elle ne définit pas le comportement en température, la compatibilité des fluides, le comportement en compression, les performances de déchirure, le système de durcissement, la couleur, la propreté ou l'adéquation réglementaire.
Les pièces en silicone prototypes peuvent-elles valider les tolérances de production
Uniquement lorsque le matériau prototype, l'outil, le processus, le conditionnement et la méthode de mesure représentent le risque évalué Un échantillon d'outil moulé ou souple peut valider la forme et l'assemblage et ne pas représenter le flash de production, le rétrécissement ou l'équilibre de la cavité, et le durcissement de l'État auquel chaque prototype risque d'être autorisé à répondre.
Qu’est-ce qui entraîne généralement le coût des outils en silicone
La géométrie, la construction des outils, le nombre de cavités, la complexité des séparations et des arrêts, les inserts, les portes et les évents, les besoins de contrôle flash, l'automatisation, les contrôles des matériaux, l'inspection et la portée de validation sont tous importants. Généralement, une offre dépend de la façon dont vos éléments de portée s'alignent. Un outillage qui semble moins coûteux peut également représenter une portée moindre.
Que faut-il approuver avant qu'un outil de production soit diffusé ?
Approuver la conception contrôlée, les hypothèses DFM, la portée du matériel, les caractéristiques critiques, les méthodes de mesure, les concepts d'outils, les plans de premier article, la propriété des tests, la traçabilité, les notifications de changement et l'autorité d'acceptation La version doit montrer ce qui est corrigé, ce qui est défini par le fournisseur et quelles preuves sont requises avant la production en série.
Conclusion
Un solide ensemble d'exigences et de validation réduit l'ambiguïté avant la sélection du fournisseur Définissez d'abord les conditions de service, les contraintes de processus, les méthodes d'inspection, la propriété des dossiers et les preuves d'acceptation Lorsque le colis est prêt pour l'examen de la fabrication, continuez jusqu'à Engelhardt page de fabrication de pièces en silicone personnalisées pour la portée commerciale et le soutien de la citation.
Références et sources
- ISO 3302-1 :2014, Tolérances dimensionnelles en caoutchouc
- ISO 3302-2 :2022, Tolérances géométriques en caoutchouc
- 1TP8 T D2240, méthode d'essai de dureté Duromètre
- FDA, Comment les substances en contact avec les aliments sont réglementées
- Wacker, Caoutchouc Solide et Liquide en Silicone
- Protolabs, directives de conception de moulage LSR (exemple spécifique au fournisseur)
Confirmer les normes, éditions, méthodes, règlements et limitations des fournisseurs qui sont applicables au programme.