Póngase en contacto con Engelhardt

Actualizado en octubre de 2026 · Equipo técnico de Guangdong Engelhardt-Meitu Rubber & Plastic Technology Co., Ltd.
El caucho es un polímero amorfo ligeramente reticulado, clasificado también como elastómero según las normas ISO 1629 y ASTM D1418. Las cadenas moleculares enrolladas se estiran hasta un 534% bajo carga de tracción y recuperan su forma original. Los productores recolectan látex de caucho natural de árboles tropicales Hevea o polimerizan caucho sintético a partir de subproductos del petróleo. Ajustar la química del polímero, el sistema de vulcanización y la dureza Shore A evita el hinchamiento por aceite y las fugas prematuras en juntas.
Respuesta rápida: El caucho es un elastómero resiliente que opera por encima de su temperatura de transición vítrea bajo cero (-50 °C a -125 °C). El látex natural de Hevea destaca en resistencia al desgarro y a la fatiga, mientras que los grados sintéticos (EPDM, NBR, FKM, silicona) resisten aceites, ozono y temperaturas de hasta 230 °C.
Especificaciones rápidas
| Clase química (ISO 1629 / ASTM D1418) | Elastómero amorfo ligeramente reticulado (cis-1,4-poliisopreno natural o polímeros petroquímicos/siloxanos sintéticos) |
| Ventana de transición vítrea (Tg) | -125 °C (silicona VMQ) a -20 °C (fluoroelastómero FKM estándar) |
| Rango comercial de dureza | 10 a 95 Shore A (tolerancia estándar de moldeo ±5 Shore A) |
| Rango de servicio continuo en aire seco | -60 °C a +230 °C en más de 30 familias de compuestos en inventario (reduzca 25–50 °C en fluidos calientes) |
| Ventana de vulcanización en prensa | 150 °C a 200 °C mediante curado con azufre, peróxido orgánico o adición de platino |
| Referencias típicas de producción OEM | 10–50 pcs de prototipos en 2–3 semanas; MOQs de producción de 1,000–2,000 pcs |
¿Qué es el caucho? Cadenas poliméricas, transición vítrea y por qué los elastómeros recuperan su forma
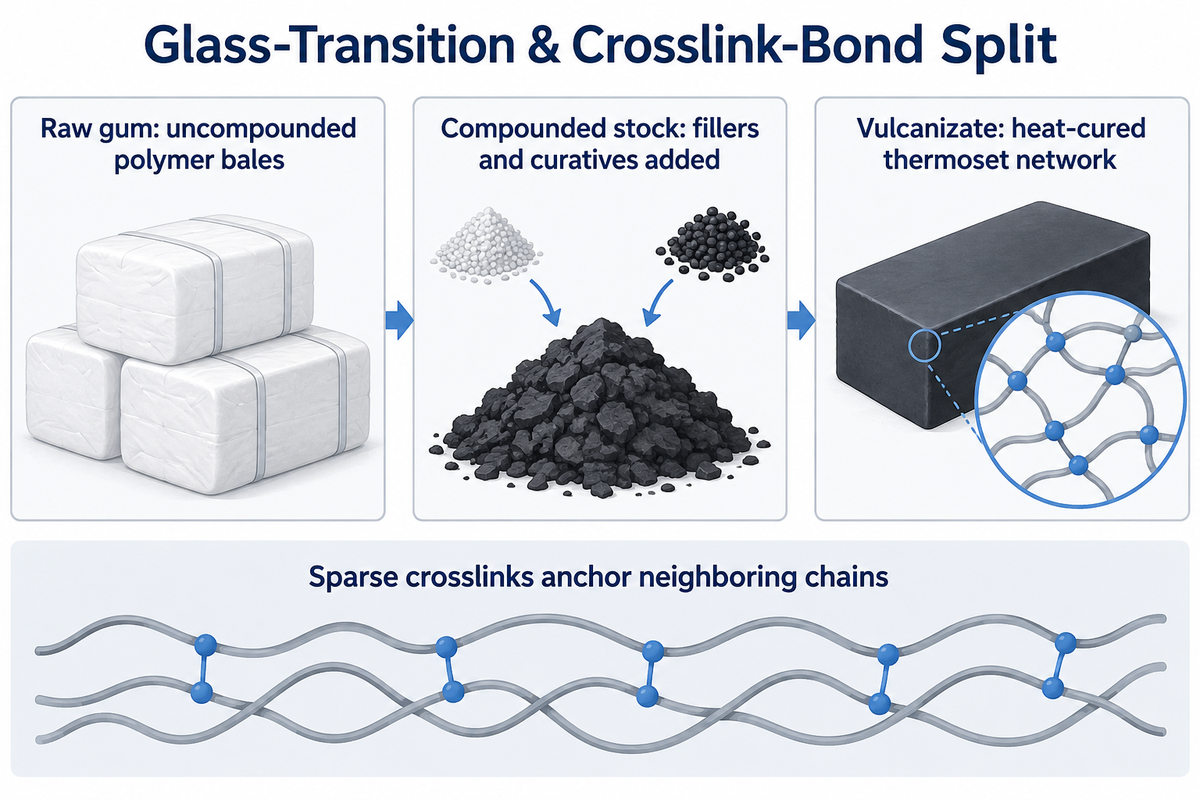
El caucho es una sustancia macromolecular ligeramente reticulada que opera muy por encima de su temperatura de transición vítrea bajo cero, de -50 °C a -125 °C. Las cadenas enrolladas se despliegan hasta una longitud de 534% bajo carga de tracción y vuelven a su forma original al retirar la carga. Por encima de 120 °C o en presencia de aceites hidrocarburos, el poliisopreno se degrada y debe utilizarse un elastómero sintético en su lugar.
A temperatura ambiente, un material de caucho vulcanizado no se comporta ni como un cristal rígido ni como un líquido viscoso. Las largas cadenas poliméricas permanecen en ovillos aleatorios. La energía térmica permite que cada monómero gire libremente y mantiene las cadenas entrelazadas en ovillos aleatorios. Los enlaces reticulados dispersos anclan las cadenas vecinas entre sí y explican la diferencia entre los elastómeros verdaderos y los termoplásticos.
Estirar o comprimir un sello sobre una superficie fuerza las largas cadenas poliméricas hacia configuraciones más alineadas y rectas. Una vez que se retira la fuerza externa, la energía térmica impulsa las largas cadenas poliméricas de vuelta a sus configuraciones originales enrolladas al azar. Por lo tanto, un material resiliente correctamente vulcanizado no quedará deformado de manera permanente incluso tras soportar una carga elevada.
Este límite de diseño se denomina Separación entre transición vítrea y enlace de reticulación. La flexibilidad en frío bajo cero proviene de una baja temperatura de transición vítrea de la cadena principal (-70 °C para el cis-1,4-poliisopreno y -125 °C para la silicona). La supervivencia del sellado a alta temperatura la proporcionan los enlaces covalentes de reticulación. Un estudio de Scientific Reports de 2026 sobre redes reticuladas de EPDM indica que el módulo y la resistencia al desgarro de una red están gobernados por la densidad de reticulación.
En los planos técnicos, la nomenclatura de cauchos y látex ISO 1629:2025 separa tres etapas distintas. El caucho virgen en bruto se refiere a las balas de polímero sin formular. El material de caucho formulado añade cargas de refuerzo y agentes de vulcanización, mientras que el vulcanizado designa la red termoestable curada por calor con propiedades elásticas estables.
¿Cumple el caucho la ley de Hooke bajo grandes deformaciones?
El caucho cumple la ley de Hooke únicamente por debajo del 5% al 10% de deformación por tracción. Por encima del 10% de deformación, el desenrollado de las cadenas produce un comportamiento hiperelástico con curva en forma de J. La fricción interna entre las cadenas absorbe los impactos y convierte las vibraciones de la maquinaria en calor.
Cauchos naturales y sintéticos: de la savia de látex de Hevea a los monómeros del petróleo
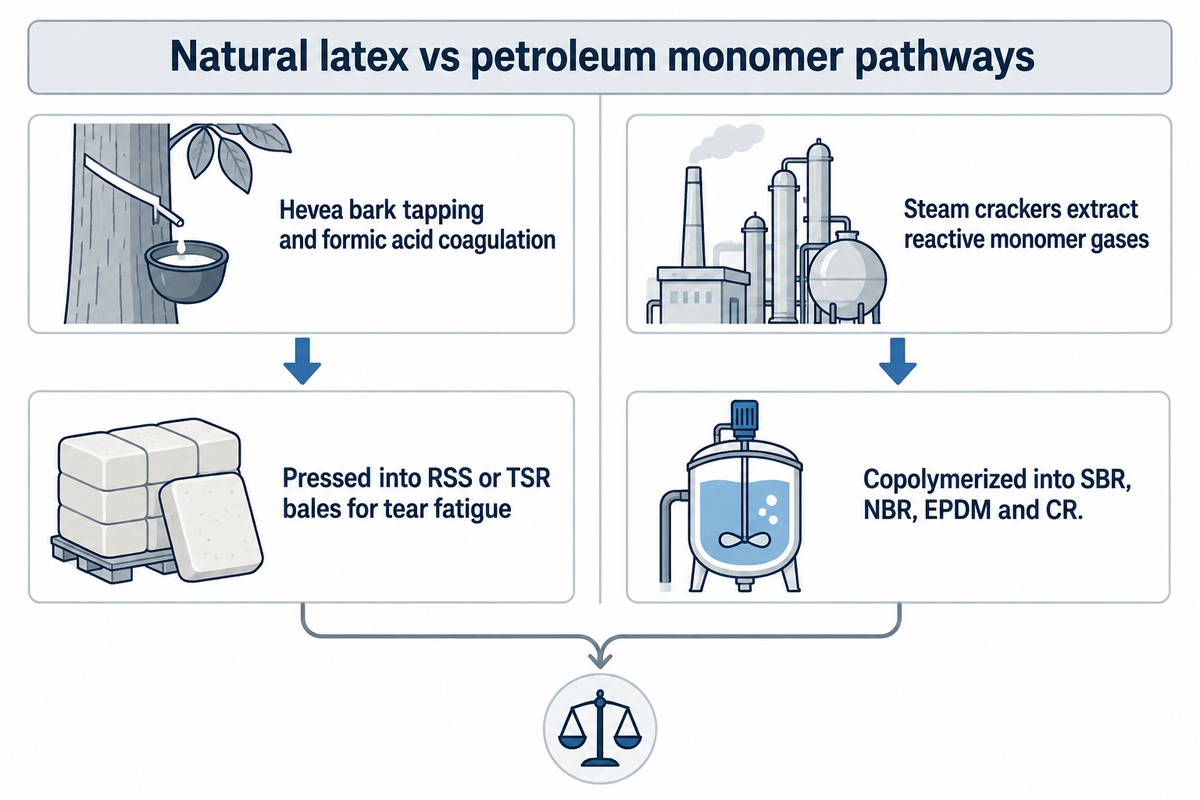
El caucho natural proviene del látex extraído en plantaciones tropicales de Hevea brasiliensis. Las plantas químicas producen cauchos sintéticos polimerizando monómeros derivados de la nafta del petróleo crudo, tales como estireno, butadieno, etileno, propileno y acrilonitrilo. Especifique poliisopreno natural para fatiga extrema por desgarro y cambie a grados sintéticos frente a aceite, ozono o calor de 100 °C.
32.49M tDemanda mundial de caucho en 2025 (IRSG)
91%–94%cis-1,4-poliisopreno en caucho NR seco
61%participación mundial de NR de Tailandia, Indonesia y Vietnam
El árbol del caucho Hevea es originario de la cuenca amazónica de Sudamérica. Hace aproximadamente un siglo, la producción comercial se trasladó al Sudeste Asiático. Actualmente, los pequeños productores de esa región suministran la mayor parte del caucho natural. Tailandia, Indonesia y Vietnam representan el 61% del suministro mundial. Para recolectar el látex, los sangradores realizan cortes en espiral en los vasos laticíferos de la corteza al amanecer, sin dañar el árbol.
El látex es un coloide más que verdadera savia del xilema. Los operarios de planta filtran el líquido y añaden ácido fórmico para coagular las partículas en láminas húmedas. Posteriormente, las láminas se secan y prensan para obtener Ribbed Smoked Sheet (RSS) o Technically Specified Rubber (TSR 10 y TSR 20). Según los datos de química polimérica del caucho natural, el caucho natural en bruto contiene entre 91% y 94% de cadenas hidrocarbonadas de cis-1,4-poliisopreno. Estas cadenas cristalizan por deformación en las puntas de grieta y, en consecuencia, proporcionan mecanismos de autorrefuerzo. Esto otorga a los neumáticos de camiones pesados y aeronaves una excelente pegajosidad en crudo y resistencia al crecimiento de cortes.
Entre los cauchos naturales y sintéticos, el consumo mundial se divide en alrededor de 46% natural y 54% sintético. Los craqueadores a vapor descomponen los subproductos del petróleo en corrientes de hidrocarburos de las que se extraen gases monoméricos reactivos. Estos gases monoméricos reactivos se copolimerizan con estireno y butadieno para crear caucho de estireno-butadieno (SBR), utilizado en la fabricación de neumáticos para automóviles. Otras combinaciones emplean acrilonitrilo para producir NBR, etileno y propileno para fabricar EPDM resistente a la intemperie, y cloropreno para obtener policloropreno retardante de llama.
Cómo funciona el caucho vulcanizado: sistemas de curado con azufre, peróxido y platino
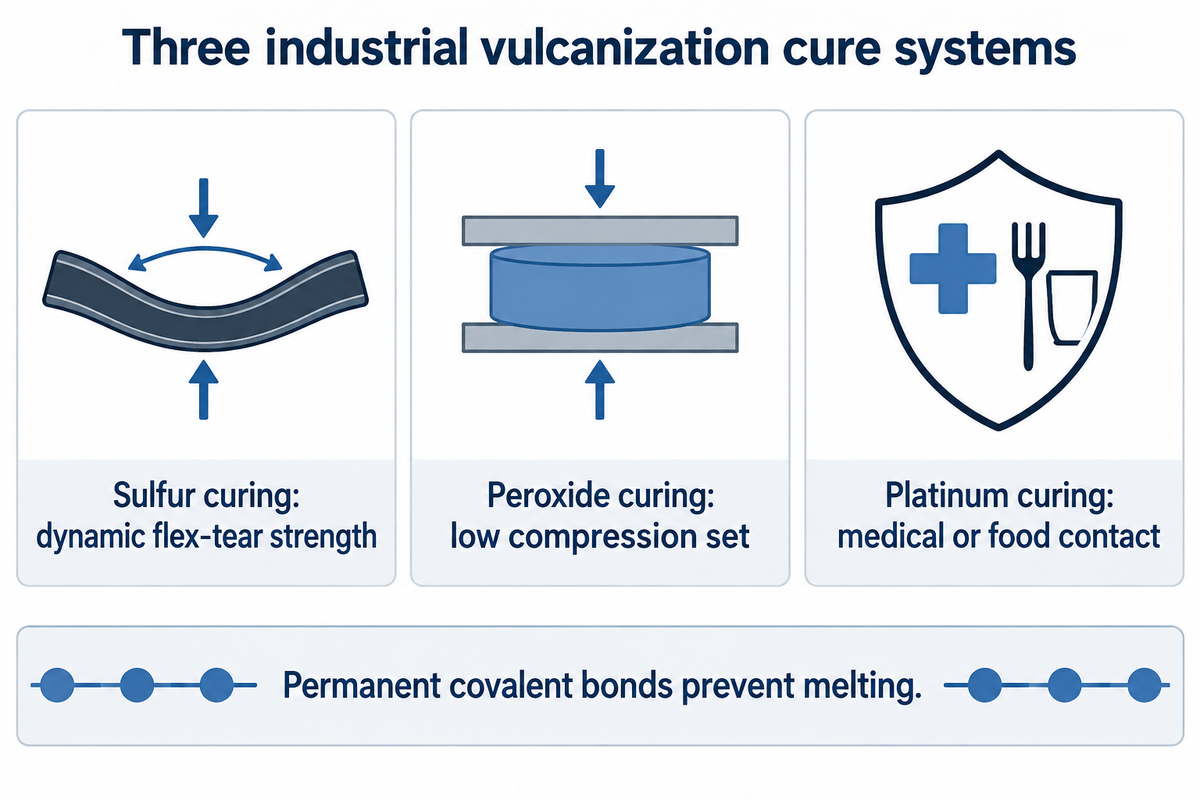
La vulcanización calienta el material de caucho formulado entre 150 °C y 200 °C con azufre, peróxidos orgánicos o catalizadores de platino para formar una red termoestable tridimensional. Elija el curado con azufre para resistencia dinámica a la flexión y al desgarro. Utilice el curado con peróxido por encima de 100 °C para lograr una baja deformación remanente por compresión. Emplee el curado con platino en aplicaciones médicas o de contacto con alimentos.
Sin vulcanización, el caucho natural en bruto es pegajoso e inestable según la estación del año. En 1839 se descubrió que calentar el caucho natural con azufre transformaba el látex pegajoso en un sólido elástico y tenaz capaz de conservar su forma.
Especificar un polímero base es solo la mitad de la especificación de un compuesto. El azufre elemental y el peróxido orgánico, por ejemplo, se comportan de manera muy distinta en un sello de EPDM o nitrilo de 70 Shore A. Un estudio de Polymers de 2025 sobre la cinética de vulcanización de elastómeros ilustra la seguridad frente a la prevulcanización (t10) y el tiempo óptimo de vulcanización (t90) para la uniformidad de la red reticulada. Los auxiliares de dispersión equilibrada de cargas también ayudan a reducir la generación dinámica de calor.
| Sistema de vulcanización | Puente de reticulación y energía de enlace | Fortalezas mecánicas y de sellado | Límite de descalificación en servicio |
|---|---|---|---|
| Azufre convencional / Semi-EV | Puentes polisulfídicos y disulfídicos C–Sx–C (~225–270 kJ/mol) | Máxima resistencia al desgarro, resistencia al corte por flexión y compatibilidad con vulcanización en horno de aire caliente | Revierte por encima de 90–100 °C; la deformación remanente por compresión puede alcanzar el límite de fuga de 70%–80%; mancha contactos de cobre |
| Peróxido orgánico | Enlace directo carbono-carbono C–C (~348 kJ/mol) | Eleva el límite de calor continuo en +15 °C a +25 °C; mejora la deformación remanente por compresión ASTM D395 hasta en un 38% | Resistencia al desgarro en caliente 10%–20% menor; el oxígeno inhibe el curado al aire libre; requiere postcurado en horno |
| Adición de platino (hidrosililación) | Enlace etileno-siloxano Si–CH2–CH2–Si (~318–355 kJ/mol; cadena principal Si–O ~445 kJ/mol) | Cero subproductos de peróxido, inodoro, no amarillea, curado rápido de inyección LSR en 15–45 s | Catalizador envenenado por residuos de azufre, estaño o aminas; restringido a sistemas de silicona (LSR/VMQ) |
Fuente: Datos de disociación de enlaces poliméricos, divulgaciones de reticulación con peróxido/TAIC en US20240026139A1 y registros del laboratorio de formulación de Engelhardt.
Una densidad de reticulación repetible comienza en la sala de mezclado. En Engelhardt, las líneas automatizadas de formulación mantienen una precisión de dosificación de ±0.3% en elastómeros base, óxido de zinc, agentes de vulcanización y cargas de refuerzo. A continuación, las líneas de prensas vulcanizan las piezas a temperaturas de entre 150 °C y 200 °C utilizando compuestos de las más de 30 familias en inventario. En cada lote se realizan ensayos con reómetro de matriz móvil (MDR). Si se detecta subvulcanización, ese lote no continúa procesándose.
¿Puede fundirse el caucho vulcanizado al recalentarse?
No, el caucho vulcanizado no puede fundirse ni volver a fluir como una carga líquida en el molde, ya que los enlaces covalentes que unen sus cadenas poliméricas son permanentes. Calentar un termoestable vulcanizado por encima de su techo térmico (120 °C para el caucho natural hasta 300 °C para fluoroelastómeros especiales) provocará que se endurezca, sufra escisión de cadena o se pirolice.
¿Es el caucho un plástico? Elastómeros termoestables frente a TPE y TPU sintéticos
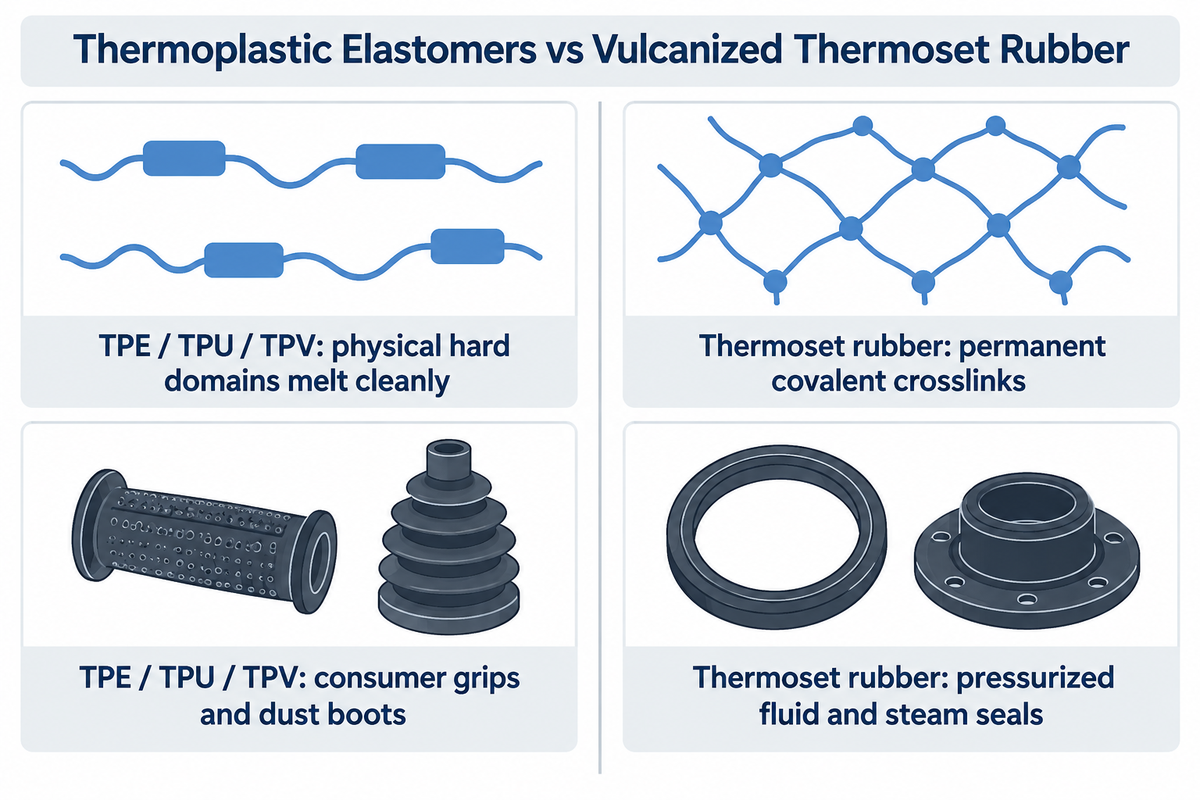
Aunque tanto los plásticos como los cauchos son polímeros, el caucho termoestable vulcanizado no es un plástico rígido porque contiene enlaces covalentes reticulados. El caucho permanece elástico y no se funde. A diferencia del caucho, los elastómeros termoplásticos (TPE, TPU, TPV) pueden ablandarse repetidamente por calentamiento y endurecerse por enfriamiento. Reemplace los elastómeros termoplásticos (TPE, TPU, TPV) por caucho vulcanizado siempre que las temperaturas continuas de sellado superen de 70 °C a 90 °C o cuando aceites hidrocarburos entren en contacto con la junta.
Los diseñadores suelen debatir si las empuñaduras, los fuelles y las juntas de carcasa deben fabricarse en caucho o a partir de gránulos de TPE. Los TPE constan de dominios cristalinos duros y bloques elásticos blandos. El calentamiento funde esos dominios plásticos para ciclos de inyección de 15 a 45 segundos, y el enfriamiento fija los puntos de unión físicos sin vulcanización química. Los tiempos de ciclo son de 15-45 segundos.
Elastómeros termoplásticos (TPE / TPU / TPV)
- Los dominios duros separados por fases físicas se funden y reprocesan limpiamente
- Ciclo rápido de inyección termoplástica de 15–45 s con canales de alimentación reciclables
- La deformación remanente por compresión se acerca al límite de fuga de 70%–80% cerca de 70–100 °C
- Ideal para empuñaduras de bienes de consumo, guardapolvos y alivios de tensión a temperatura ambiente
Caucho termoestable vulcanizado (EPDM / NBR / LSR / FKM)
- Los enlaces covalentes permanentes mantienen la forma hasta 150–230 °C
- Ciclo de vulcanización en prensa o inyección de 45–240 s; los canales de alimentación no pueden refundirse
- Mantiene entre 10%–25% de deformación remanente por compresión ASTM D395 bajo carga de pernos durante varios años
- Obligatorio para sellos de fluidos presurizados, soportes bajo el capó y juntas para vapor
La separación física de fases impone un techo térmico estricto. A medida que el calor ambiental se aproxima a entre 70 °C y 100 °C, los bloques duros de TPE y TPU se ablandan y permiten la fluencia de las juntas bajo el par de apriete de los pernos. Las composiciones reticuladas covalentemente, como las ensayadas en las divulgaciones de caucho reticulado envejecido térmicamente EP4403603A1, conservan la estabilidad de dureza tras 72 horas de envejecimiento a 100 °C. Los nuevos materiales de la familia TPV también funcionan bien en pantallas contra salpicaduras ligeras. Las válvulas presurizadas en esta variedad de aplicaciones siguen requiriendo servicios de moldeo de caucho a medida con compuestos y polímeros termoestables.
Caucho natural frente a caucho sintético: comparación de 9 compuestos industriales
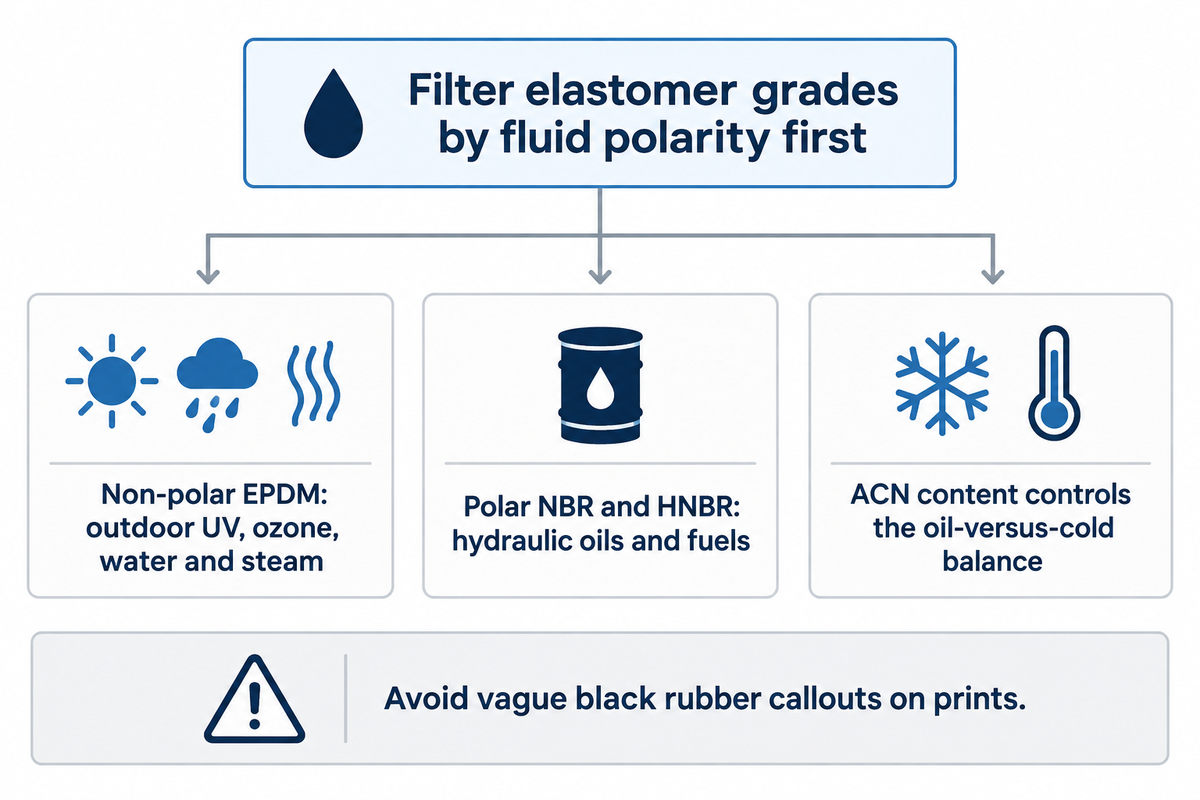
Nueve familias comerciales de elastómeros cubren más del 95% de los productos industriales de caucho, desde el caucho natural de alto rebote (-55 °C a +70 °C) hasta los fluoroelastómeros FKM (+230 °C). Filtre primero los grados según la polaridad del fluido: el EPDM no polar resiste el vapor y el glicol, pero se hincha severamente en aceite mineral, donde destacan los grados polares NBR, HNBR o FKM.
La versatilidad de los distintos grados de caucho permite fabricar desde válvulas médicas de 10 Shore A hasta limpiadores hidráulicos de 90 Shore A. Anotar una indicación genérica de “caucho negro” en un plano de ingeniería provocará fugas inmediatas en campo. En ensayos de falla de juntas tóricas a 70 MPa en NBR, EPDM, FKM y VMQ, la polaridad del polímero y la temperatura de transición vítrea gobiernan la extrusión, el agrietamiento y el hinchamiento por fluidos.
| Familia de caucho (ISO 1629 / ASTM D2000) | Rango Shore A | Ventana térmica en aire seco | Medios principales y resistencia mecánica | Exposición descalificante |
|---|---|---|---|---|
| Caucho natural (NR, AA) | 30–90 A | -55 °C a +70 °C | Tracción máxima (20–30 MPa), resistencia al desgarro y aislamiento de vibraciones NVH | Aceites derivados del petróleo, combustibles, UV/ozono exterior (>50 pphm) y calor continuo >80 °C |
| Estireno-butadieno (SBR, AA/BA) | 40–90 A | -50 °C a +100 °C | Resistencia económica a la abrasión en seco para bandas de rodadura, pedales y pasamuros | Aceites hidrocarburos, solventes aromáticos y ozono exterior sin protección |
| EPDM (BA/CA/DA) | 30–95 A | -50 °C a +150 °C | UV/ozono exterior, agua potable, vapor a 150 °C y líquidos de frenos de glicol DOT 3/4 | Aceites minerales, diésel, gasolina y grasas de petróleo (fuerte hinchamiento volumétrico por hidrocarburos) |
| Nitrilo / Buna-N (NBR, BF/BG/BK/CH) | 40–90 A | -40 °C a +120 °C | Aceites minerales hidráulicos, grasas, combustibles alifáticos y juntas tóricas generales | Cetonas, líquido de frenos de glicol, ozono intenso y calor continuo en aceite >110 °C |
| Nitrilo hidrogenado (HNBR, DH) | 50–90 A | -30 °C a +150 °C | Aceites de motor ácidos calientes, refrigerantes R-1234yf, aditivos de aminas y alta abrasión | Ésteres aromáticos, cetonas polares y calor seco superior a 160 °C |
| Policloropreno / Neopreno (CR, BC/BE) | 40–90 A | -40 °C a +110 °C | Servicio equilibrado a la intemperie, salpicaduras moderadas de aceite, refrigerantes y autoextinción de llama | Combustibles aromáticos, ácidos oxidantes concentrados y flexión profunda bajo cero <-40 °C |
| Silicona (VMQ & LSR, FC/FE/GE) | 10–80 A | -60 °C a +230 °C | Rango térmico más amplio, inmunidad a UV/ozono, pureza alimentaria FDA y médica USP Class VI | Desgaste por deslizamiento dinámico, vapor presurizado >130 °C, combustibles concentrados y aceites de silicona |
| Butilo y halobutilo (IIR / CIIR / BIIR, AA/BA) | 40–80 A | -45 °C a +120 °C | Permeabilidad a los gases 8x–10x menor que el NR; alta amortiguación de impactos y tapones de viales farmacéuticos | Aceites derivados del petróleo, solventes de alquitrán de hulla y resortes dinámicos de alto rebote |
| Fluoroelastómero (FKM, HK) | 60–90 A | -20 °C a +230 °C | Combustibles hidrocarburos agresivos, gas agrio, ácidos minerales y sellos de motor a 200 °C | Aminas calientes, cetonas, vapor sobrecalentado (salvo FKM especial al peróxido) y frío <-25 °C |
Fuente: Designaciones ASTM D2000 / ISO 1629 y datos de capacidad de ensayo de compuestos de Engelhardt (-60 °C a +230 °C, 10–95 Shore A).
Tan solo dentro del caucho de nitrilo, el contenido de acrilonitrilo (ACN) controla el equilibrio entre resistencia al aceite y flexibilidad en frío. Los grados con alto contenido de ACN (40% a 50% de ACN) mantienen el hinchamiento por combustibles hidrocarburos por debajo del 10%. Los grados con bajo contenido de ACN (18% a 25% de ACN) ceden resistencia al aceite para mantenerse flexibles hasta -50 °C. Los ingenieros que comparan grados en esta variedad de productos pueden evaluar la compatibilidad con medios en el selector interactivo de compuestos elastoméricos de Engelhardt. Los equipos que requieren microsellos médicos también pueden evaluar el moldeo por inyección de LSR curado con platino para piezas sin rebaba de 10–40 Shore A.
Propiedades mecánicas y eléctricas del caucho: dureza Shore, deformación remanente por compresión y ASTM D2000
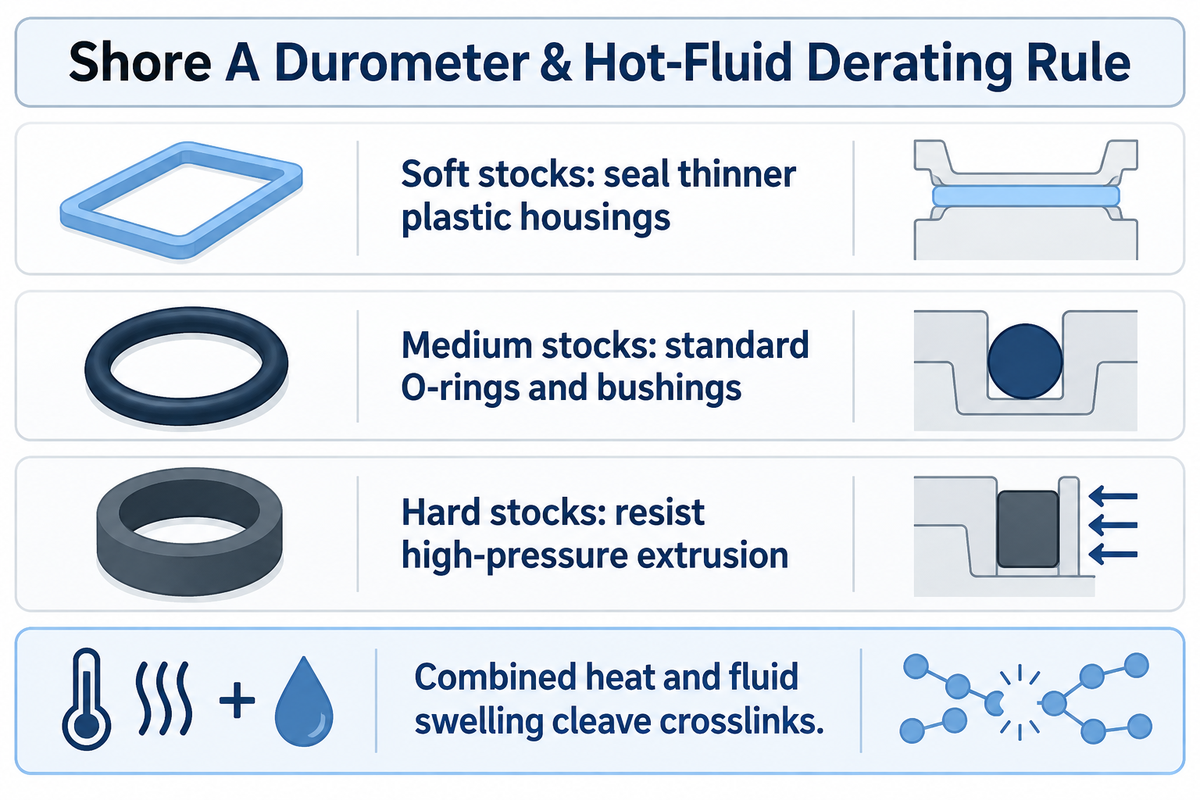
Los planos de ingeniería especifican las propiedades del caucho mediante la escala Shore A de dureza (±5 A), la resistencia a la tracción, la deformación remanente por compresión ASTM D395, la relajación térmica DIN ISO 815 y los códigos de línea ASTM D2000. Confiar únicamente en las tablas de temperatura en aire seco provocará fugas en las bridas, ya que los aceites y refrigerantes calientes aceleran la relajación del sello.
La escala Shore A de dureza mide la resistencia a la indentación. Las juntas se fabrican con materiales blandos de 20 a 40 Shore A diseñados para sellar carcasas plásticas más delgadas. Los materiales de caucho de dureza media de 50 a 70 Shore A se adaptan a juntas tóricas y bujes estándar, mientras que los grados de 80 a 95 Shore A resisten la extrusión por encima de 10 MPa de presión hidráulica. Los materiales de 80 a 95 Shore A se utilizan en sellos diseñados para soportar la extrusión causada por presiones hidráulicas superiores a 10 MPa.
Una resistencia a la tracción de 15 a 25 MPa por sí sola no garantiza la estanqueidad. Los pernos suelen comprimir una junta tórica estática un 20% dentro de su alojamiento mecanizado. Una vez que la deformación remanente por compresión ASTM D395 alcanza del 70% al 80% a la temperatura de operación, el esfuerzo de contacto cae a cero y el fluido rezuma durante el arranque en frío.
La regla de reducción térmica entre aire seco y fluidos calientes previene la relajación prematura. Reduzca siempre los techos de temperatura continua en aire seco entre 25 °C y 50 °C cuando los elastómeros trabajen sumergidos en aceites, vapor o refrigerantes de motor con aminas. Las divulgaciones sobre envejecimiento térmico de cauchos reticulados y los estudios de degradación de sellos elastoméricos a 70 MPa demuestran que la combinación de calor e hinchamiento por fluido rompe los enlaces reticulados mucho más rápido que el aire seco de un horno.
| Escenario operativo | Polaridad del fluido / medio | Techo térmico reducido en líquido | Grado y vulcanización recomendados | Código objetivo ASTM D2000 |
|---|---|---|---|---|
| Soporte de aislamiento para maquinaria pesada | Aire ambiente seco (protegido del aceite) | +70 °C continuo | NR 55A, curado con azufre semi-EV | M2AA517 A13 B13 F17 |
| Junta para gabinete exterior solar / de telecomunicaciones | UV, 100 pphm de ozono, lluvia | +125 °C seco / +100 °C húmedo | EPDM 60A, curado con peróxido | M3CA610 A25 B35 C32 |
| Sello de válvula para agua caliente potable y vapor | Agua polar / vapor a 130 °C | +130 °C húmedo continuo | EPDM 70A, curado con peróxido (NSF 61) | M3DA710 A26 B36 EA14 |
| Junta tórica para aceite mineral de cilindro hidráulico | Aceite no polar ISO VG 46 | +100 °C en aceite caliente | NBR 70A de alto ACN (40% ACN), curado con peróxido | M2BG714 B14 EA14 EF11 EO34 |
| Sello automotriz de distribución / refrigerante | Aceite ácido + aditivos de aminas + R-1234yf | +135 °C en aceite caliente | HNBR 75A, curado con peróxido | M2DH715 A26 B36 EO86 |
| Fuelle exterior y de refrigerante HVAC | Salpicaduras moderadas de grasa + intemperie | +90 °C con salpicaduras de aceite | Neopreno (CR) 60A, curado con óxido metálico | M2BC614 A14 B14 C12 EO14 |
| Válvula médica de retención y diafragma dosificador de alimentos | Alimentos acuosos / desinfectantes CIP | +180 °C seco / +110 °C húmedo | LSR 50A, curado por adición de platino | M2GE506 A19 B37 EA14 |
| Vejiga para acumulador neumático de gas | Gas seco presurizado N2 / CO2 | +105 °C en gas seco | Clorobutilo (CIIR) 60A, curado con resina/azufre | M2BA610 A14 B13 |
| Sello de turbocompresor y riel de combustible biodiésel | Combustible aromático, biodiésel B20, gases de cárter | +190 °C en hidrocarburos calientes | FKM 75A, curado con peróxido/TAIC | M2HK710 A1-10 B38 EF31 EO78 |
Fuente: Tablas de Tipo/Clase ASTM D2000 y síntesis de reducción térmica en fluidos según ensayos de relajación térmica ASTM D395 y DIN ISO 815.
📐 Ejemplo práctico de cálculo de compresión de sello y ASTM D2000
Considere una junta tórica de NBR con sección transversal de 3.53 mm (ASTM D2000 M2BG714 B14 EA14 EF11) alojada en una ranura frontal estática de 2.82 mm de profundidad. La compresión inicial equivale a (3.53 – 2.82) / 3.53 = 0.71 / 3.53 = 20%, manteniendo el llenado del sello de forma segura por debajo del límite del 85% del volumen de la ranura. Si el envejecimiento en aceite a 100 °C produce un 20% de deformación remanente por compresión ASTM D395, la recuperación elástica retenida es igual a 0.71 mm × (1 – 0.20) = 0.57 mm de interferencia activa de sellado.
¿Por qué el negro de humo transforma el caucho de un aislante eléctrico en un blindaje conductor?
Los materiales de caucho de EPDM y siliconas sin carga o con cargas minerales son aislantes con una resistividad volumétrica en el rango de 1013 a 1015 ohm-cm y una rigidez dieléctrica de 18 a 25 kV/mm. Una estructura percolante de negro de humo conductor en una proporción de 20 a 40 phr forma una red de efecto túnel de electrones, lo que da como resultado una resistividad de 10 a 104 ohm-cm y hace que el elastómero sea adecuado para fabricar fundas ESD y juntas EMI.
Cómo se moldean las piezas de caucho: compresión, transferencia, inyección y extrusión
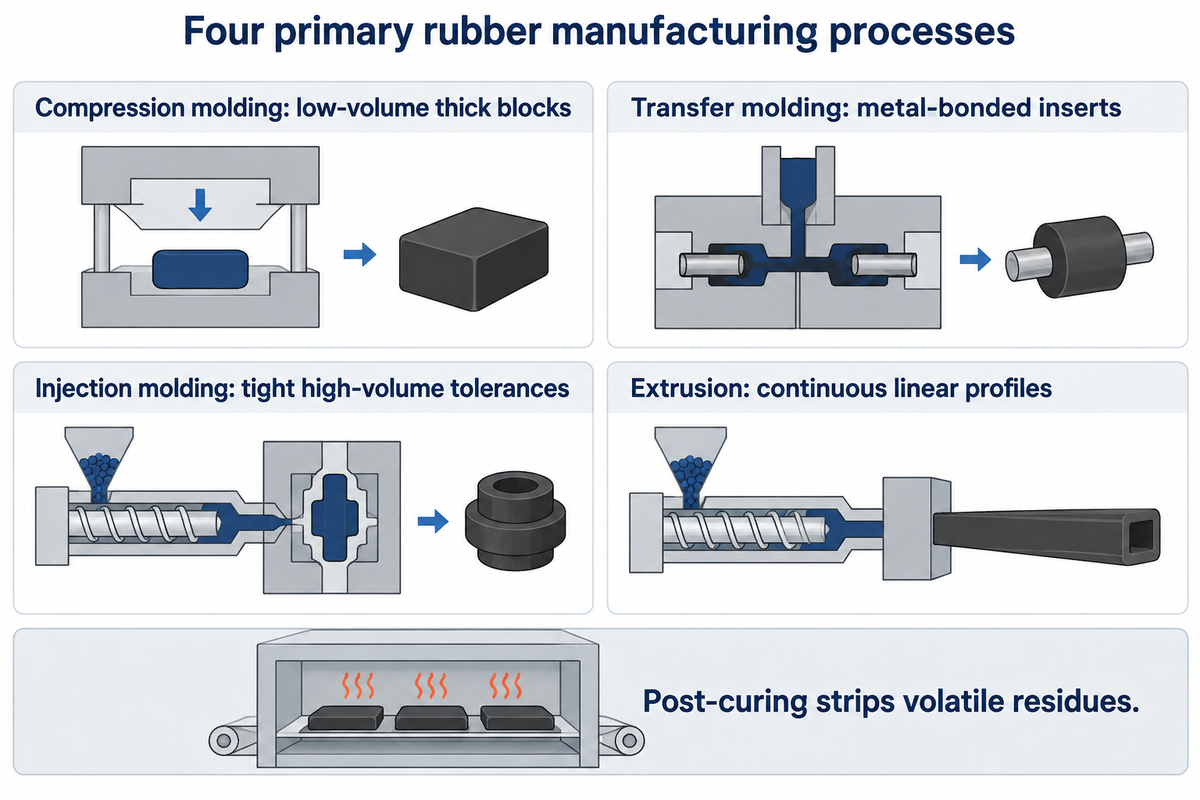
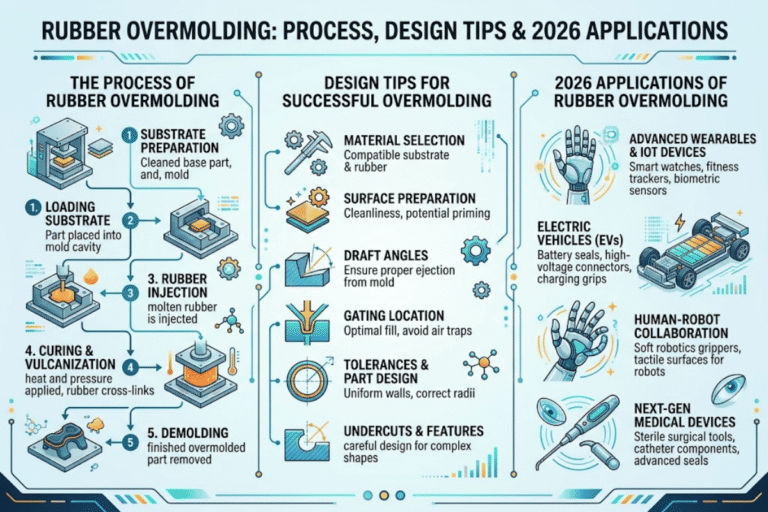
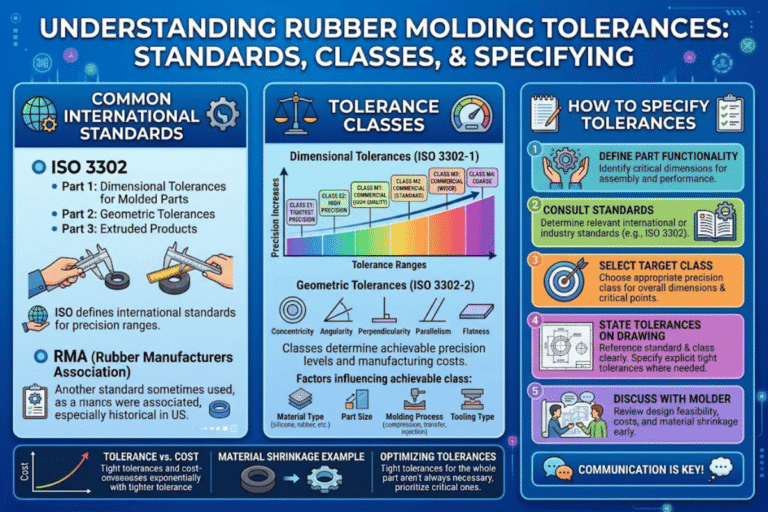
Las fábricas moldean piezas de caucho a medida mediante cuatro procesos principales. El moldeo por compresión se adapta a bloques gruesos de bajo volumen, el moldeo por transferencia protege los insertos con unión caucho-metal, el moldeo por inyección mantiene tolerancias estrechas en alto volumen y la extrusión forma perfiles lineales continuos. El peso de la pieza, la geometría del inserto, la clase ISO 3302-1 y el volumen anual determinan el costo puesto en destino por pieza.
Todo lote moldeado duradero comienza aguas arriba en mezcladores internos Banbury o amasadoras de dispersión. Las balas en bruto se mezclan con cargas de refuerzo y agentes de vulcanización antes de pasar por molinos laminadores de dos rodillos. Luego, los laboratorios de calidad ejecutan una verificación con reómetro de matriz móvil en cada lote mezclado. Los modelos de los estudios revisados por pares sobre vulcanización MDR y de los ensayos de vulcanización de elastómeros reticulados a 175 °C verifican la seguridad frente a la prevulcanización y la finalización del curado t90 antes de liberar el lote a prensa.
| Proceso de fabricación | Clase de tolerancia ISO 3302-1 | Ciclo típico de vulcanización | Volumen anual económico | Geometría ideal de la pieza |
|---|---|---|---|---|
| Moldeo por compresión | Clase M3 (general) / M2 | 120–360 s (hasta 15 min en bloques gruesos) | 500–10,000 pcs/yr | Soportes NVH gruesos, juntas grandes y piezas blandas <35 Shore A |
| Moldeo por transferencia | Clase M2 (precisión) | 90–210 s | 5,000–50,000 pcs/yr | Soportes con unión caucho-metal, insertos de latón/acero, fuelles con múltiples cavidades |
| Moldeo por inyección de caucho y LSR | Clase M1 / M2 (más estricta) | 15–90 s | 25,000–500,000+ pcs/yr | Válvulas LSR sin rebaba, sellos de pared delgada, conectores automotrices de múltiples cavidades |
| Extrusión continua | Clase E1 / E2 | Microondas continuo / baño de sal / autoclave | 500–50,000+ meters/yr | Burletes de puerta, tubería flexible, perfiles de acristalamiento y cordón para juntas tóricas empalmadas |
Fuente: Clases de tolerancia dimensional ISO 3302-1 y referencias industriales de ciclos de vulcanización en prensa.
Para los soportes con inserto metálico, los herramentales de moldeo por transferencia e inyección sujetan las piezas de acero o latón antes de que el caucho ingrese a la cavidad. El metal granallado recibe adhesivos de imprimación y capa de cobertura verificados conforme a las normas de desgarro en caucho ASTM D429. Tras el desbarbado criogénico con nitrógeno, las piezas de FKM y silicona al peróxido ingresan a hornos secundarios de postcurado (4 horas a 200 °C). El postcurado estabiliza las tolerancias de moldeo de caucho ISO 3302-1 y elimina los residuos volátiles.
Compuestos para neumáticos, sellos automotrices y modos de falla en caucho moldeado
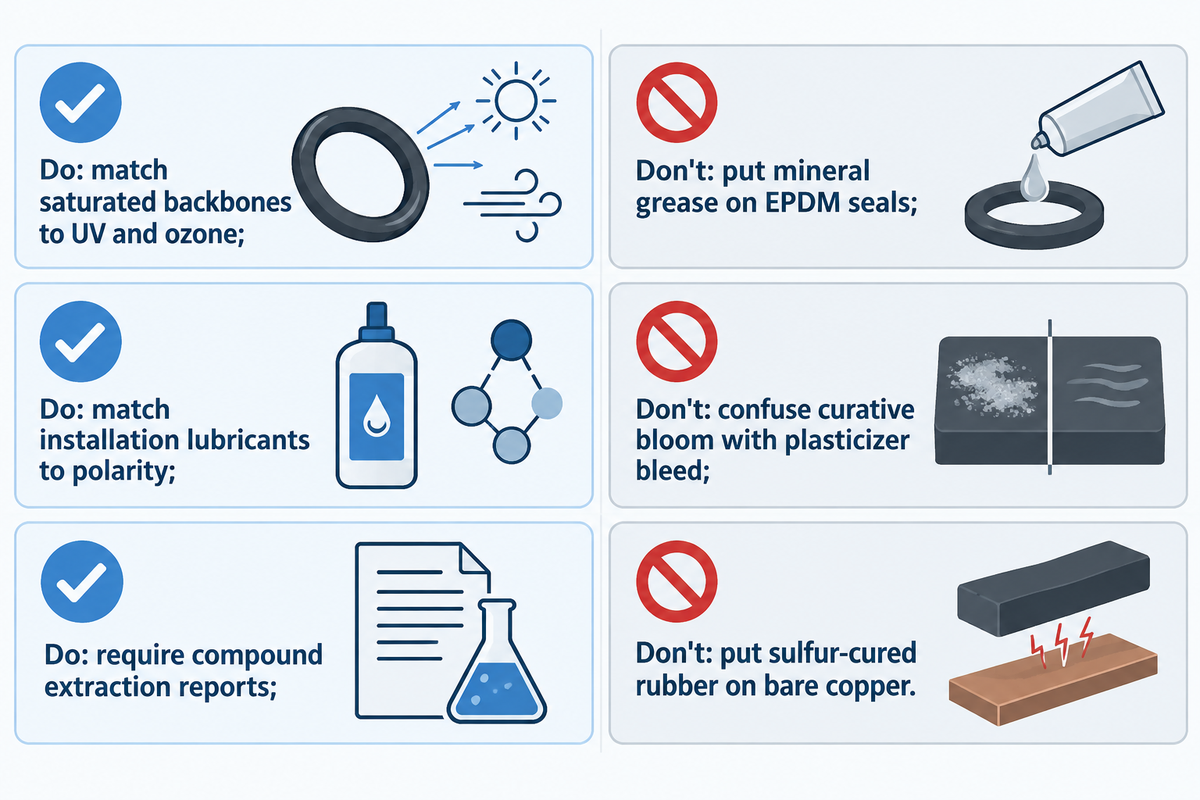
Alrededor del 70% de la producción mundial de caucho es utilizada por plantas globales de neumáticos con diseños multicompuesto de banda de rodadura, flanco y revestimiento interior de halobutilo. Los sellos automotrices e industriales no destinados a neumáticos se centran en la resistencia a fluidos y la baja deformación remanente por compresión, y las fallas en campo se deben al agrietamiento por ozono, el hinchamiento por hidrocarburos, la eflorescencia superficial y la ausencia de ensayos de extracción.
Dentro de las estrechas tolerancias de las piezas moldeadas y del postcurado, la elección incorrecta del compuesto puede provocar una falla rápida de la pieza. Un neumático radial, escrito tyre en el Reino Unido y en las normas ISO, utiliza varios compuestos de caucho. Este neumático contiene tres elastómeros distintos. Las bandas de rodadura de automóviles emplean SBR en solución cargado con sílice-silano para el agarre en mojado, los flancos de camiones pesados usan poliisopreno natural para la vida útil a la flexión, y el revestimiento interior retiene el aire comprimido.
Los sellos bajo el capó, pasamuros, bujes y diafragmas alimentarios fallan por ataque químico más que por desgaste de rodadura. En el NBR o el caucho natural, si un fuelle se estira entre 10% y 20% a la intemperie, los dobles enlaces quedan expuestos al ataque del ozono ambiental (>50 pphm), generando grietas perpendiculares a la dirección de tracción. Las juntas tóricas de EPDM en contacto con refrigerante tienden a hincharse cuando se lubrican con grasa mineral de taller.
Qué hacer
- Especifique EPDM saturado, silicona o CR para fuelles exteriores estirados expuestos a rayos UV y ozono
- Adapte los lubricantes de montaje a la polaridad de la cadena principal (grasa de silicona en EPDM; aceite mineral en NBR/FKM)
- Exija informes de extracción FDA 21 CFR 177.2600 específicos del compuesto para el contacto repetido con alimentos
- Verifique los datos de capacidad PPAP Level 3 y Cpk >= 1.33 en las dimensiones críticas de sellado automotriz
Qué evitar
- Montar sellos de EPDM para frenos o agua con vaselina o grasa mineral de taller
- Confundir la eflorescencia seca y escarchada de agentes de curado (estética) con la exudación aceitosa de plastificantes (provoca contracción)
- Aceptar un certificado genérico ISO 9001 de fábrica como prueba de cumplimiento del compuesto para grado alimentario
- Especificar caucho vulcanizado con azufre en contacto directo con pistas de cobre desnudo en PCB o contactos de plata
“Los artículos de caucho destinados al uso repetido en contacto con alimentos acuosos no deberán producir un total de sustancias extraíbles superior a 20 miligramos por pulgada cuadrada durante las primeras 7 horas de reflujo, ni a 1 miligramo por pulgada cuadrada durante las 2 horas siguientes.”
U.S. Food and Drug Administration, eCFR 21 CFR § 177.2600 (Artículos de caucho destinados al uso repetido)
Durante una auditoría de proveedores, es importante distinguir entre las normas de extracción del compuesto y las certificaciones de calidad de la planta. Bajo los límites de extracción de caucho en contacto con alimentos de 21 CFR 177.2600, los sellos para alimentos grasos también enfrentan límites de reflujo en n-hexano (175 mg/in² durante 7 horas; 4 mg/in² durante las siguientes 2 horas) y un tope del 50 wt% de negro de humo. La certificación de planta IATF 16949:2016 rige el control estadístico de procesos y la trazabilidad por lote en piezas automotrices de caucho IATF 16949 y juntas y sellos de caucho moldeados a medida.
¿Por qué los mangos de caucho y las piezas de caucho natural envejecidas se vuelven pegajosos con el tiempo?
Existen dos mecanismos que pueden generar superficies pegajosas. Uno ocurre cuando ciertos elastómeros se degradan con el tiempo. En el caso del caucho natural envejecido, los enlaces reticulados polisulfídicos se rompen por acción del calor o los rayos UV, y las cadenas de poliisopreno se oxidan formando un oligómero pegajoso de bajo peso molecular. En algunos mangos de consumo de tacto suave, los recubrimientos de poliuretano a base de ésteres y los plastificantes incompatibles se descomponen y exudan una película gomosa.
Costos de herramental de moldeo de caucho a medida, MOQ, reglas de cadena de suministro y abastecimiento IATF 16949
Prevea de 2 a 3 semanas para 10 a 50 muestras de validación, cantidades mínimas de pedido (MOQs) de 1,000 a 2,000 piezas y revisiones más estrictas de trazabilidad EUDR y PFAS en 2026. También se aplican requisitos EUDR de 2026 más rigurosos y restricciones sobre PFAS.
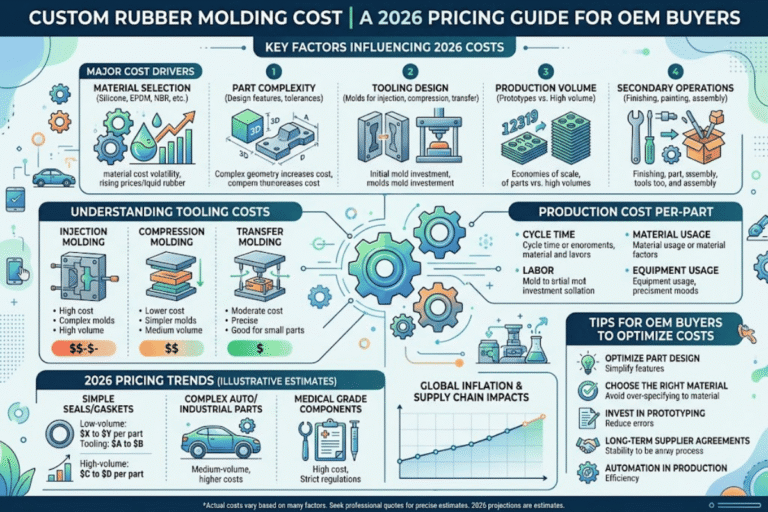
Una vez definidos los requisitos de extracción para contacto con alimentos o de la norma IATF 16949, la selección del compuesto en bruto establece la base de costo del material. Tomando como referencia el SBR o EPDM estándar a 1.0x por kilogramo, el caucho natural se sitúa entre 1.1x y 1.4x, mientras que el NBR y el policloropreno van de 1.3x a 2.0x. La silicona sólida VMQ se ubica entre 2.5x y 4.0x, el LSR al platino y el HNBR van de 4.5x a 8.0x, y el FKM alcanza de 8.0x a 15.0x+. Los precios exactos del acero del molde y de cada pieza se cotizan según la geometría 3D CAD y la especificación del compuesto.
Los equipos de ingeniería de los programas de moldeo a medida de Engelhardt entregan lotes de validación de prototipos de 10-50 piezas en 2-3 semanas (flete aéreo) para verificar el ajuste en la ranura y la dureza Shore. Los MOQs para elastómeros estándar en inventario son de 1,000 piezas, mientras que para formulaciones a medida el MOQ es de 2,000 piezas. Respaldada por 500 juegos de moldes/año de herramental CNC interno y 3,000 toneladas/año de producción de caucho moldeado, esta infraestructura protege a los OEM frente a interrupciones arancelarias y de transporte en un solo corredor logístico.
📐 Ejemplo práctico de amortización de herramental y punto de cruce de procesos
Las referencias industriales de moldes abarcan desde $500 hasta $2,500 para matrices de extrusión, de $2,000 a $15,000 para moldes de compresión y de $10,000 a $50,000+ para herramentales de inyección multicavidad (los precios unitarios específicos se cotizan según plano 3D). Para una demanda anual de 25,000 sellos de caucho, un molde de compresión de $2,500 añade $2,500 ÷ 25,000 = $0.10/pc en amortización de herramental durante el Año 1 con ciclos manuales de 180 segundos. Pasar a un molde de inyección automatizado de $10,000 añade $10,000 ÷ 25,000 = $0.40/pc en el Año 1 ($0.10/pc sobre 100,000 piezas en 4 años) mientras reduce el tiempo de vulcanización un 75%, a 45 segundos.
Existen tres cambios regulatorios para los planes de abastecimiento de 2026-2027. En primer lugar, el cronograma de implementación del EUDR establecido por la Comisión Europea exige que las importaciones de caucho natural a la UE aporten datos de geolocalización libres de deforestación a nivel de parcela a partir del 30 de diciembre de 2026 (30 de junio de 2027 para microempresas y pequeñas empresas). En segundo lugar, las regulaciones sobre PFAS tanto de la UE como de los U.S. fomentan el uso de HNBR y LSR al platino frente al fluoropolímero FKM. En tercer lugar, los moldes de LSR con canal frío y el reciclaje de caucho granulado se priorizan en las auditorías de sostenibilidad. Estas auditorías también valoran la reducción de merma vulcanizada durante la producción por lotes. Los compradores pueden analizar las compensaciones entre herramental y tamaño de lote en el estimador de inductores de costo para piezas de caucho a medida de Engelhardt.
Conclusión clave
Adapte primero la polaridad del polímero al medio fluido y reduzca los límites de temperatura en aire seco entre 25–50 °C en líquidos calientes. Fije la química de vulcanización y los ensayos de sufijo ASTM D2000 en su plano antes de mecanizar el acero del molde.
Preguntas frecuentes
P: ¿Qué es el caucho sintético y provoca alergias al látex natural?
El caucho sintético es un elastómero artificial derivado de monómeros petroquímicos o de siloxano que no contiene proteínas naturales de Hevea causantes de las alergias al látex de Tipo I.
Los grados poliméricos como NBR, EPDM, policloropreno, butilo, VMQ/LSR y FKM eliminan por completo el riesgo de sensibilización a las proteínas vegetales. Para piezas médicas portátiles o en contacto con la piel, especifique LSR curado con platino o compuestos libres de aceleradores. Este paso elimina el riesgo de dermatitis de contacto de Tipo IV causada por aceleradores de azufre.
P: ¿Produce USA caucho a nivel nacional?
Sí en cuanto a caucho sintético petroquímico, pero en los U.S. no operan plantaciones comerciales del árbol del caucho Hevea debido a que requieren un clima ecuatorial libre de heladas.
Los complejos químicos de la costa del Golfo en Texas y Luisiana fabrican grandes volúmenes de elastómeros SBR, polibutadieno, EPDM, nitrilo y halobutilo. La cosecha nacional de caucho natural se limita a granjas piloto de guayule para clima árido en Arizona. Por consiguiente, los fabricantes de neumáticos y moldeadores industriales de los U.S. dependen de las importaciones de caucho natural del Sudeste Asiático.
P: ¿Nos quedaremos sin caucho natural a medida que crezca la demanda mundial de neumáticos?
El caucho natural es un cultivo arbóreo renovable y no un mineral finito; sin embargo, el tonelaje que cumple las normativas se estrecha cada vez que se retrasa la replantación de pequeños productores o se propagan enfermedades foliares.
Los árboles de Hevea recién plantados tardan de 6 a 7 años en madurar lo suficiente para el sangrado de la corteza. Las empresas buscan alejarse de las cadenas de suministro de riesgo ante el inicio de las normas de geolocalización del Reglamento de la UE sobre Deforestación (EUDR) en el último trimestre de 2026. Fabricar con grados homologados en doble planta de SBR, EPDM o HNBR sintéticos ayuda a evitar la escasez de suministro en una sola región.
P: ¿Absorbe agua el caucho sólido vulcanizado en sellos de plomería sumergidos?
No, los sellos de EPDM curado con peróxido y de butilo con red cerrada repelen el agua.
Las cadenas principales de hidrocarburos no polares bloquean la absorción de humedad, mientras que el caucho esponjoso de celda abierta absorbe agua mecánicamente y los poliuretanos de éster se hidrolizan por encima de 60 °C.
P: ¿Cómo se decodifica una especificación ASTM D2000 como M2BG714 B14 EA14 EF11?
Decodifique cada código de izquierda a derecha: la M establece unidades métricas (MPa y °C), el 2 selecciona ensayos de sufijo de Grado 2, la B fija el envejecimiento térmico a 100 °C y la G limita el hinchamiento en aceite IRM 903 al 40%.
A continuación, 7 especifica una dureza de 70 ± 5 Shore A y 14 exige 14 MPa de resistencia mínima a la tracción, lo que indica un grado nitrílico NBR 70A estándar. El sufijo B14 limita durante 22 horas a 100 °C la deformación remanente por compresión. Los códigos EA14 y EF11 controlan en inmersión en agua a 100 °C y en Reference Fuel A los límites de hinchamiento.
P: ¿Cuáles son 5 productos industriales fabricados con caucho y qué grado se adapta a cada uno?
Cinco productos esenciales de caucho incluyen neumáticos de camión (NR/SBR), juntas tóricas hidráulicas (NBR/FKM), juntas para gabinetes exteriores (EPDM), válvulas médicas de retención (LSR al platino) y soportes de motor (NR/HNBR).
Todos los componentes adaptan la química del polímero a su esfuerzo principal en servicio, como fatiga por desgarro, aceites hidrocarburos, radiación ultravioleta/ozono, biocompatibilidad o cizallamiento dinámico.
P: ¿En qué se diferencia el cumplimiento de FDA 21 CFR 177.2600 de la certificación IATF 16949?
La norma FDA 21 CFR 177.2600 es una regulación de contacto con alimentos a nivel de compuesto verificada mediante ensayos de laboratorio de extracción en agua y n-hexano, mientras que la IATF 16949:2016 es un sistema auditado de gestión de calidad de la fábrica.
La FDA nunca emite certificados de fábrica para moldeadores de caucho; los compradores deben revisar las listas blancas de formulación y los informes de extracción por lote de la receta vulcanizada exacta. Un certificado de planta IATF 16949 verifica el control estadístico de procesos, la prevención de defectos mediante FMEA, la repetibilidad y reproducibilidad de calibres (Gage R&R) y la disciplina PPAP Level 3 en las líneas de producción automotriz.
Especifique el elastómero y el proceso de moldeo adecuados antes de cortar el acero del molde
Comparta su archivo 3D CAD, temperatura de operación, medio fluido y volumen anual objetivo con los ingenieros de formulación y herramental de Engelhardt. Formulamos más de 30 grados de caucho y LSR en inventario bajo las normas IATF 16949 e ISO 9001 en nuestras plantas de China y Tailandia, entregando de 10–50 pcs de prototipos de validación en 2–3 semanas.
Solicitar una revisión de compuesto y herramental a medida →Acerca de esta guía de ingeniería de elastómeros
En este informe incluimos tablas de vulcanización, reglas de codificación ASTM D2000 y umbrales de reducción térmica en fluidos basados en estudios revisados por pares sobre degradación de elastómeros y en las normas federales de extracción 21 CFR 177.2600. Las cifras de MOQ, tolerancia de dosificación y tiempos de entrega reflejan las capacidades de formulación de las plantas de moldeo de caucho en Zhongshan y Tailandia. Los precios de moldes y ciclos de curado específicos para cada pieza dependen de la geometría 3D de la pieza y del medio de inmersión. Este informe fue revisado por el equipo técnico de Guangdong Engelhardt Meitu Rubber & Plastic Technology Co., Ltd.
Referencias y fuentes
- Estructura de la red reticulada, dureza Shore A y envejecimiento termooxidativo en elastómeros EPDM (2026) Scientific Reports / NIH PubMed Central
- ISO 1629:2025 Cauchos y látex, nomenclatura (5.ª edición) International Organization for Standardization (iTeh Standards Catalog)
- Caucho natural: química del cis-1,4-poliisopreno, recolección de látex de Hevea y cristalización por deformación Wikipedia Foundation Reference
- Cinética de vulcanización (t10/t90), dispersión de cargas y tangente de pérdida dinámica en compuestos elastoméricos (2025) Polymers / NIH PubMed Central
- US20240026139A1: Composición de fluoroelastómero reticulable y artículos moldeados con baja deformación remanente por compresión United States Patent Application Publication
- EP4403603A1: Composición de caucho reticulado y retención de dureza tras envejecimiento térmico a 100 °C European Patent Office Publication
- Modos de falla de juntas tóricas a alta presión, transición vítrea y deformación remanente por compresión en NBR, EPDM, FKM y VMQ (2025) Polymers / NIH PubMed Central
- Curado térmico en prensa a 175 °C y resiliencia mecánica de elastómeros reticulados NIH PubMed Central
- 21 CFR § 177.2600, Artículos de caucho destinados al uso repetido U.S. National Archives Electronic Code of Federal Regulations (eCFR)
- Límites de extracción a reflujo en agua destilada y n-hexano según 21 CFR § 177.2600 Cornell Law School Legal Information Institute
- Cronograma de aplicación del Reglamento de la UE sobre Deforestación (EUDR) para cadenas de suministro de caucho natural European Commission Environment Directorate
Artículos relacionados
- Caucho EPDM frente a NBR: comparación de hinchamiento en aceite, intemperie por ozono y temperatura de sellado
- Moldeo por compresión frente a moldeo por inyección: punto de equilibrio entre costo de herramental y tiempo de ciclo
- ¿Qué es la unión caucho-metal? Preparación superficial, adhesivos y ensayos ASTM D429