Contatti Engelhardt

Aggiornato a ottobre 2026 · Team tecnico di Guangdong Engelhardt-Meitu Rubber & Plastic Technology Co., Ltd.
La gomma è un polimero amorfo leggermente reticolato, classificato anche come elastomero secondo le norme ISO 1629 e ASTM D1418. Le catene molecolari aggrovigliate si allungano fino al 534% sotto carico di trazione e tornano elasticamente alla forma originale. I produttori estraggono il lattice di gomma naturale dagli alberi tropicali di Hevea oppure polimerizzano la gomma sintetica a partire da sottoprodotti petroliferi. Abbinare correttamente chimica del polimero, sistema di vulcanizzazione e durezza Shore A previene il rigonfiamento in olio e le perdite premature delle guarnizioni.
Risposta rapida: La gomma è un elastomero resiliente che opera al di sopra della propria temperatura di transizione vetrosa sotto zero (-50 °C a -125 °C). Il lattice naturale di Hevea eccelle per resistenza alla lacerazione e alla fatica, mentre i gradi sintetici (EPDM, NBR, FKM, silicone) resistono a oli, ozono e temperature fino a 230 °C.
Specifiche rapide
| Classe chimica (ISO 1629 / ASTM D1418) | Elastomero amorfo leggermente reticolato (cis-1,4-poliisoprene naturale o polimeri petrolchimici/silossanici sintetici) |
| Finestra di transizione vetrosa (Tg) | -125 °C (silicone VMQ) a -20 °C (fluoroelastomero FKM standard) |
| Intervallo commerciale di durezza | 10 a 95 Shore A (tolleranza standard di stampaggio ±5 Shore A) |
| Intervallo di esercizio continuo in aria secca | -60 °C a +230 °C su oltre 30 famiglie di mescole a magazzino (declassare di 25–50 °C nei fluidi caldi) |
| Finestra di vulcanizzazione in pressa | 150 °C a 200 °C mediante reticolazione a zolfo, perossido organico o addizione al platino |
| Parametri tipici di produzione OEM | 10–50 pcs prototipi in 2–3 settimane; MOQ di produzione 1.000–2.000 pcs |
Che cos’è la gomma? Catene polimeriche, transizione vetrosa e ritorno elastico degli elastomeri
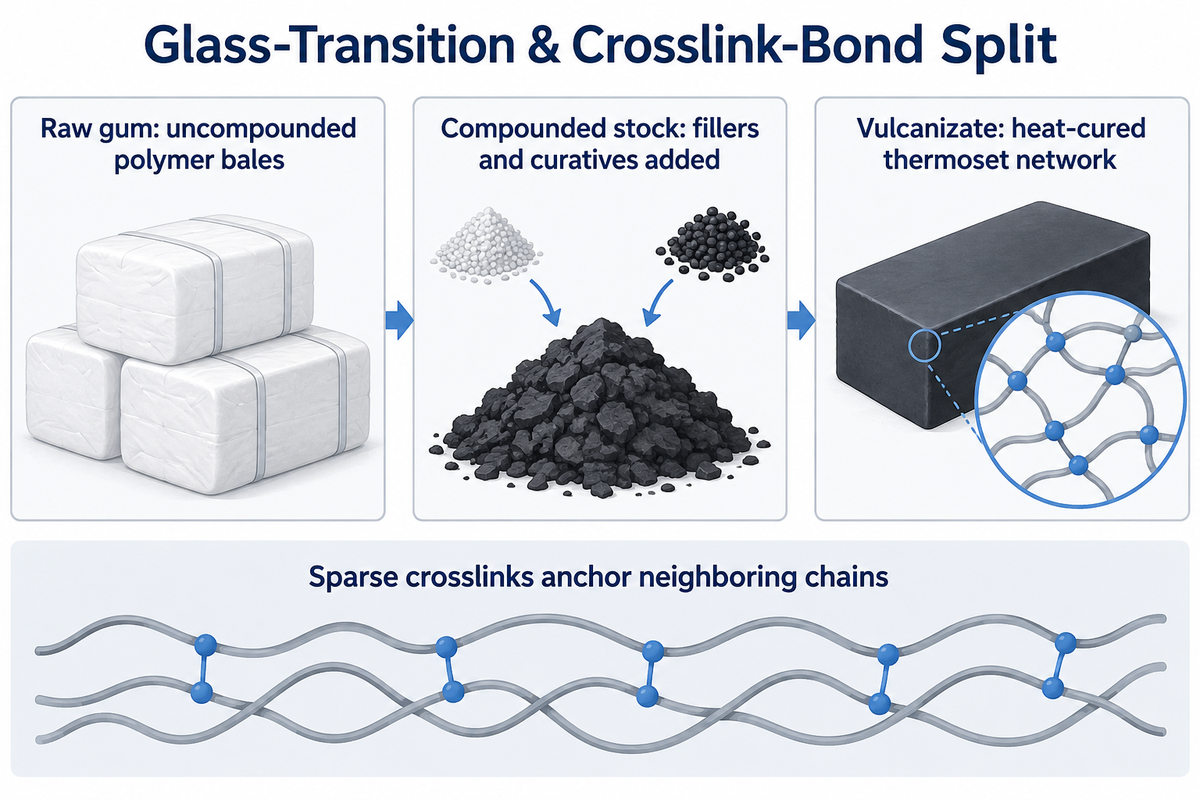
La gomma è una sostanza macromolecolare leggermente reticolata che lavora ben al di sopra della propria temperatura di transizione vetrosa sotto zero, compresa tra -50 °C e -125 °C. Le catene raggomitolate si distendono fino a una lunghezza del 534% sotto carico di trazione e recuperano la forma iniziale una volta rimosso il carico. Oltre 120 °C o a contatto con oli idrocarburici, il poliisoprene si degrada ed è necessario impiegare un elastomero sintetico.
A temperatura ambiente, un materiale in gomma vulcanizzata non si comporta né come un cristallo rigido né come un liquido viscoso. Le lunghe catene polimeriche restano disposte in gomitoli casuali. L’energia termica consente a ciascun monomero di ruotare liberamente e mantiene le catene intrecciate in gomitoli statistici. I legami di reticolazione radi ancorano tra loro le catene adiacenti e spiegano la differenza tra i veri elastomeri e i termoplastici.
Tirare o comprimere una guarnizione di tenuta contro una superficie costringe le lunghe catene polimeriche ad assumere configurazioni più allineate e rettilinee. Una volta rimossa la forza esterna, l’energia termica riporta le lunghe catene polimeriche alle loro configurazioni originali avvolte in modo casuale. Pertanto, un materiale resiliente correttamente vulcanizzato non subirà deformazioni permanenti nemmeno dopo essere stato sottoposto a un carico gravoso.
Questo limite progettuale è definito Separazione tra transizione vetrosa e legame di reticolazione. La flessibilità a freddo sotto zero deriva da una bassa temperatura di transizione vetrosa della catena principale (-70 °C per il cis-1,4-poliisoprene e -125 °C per il silicone). La tenuta alle alte temperature è invece garantita dai legami covalenti di reticolazione. Uno studio pubblicato su Scientific Reports nel 2026 sui reticoli EPDM reticolati indica che il modulo e la resistenza alla lacerazione di un reticolo sono governati dalla densità di reticolazione.
Sui disegni tecnici, la nomenclatura di gomme e lattici ISO 1629:2025 distingue tre fasi ben definite. La gomma grezza indica le balle di polimero non mescolato. La mescola aggiunge cariche rinforzanti e agenti di reticolazione, mentre il vulcanizzato identifica il reticolo termoindurente reticolato a caldo dotato di proprietà elastiche stabili.
La gomma obbedisce alla legge di Hooke sotto grandi deformazioni?
La gomma rispetta la legge di Hooke soltanto al di sotto del 5% fino al 10% di deformazione a trazione. Oltre il 10% di deformazione, lo svolgimento delle catene determina un comportamento iperelastico con curva a forma di J. L’attrito interno tra le catene assorbe gli urti e converte le vibrazioni delle macchine in calore.
Gomme naturali e sintetiche: dal lattice di Hevea ai monomeri petroliferi
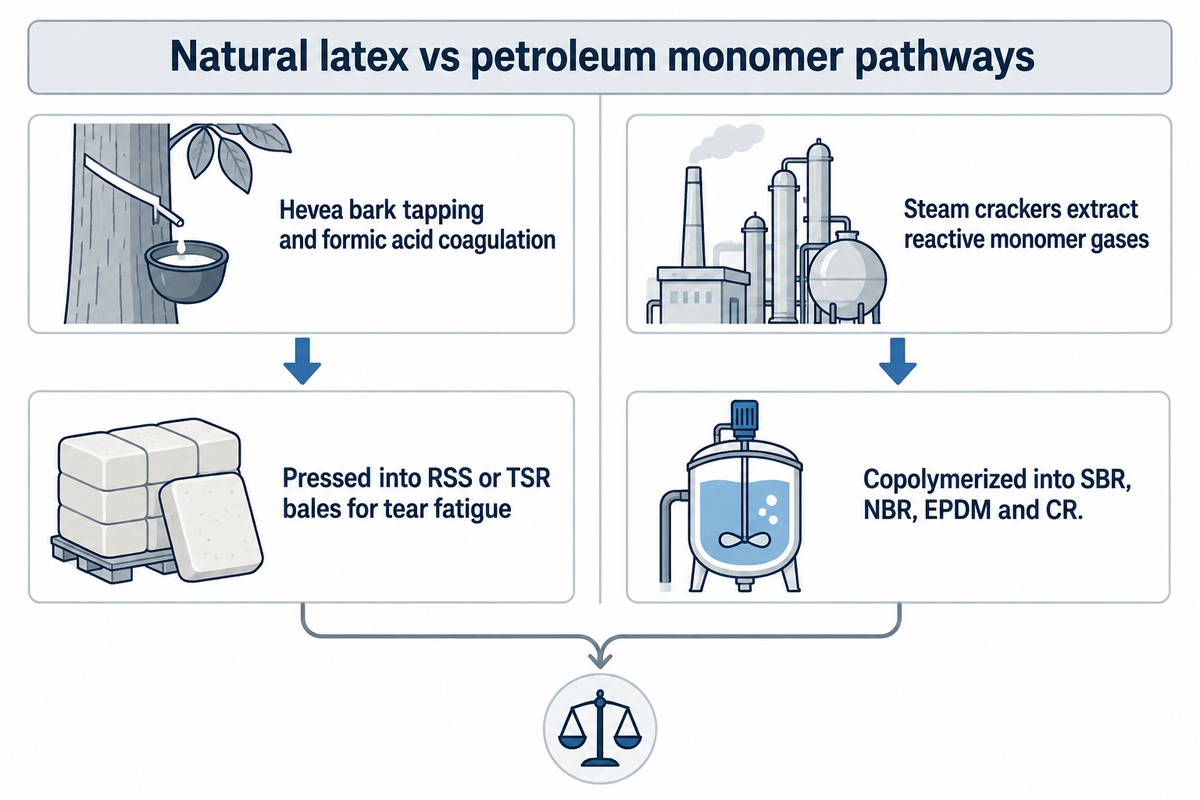
La gomma naturale deriva dal lattice inciso nelle piantagioni tropicali di Hevea brasiliensis. Gli impianti chimici producono gomme sintetiche polimerizzando monomeri derivati dalla nafta di petrolio greggio, quali stirene, butadiene, etilene, propilene e acrilonitrile. Specifichi il poliisoprene naturale per la fatica estrema da lacerazione e passi ai gradi sintetici in presenza di olio, ozono o calore a 100 °C.
32.49M tDomanda globale di gomma nel 2025 (IRSG)
91%–94%cis-1,4-poliisoprene nella gomma NR secca
61%quota mondiale di NR da Thailandia, Indonesia e Vietnam
L’albero della gomma Hevea è originario del bacino amazzonico in Sud America. Circa un secolo fa, la produzione commerciale è stata trasferita nel Sud-Est asiatico. Oggi i piccoli coltivatori locali forniscono la maggior parte della gomma naturale. Thailandia, Indonesia e Vietnam coprono il 61% dell’offerta mondiale. Per raccogliere il lattice, gli incisori praticano all’alba tagli a spirale nei vasi laticiferi della corteccia, senza danneggiare l’albero.
Il lattice è un sistema colloidale piuttosto che vera linfa xilematica. Gli operatori filtrano il liquido e aggiungono acido formico per coagulare le particelle in fogli umidi. I fogli vengono poi essiccati e pressati in Ribbed Smoked Sheet (RSS) o Technically Specified Rubber (TSR 10 e TSR 20). Secondo i dati di chimica dei polimeri della gomma naturale, la gomma grezza naturale contiene dal 91% al 94% di catene idrocarburiche di cis-1,4-poliisoprene. Queste catene cristallizzano sotto sforzo all’apice delle cricche e forniscono di conseguenza meccanismi di autorinforzo. Ciò conferisce agli pneumatici per autocarri pesanti e velivoli un’eccellente adesività a crudo e resistenza all’avanzamento dei tagli.
Tra gomme naturali e sintetiche, il consumo globale si divide in circa il 46% di naturale e circa il 54% di sintetica. Gli impianti di steam cracking scindono i sottoprodotti petroliferi in correnti idrocarburiche da cui si estraggono gas monomerici reattivi. Questi gas monomerici reattivi vengono copolimerizzati con stirene e butadiene per creare la gomma stirene-butadiene (SBR), impiegata nella produzione di pneumatici per autovetture. Altre combinazioni utilizzano l’acrilonitrile per produrre NBR, l’etilene e il propilene per ottenere EPDM resistente agli agenti atmosferici e il cloroprene per ricavare policloroprene autoestinguente.
Come funziona la gomma vulcanizzata: sistemi di reticolazione a zolfo, perossido e platino
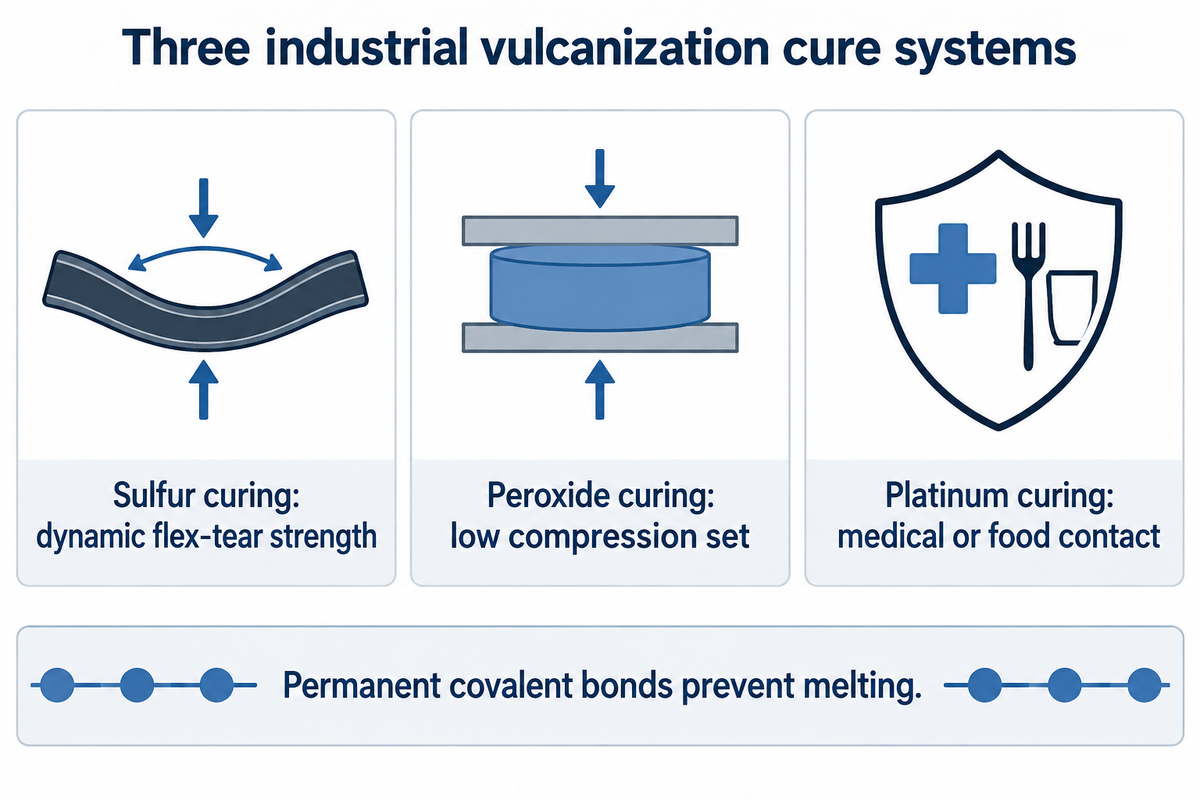
La vulcanizzazione riscalda la mescola di gomma tra 150 °C e 200 °C con zolfo, perossidi organici o catalizzatori al platino per formare un reticolo termoindurente tridimensionale. Scelga la vulcanizzazione a zolfo per la resistenza dinamica a flessione e lacerazione. Utilizzi la reticolazione a perossido oltre 100 °C per ottenere un basso compression set. Impieghi la reticolazione al platino per applicazioni medicali o a contatto con alimenti.
Senza vulcanizzazione, la gomma naturale grezza è appiccicosa e instabile al variare delle stagioni. Nel 1839 si scoprì che il riscaldamento della gomma naturale con zolfo trasformava il lattice colloso in un solido tenace ed elastico capace di mantenere la propria forma.
Specificare il polimero di base rappresenta solo metà della specifica di una mescola. Lo zolfo elementare e il perossido organico, ad esempio, si comportano in modo molto diverso in una guarnizione di tenuta in EPDM o nitrile da 70 Shore A. Uno studio pubblicato su Polymers nel 2025 sulla cinetica di vulcanizzazione degli elastomeri illustra la sicurezza di prevulcanizzazione (t10) e il tempo ottimale di vulcanizzazione (t90) per l’uniformità del reticolo. Anche gli coadiuvanti di dispersione bilanciata delle cariche contribuiscono a ridurre lo sviluppo dinamico di calore.
| Sistema di vulcanizzazione | Ponte di reticolazione ed energia di legame | Punti di forza meccanici e di tenuta | Limite di esclusione in esercizio |
|---|---|---|---|
| Zolfo convenzionale / Semi-EV | Ponti polisolfurici e disolfurici C–Sx–C (~225–270 kJ/mol) | Massima resistenza alla lacerazione, resistenza alle incisioni da flessione e compatibilità con vulcanizzazione in forno ad aria calda | Reversione oltre 90–100 °C; il compression set può raggiungere la soglia di perdita del 70%–80%; macchia i contatti in rame |
| Perossido organico | Legame diretto carbonio-carbonio C–C (~348 kJ/mol) | Innalza il limite di calore continuo di +15 °C fino a +25 °C; migliora il compression set ASTM D395 fino al 38% | Resistenza alla lacerazione a caldo inferiore del 10%–20%; l’ossigeno inibisce la reticolazione in aria libera; richiede post-vulcanizzazione in forno |
| Addizione al platino (idrosililazione) | Ponte etilene-silossano Si–CH2–CH2–Si (~318–355 kJ/mol; catena principale Si–O ~445 kJ/mol) | Zero sottoprodotti da perossido, inodore, non ingiallente, rapida reticolazione LSR a iniezione in 15–45 s | Catalizzatore avvelenato da residui di zolfo, stagno o ammine; limitato ai sistemi siliconici (LSR/VMQ) |
Fonte: Dati di dissociazione dei legami polimerici, divulgazioni sulla reticolazione perossido/TAIC in US20240026139A1 e registri del laboratorio mescole Engelhardt.
Una densità di reticolazione ripetibile nasce in sala mescole. In Engelhardt, le linee automatizzate di dosaggio mantengono una precisione di ±0,3% su elastomeri di base, ossido di zinco, agenti reticolanti e cariche rinforzanti. Le linee di stampaggio vulcanizzano poi i componenti a temperature comprese tra 150 °C e 200 °C utilizzando mescole appartenenti a oltre 30 famiglie a magazzino. Ogni lotto viene sottoposto a test con reometro a camera oscillante (MDR). Se viene rilevata una sottovulcanizzazione, il lotto viene immediatamente bloccato.
La gomma vulcanizzata può fondere se riscaldata nuovamente?
No, la gomma vulcanizzata non può fondere né tornare a fluire come una carica liquida nello stampo poiché i legami covalenti che uniscono le sue catene polimeriche sono permanenti. Riscaldare un termoindurente vulcanizzato oltre il suo limite termico (da 120 °C per la gomma naturale fino a 300 °C per i fluoroelastomeri speciali) ne provoca l’indurimento, la scissione di catena o la pirolisi.
La gomma è una plastica? Elastomeri termoindurenti rispetto a TPE e TPU sintetici
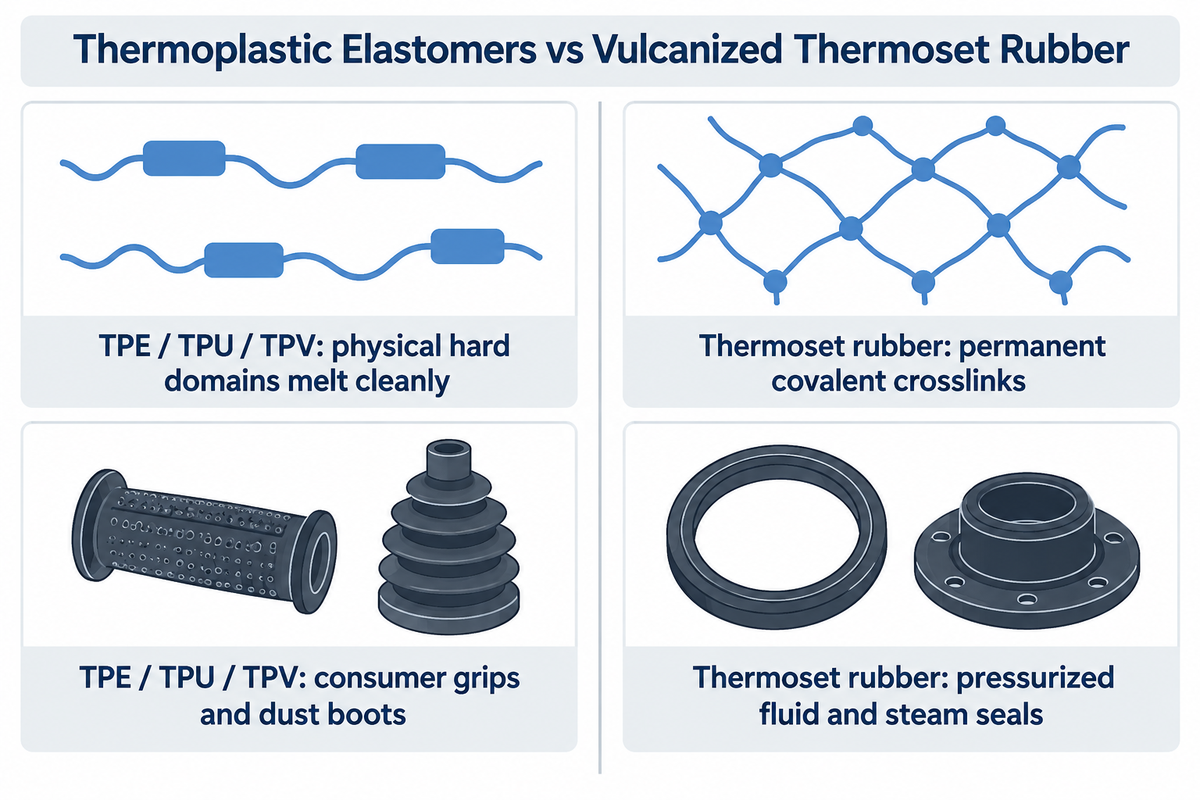
Sebbene sia le plastiche sia le gomme siano polimeri, la gomma termoindurente vulcanizzata non è una plastica rigida perché contiene legami covalenti di reticolazione. La gomma rimane elastica e non fonde. A differenza della gomma, gli elastomeri termoplastici (TPE, TPU, TPV) possono essere ripetutamente ammorbiditi dal calore e induriti dal raffreddamento. Sostituisca gli elastomeri termoplastici (TPE, TPU, TPV) con gomma vulcanizzata ogni volta che le temperature continue di tenuta superano 70 °C fino a 90 °C o quando oli idrocarburici entrano in contatto con il giunto.
I progettisti discutono spesso se impugnature, soffietti e guarnizioni per involucri debbano essere realizzati in gomma oppure a partire da granuli di TPE. I TPE sono costituiti da domini cristallini duri e blocchi elastomerici morbidi. Il riscaldamento fonde tali domini plastici per cicli di iniezione da 15 a 45 secondi, mentre il raffreddamento blocca i nodi fisici senza vulcanizzazione chimica. I tempi ciclo sono di 15-45 secondi.
Elastomeri termoplastici (TPE / TPU / TPV)
- I domini duri separati per fase fisica fondono e si rilavorano in modo pulito
- Rapido ciclo di iniezione termoplastica di 15–45 s con canali di alimentazione riciclabili
- Il compression set si avvicina alla soglia di perdita del 70%–80% intorno a 70–100 °C
- Ideale per impugnature di beni di consumo, cuffie parapolvere e passacavi a temperatura ambiente
Gomma termoindurente vulcanizzata (EPDM / NBR / LSR / FKM)
- I legami covalenti permanenti mantengono la forma fino a 150–230 °C
- Ciclo di vulcanizzazione a pressa o iniezione di 45–240 s; i canali di alimentazione non possono essere rifusi
- Mantiene un compression set ASTM D395 del 10%–25% sotto carico di bullonatura pluriennale
- Obbligatoria per tenute di fluidi in pressione, supporti nel vano motore e guarnizioni per vapore
La separazione fisica di fase impone un tetto termico rigoroso. Quando il calore ambientale si avvicina a 70 °C fino a 100 °C, i blocchi duri di TPE e TPU si rammolliscono e lasciano scorrere le guarnizioni sotto la coppia di serraggio dei bulloni. Le composizioni reticolate covalentemente, come quelle testate nelle divulgazioni EP4403603A1 sulla gomma reticolata invecchiata a caldo, mantengono la stabilità di durezza dopo 72 ore di invecchiamento a 100 °C. I nuovi materiali della famiglia TPV offrono buone prestazioni anche negli schermi paraspruzzi leggeri. Le valvole in pressione in questa varietà di applicazioni richiedono tuttavia servizi di stampaggio gomma su misura basati su mescole e polimeri termoindurenti.
Gomma naturale rispetto a gomma sintetica: 9 mescole industriali a confronto
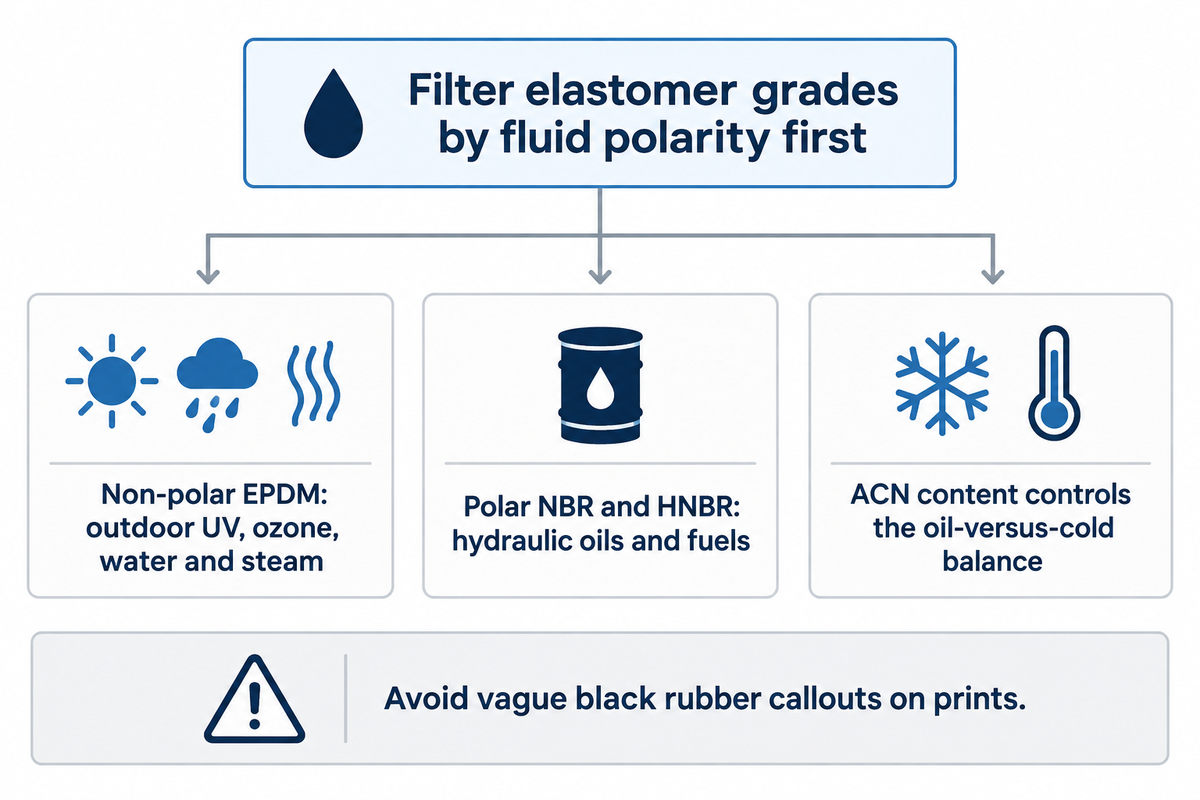
Nove famiglie commerciali di elastomeri coprono oltre il 95% dei prodotti industriali in gomma, dalla gomma naturale ad alto rimbalzo (-55 °C a +70 °C) ai fluoroelastomeri FKM (+230 °C). Filtri innanzitutto i gradi in base alla polarità del fluido: l’EPDM apolare resiste al vapore e al glicole ma rigonfia gravemente nell’olio minerale, dove eccellono i gradi polari NBR, HNBR o FKM.
La versatilità dei gradi di gomma consente di realizzare sia valvole medicali da 10 Shore A sia raschiatori idraulici da 90 Shore A. Riportare una generica nota “gomma nera” su un disegno costruttivo provoca perdite immediate sul campo. Nei test di cedimento di O-ring a 70 MPa su NBR, EPDM, FKM e VMQ, la polarità del polimero e la temperatura di transizione vetrosa governano l’estrusione, la fessurazione e il rigonfiamento nei fluidi.
| Famiglia di gomma (ISO 1629 / ASTM D2000) | Intervallo Shore A | Finestra termica in aria secca | Mezzi principali e resistenza meccanica | Esposizione incompatibile |
|---|---|---|---|---|
| Gomma naturale (NR, AA) | 30–90 A | -55 °C a +70 °C | Massima resistenza a trazione (20–30 MPa), resistenza alla lacerazione e isolamento dalle vibrazioni NVH | Oli derivati dal petrolio, carburanti, UV/ozono esterno (>50 pphm) e calore continuo >80 °C |
| Stirene-butadiene (SBR, AA/BA) | 40–90 A | -50 °C a +100 °C | Economica resistenza all’abrasione a secco per battistrada, pedali e passacavi | Oli idrocarburici, solventi aromatici e ozono esterno non schermato |
| EPDM (BA/CA/DA) | 30–95 A | -50 °C a +150 °C | UV/ozono esterno, acqua potabile, vapore a 150 °C e liquidi freni glicolici DOT 3/4 | Oli minerali, gasolio, benzina e grassi petroliferi (grave rigonfiamento volumetrico da idrocarburi) |
| Nitrile / Buna-N (NBR, BF/BG/BK/CH) | 40–90 A | -40 °C a +120 °C | Oli minerali idraulici, grassi, carburanti alifatici e O-ring per uso generale | Chetoni, liquido freni al glicole, forte ozono e calore continuo in olio >110 °C |
| Nitrile idrogenato (HNBR, DH) | 50–90 A | -30 °C a +150 °C | Oli motore acidi caldi, refrigeranti R-1234yf, additivi amminici ed elevata abrasione | Esteri aromatici, chetoni polari e calore secco superiore a 160 °C |
| Policloroprene / Neoprene (CR, BC/BE) | 40–90 A | -40 °C a +110 °C | Servizio bilanciato agli agenti atmosferici, spruzzi moderati d’olio, refrigeranti e autoestinguenza alla fiamma | Carburanti aromatici, acidi ossidanti concentrati e flessione profonda sotto zero <-40 °C |
| Silicone (VMQ & LSR, FC/FE/GE) | 10–80 A | -60 °C a +230 °C | Più ampia escursione termica, immunità a UV/ozono, purezza alimentare FDA e medicale USP Class VI | Usura da strisciamento dinamico, vapore in pressione >130 °C, carburanti concentrati e oli siliconici |
| Butile e alobutile (IIR / CIIR / BIIR, AA/BA) | 40–80 A | -45 °C a +120 °C | Permeabilità ai gas 8x–10x inferiore rispetto alla NR; elevato smorzamento degli urti e tappi per flaconi farmaceutici | Oli petroliferi, solventi da catrame di carbone e molle dinamiche ad alto rimbalzo |
| Fluoroelastomero (FKM, HK) | 60–90 A | -20 °C a +230 °C | Carburanti idrocarburici aggressivi, gas acido, acidi minerali e tenute motore a 200 °C | Ammine calde, chetoni, vapore surriscaldato (salvo FKM speciale al perossido) e freddo <-25 °C |
Fonte: Designazioni ASTM D2000 / ISO 1629 e dati di capacità di prova delle mescole Engelhardt (-60 °C a +230 °C, 10–95 Shore A).
All’interno della sola gomma nitrilica, il tenore di acrilonitrile (ACN) regola il bilanciamento tra resistenza all’olio e flessibilità a freddo. I gradi ad alto ACN (dal 40% al 50% di ACN) mantengono il rigonfiamento nei carburanti idrocarburici sotto il 10%. I gradi a basso ACN (dal 18% al 25% di ACN) cedono parte della resistenza all’olio per restare flessibili fino a -50 °C. Gli ingegneri che confrontano i gradi per questa gamma di componenti possono verificare la compatibilità chimica nel selettore interattivo di mescole elastomeriche di Engelhardt. I team che necessitano di micro-tenute medicali possono inoltre valutare lo stampaggio a iniezione di LSR reticolato al platino per componenti senza bava di stampaggio da 10–40 Shore A.
Proprietà meccaniche ed elettriche della gomma: durezza Shore, compression set e ASTM D2000
I disegni tecnici definiscono le proprietà della gomma tramite la durezza Shore A (±5 A), il carico di rottura a trazione, il compression set ASTM D395, il rilassamento termico DIN ISO 815 e i codici di linea ASTM D2000. Affidarsi unicamente alle tabelle di temperatura in aria secca provoca perdite sulle flange, poiché gli oli e i refrigeranti caldi accelerano il rilassamento della tenuta.
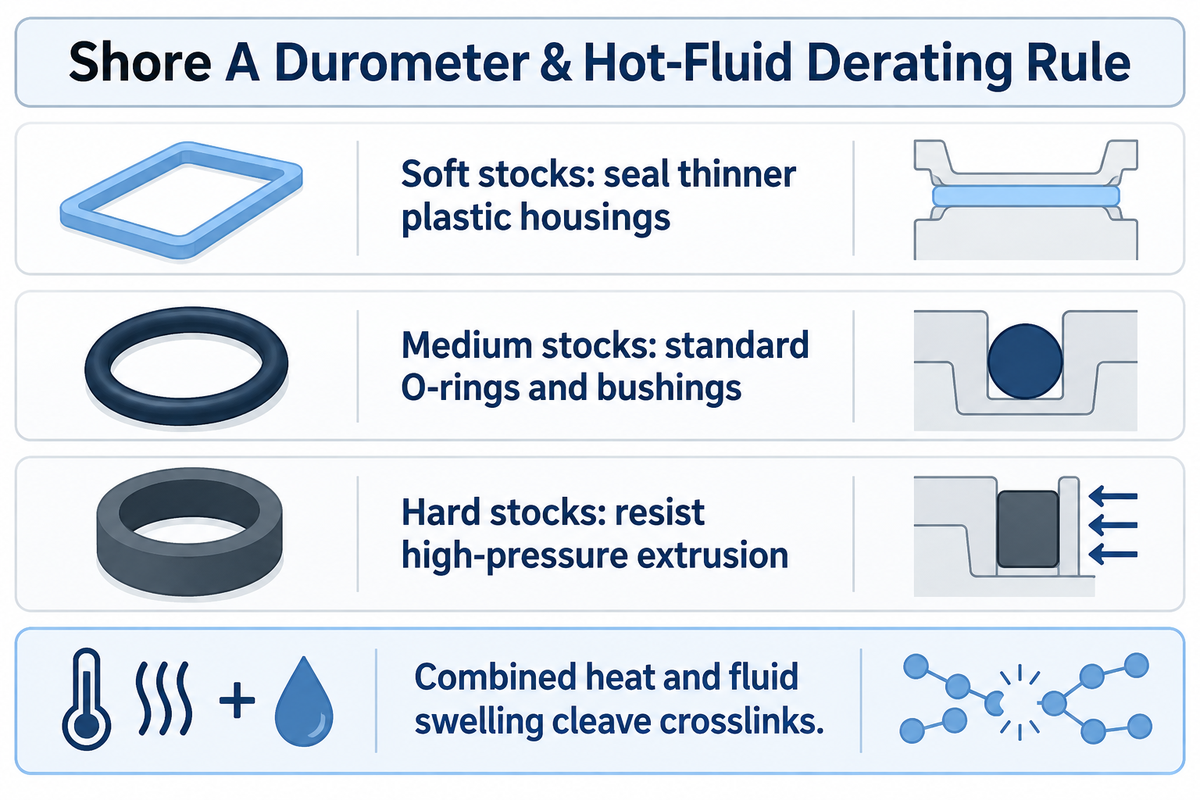
Il durometro Shore A misura la resistenza alla penetrazione. Le guarnizioni sono realizzate con materiali morbidi da 20 a 40 Shore A progettati per sigillare gli involucri in plastica più sottili. I materiali in lastra o semilavorato di media durezza da 50 a 70 Shore A sono adatti a O-ring e boccole standard, mentre i gradi da 80 a 95 Shore A resistono all’estrusione oltre 10 MPa di pressione idraulica. I materiali da 80 a 95 Shore A vengono impiegati per tenute progettate per resistere all’estrusione causata da pressioni idrauliche superiori a 10 MPa.
Un carico di rottura a trazione da 15 a 25 MPa non garantisce da solo la tenuta alle perdite. I bulloni comprimono tipicamente un O-ring statico del 20% all’interno della sua sede lavorata a macchina. Una volta che il compression set ASTM D395 raggiunge il 70% fino all’80% alla temperatura operativa, la pressione di contatto scende a zero e il fluido trafila durante l’avviamento a freddo.
La regola di declassamento tra aria secca e fluidi caldi previene il rilassamento prematuro. Riduca sempre di 25 °C fino a 50 °C i limiti di temperatura continua in aria secca quando gli elastomeri lavorano immersi in oli, vapore o refrigeranti motore contenenti ammine. Le divulgazioni sull’invecchiamento termico delle gomme reticolate e gli studi sulla degradazione delle tenute elastomeriche a 70 MPa dimostrano che l’azione combinata di calore e rigonfiamento da fluido spezza i legami di reticolazione molto più rapidamente dell’aria secca di un forno.
| Scenario operativo | Polarità del fluido / mezzo | Tetto termico declassato in liquido | Grado e vulcanizzazione consigliati | Codice obiettivo ASTM D2000 |
|---|---|---|---|---|
| Supporto antivibrante per macchinari pesanti | Aria ambiente secca (protetta dall’olio) | +70 °C continuo | NR 55A, vulcanizzazione a zolfo semi-EV | M2AA517 A13 B13 F17 |
| Guarnizione per quadro esterno solare / telecom | UV, ozono 100 pphm, pioggia | +125 °C a secco / +100 °C a umido | EPDM 60A, vulcanizzazione a perossido | M3CA610 A25 B35 C32 |
| Tenuta valvola per acqua calda potabile e vapore | Acqua polare / vapore a 130 °C | +130 °C a umido continuo | EPDM 70A, vulcanizzazione a perossido (NSF 61) | M3DA710 A26 B36 EA14 |
| O-ring per olio minerale di cilindro idraulico | Olio apolare ISO VG 46 | +100 °C in olio caldo | NBR 70A ad alto ACN (40% ACN), vulcanizzazione a perossido | M2BG714 B14 EA14 EF11 EO34 |
| Tenuta automotive per distribuzione / refrigerante | Olio acido + additivi amminici + R-1234yf | +135 °C in olio caldo | HNBR 75A, vulcanizzazione a perossido | M2DH715 A26 B36 EO86 |
| Soffietto esterno e per refrigerante HVAC | Spruzzi moderati di grasso + intemperie | +90 °C con spruzzi d’olio | Neoprene (CR) 60A, vulcanizzazione a ossido metallico | M2BC614 A14 B14 C12 EO14 |
| Valvola medicale di ritegno e membrana di dosaggio alimentare | Alimenti acquosi / sanitizzanti CIP | +180 °C a secco / +110 °C a umido | LSR 50A, vulcanizzazione per addizione al platino | M2GE506 A19 B37 EA14 |
| Sacca per accumulatore pneumatico a gas | Gas secco pressurizzato N2 / CO2 | +105 °C in gas secco | Clorobutile (CIIR) 60A, vulcanizzazione resina/zolfo | M2BA610 A14 B13 |
| Tenuta per turbocompressore e flauto carburante biodiesel | Carburante aromatico, biodiesel B20, gas di blow-by | +190 °C in idrocarburi caldi | FKM 75A, vulcanizzazione perossido/TAIC | M2HK710 A1-10 B38 EF31 EO78 |
Fonte: Tabelle Tipo/Classe ASTM D2000 e sintesi di declassamento nei fluidi basata sulle prove di rilassamento termico ASTM D395 e DIN ISO 815.
📐 Esempio di calcolo dello schiacciamento della guarnizione e codifica ASTM D2000
Consideriamo un O-ring in NBR con sezione di 3,53 mm (ASTM D2000 M2BG714 B14 EA14 EF11) alloggiato in una cava frontale statica profonda 2,82 mm. Lo schiacciamento iniziale è pari a (3,53 – 2,82) / 3.53 = 0.71 / 3.53 = 20%, mantenendo il riempimento della guarnizione ampiamente entro il limite dell’85% del volume della cava. Se l’invecchiamento in olio a 100 °C produce un compression set ASTM D395 del 20%, il recupero elastico residuo equivale a 0,71 mm × (1 – 0,20) = 0,57 mm di interferenza attiva di tenuta.
Perché il nero di carbonio trasforma la gomma da isolante elettrico a schermatura conduttiva?
I materiali in lastra o semilavorato di EPDM e siliconi non caricati o con cariche minerali sono isolanti con resistività di volume compresa tra 1013 e 1015 ohm-cm e rigidità dielettrica da 18 a 25 kV/mm. Una struttura percolante di nero di carbonio conduttivo in quantità da 20 a 40 phr forma una rete di tunneling elettronico che porta la resistività a valori tra 10 e 104 ohm-cm, rendendo così l’elastomero idoneo alla produzione di cuffie ESD e guarnizioni EMI.
Come vengono stampati i componenti in gomma: compressione, trasferimento, iniezione ed estrusione
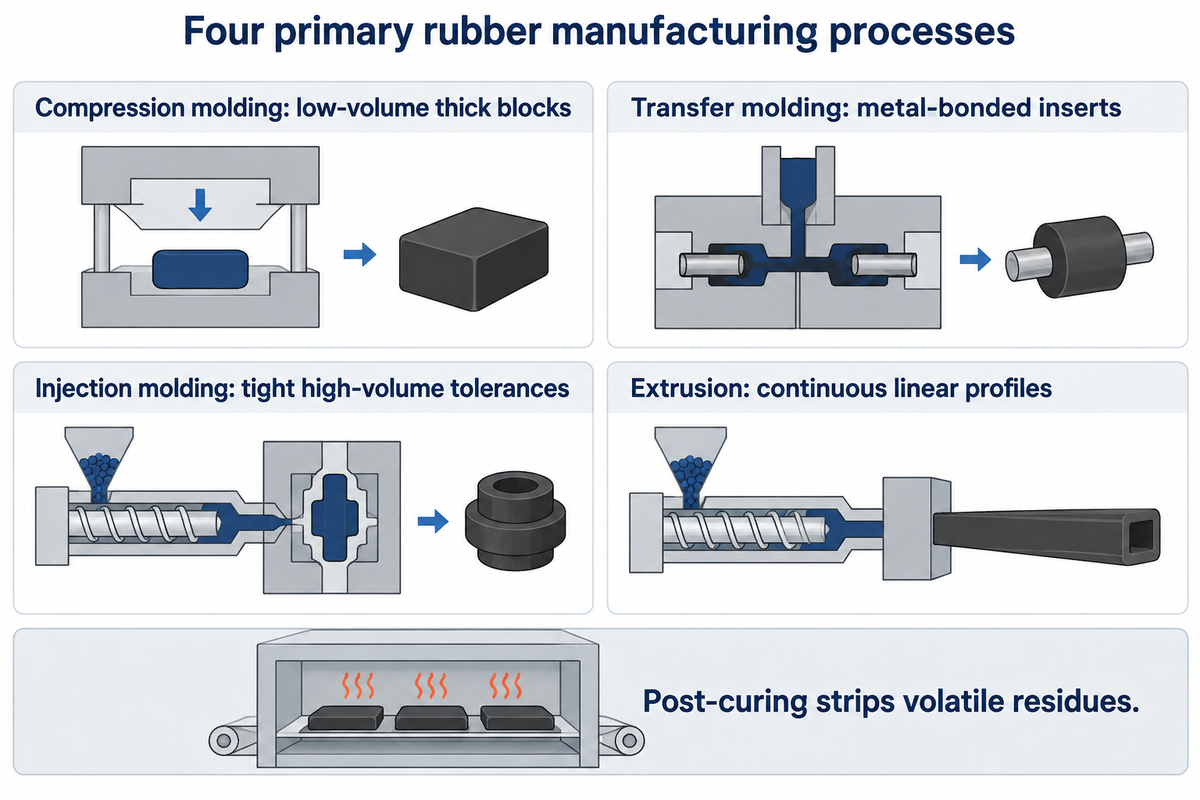
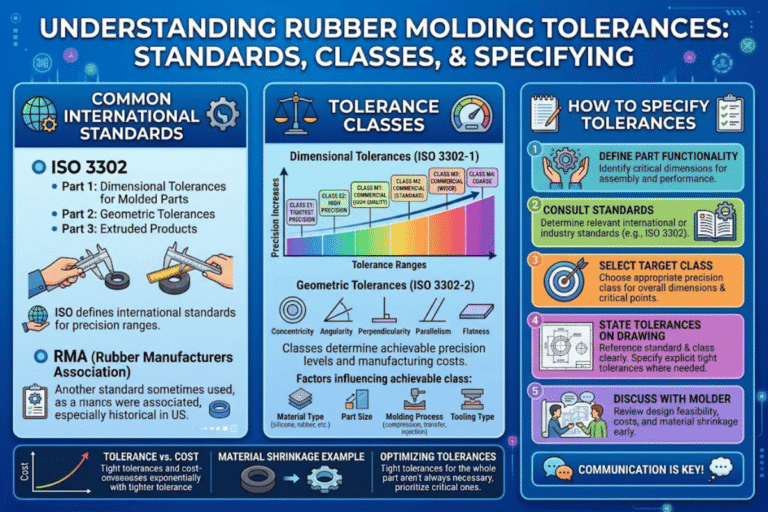
Gli stabilimenti producono componenti in gomma su misura attraverso quattro processi principali. Lo stampaggio a compressione è indicato per blocchi spessi in piccoli lotti, lo stampaggio a trasferimento protegge gli inserti metallici adesivizzati, lo stampaggio a iniezione mantiene tolleranze ristrette su grandi volumi e l’estrusione realizza profili lineari continui. Peso del componente, geometria dell’inserto, classe ISO 3302-1 e fabbisogno annuo determinano il costo unitario finito.
Ogni lotto stampato durevole nasce a monte nei mescolatori interni Banbury o negli impastatori a dispersione. Le balle di gomma grezza vengono miscelate con cariche rinforzanti e agenti di reticolazione prima di passare attraverso i mescolatori a cilindri. I laboratori qualità eseguono quindi un controllo con reometro a camera oscillante (MDR) su ciascun lotto miscelato. I modelli descritti negli studi peer-reviewed sulla vulcanizzazione MDR e nelle prove di reticolazione di elastomeri a 175 °C verificano la sicurezza di prevulcanizzazione e il completamento del tempo t90 prima del rilascio in pressa.
| Processo produttivo | Classe di tolleranza ISO 3302-1 | Ciclo tipico di vulcanizzazione | Volume annuo economico | Geometria ideale del componente |
|---|---|---|---|---|
| Stampaggio a compressione | Classe M3 (generale) / M2 | 120–360 s (fino a 15 min per blocchi spessi) | 500–10.000 pcs/yr | Supporti NVH spessi, grandi guarnizioni e componenti morbidi <35 Shore A |
| Stampaggio a trasferimento (Transfer) | Classe M2 (precisione) | 90–210 s | 5.000–50.000 pcs/yr | Supporti gomma-metallo, inserti in ottone/acciaio, soffietti multi-cavità |
| Stampaggio a iniezione di gomma e LSR | Classe M1 / M2 (più stretta) | 15–90 s | 25.000–500.000+ pcs/yr | Valvole in LSR senza bava di stampaggio, tenute a parete sottile, connettori automotive multi-impronta |
| Estrusione continua | Classe E1 / E2 | Continuo a microonde / bagno di sali / autoclave | 500–50.000+ meters/yr | Guarnizioni per porte, tubi flessibili, profili vetrati e corda per O-ring giuntati |
Fonte: Classi di tolleranza dimensionale ISO 3302-1 e parametri industriali dei cicli di stampaggio a pressa.
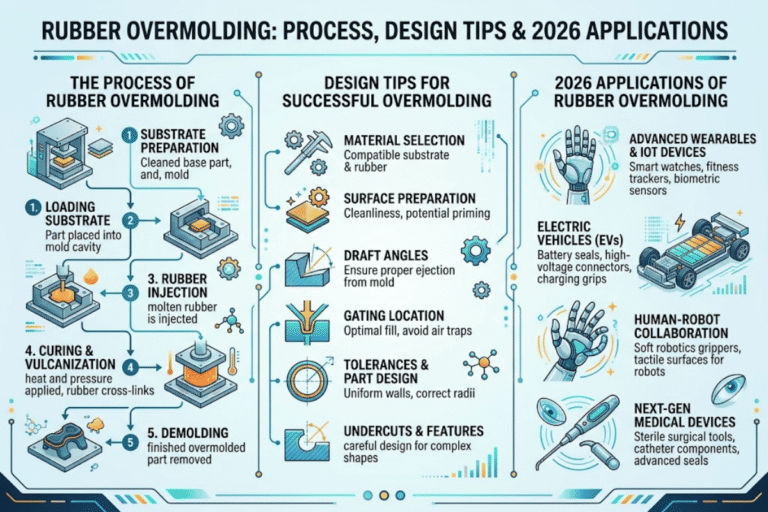
Per i supporti con inserto metallico, gli stampi a trasferimento e a iniezione bloccano i componenti in acciaio o ottone prima che la gomma entri nella cavità dello stampo. Il metallo sabbiato riceve primer e adesivi di copertura verificati secondo gli standard di strappo gomma-metallo ASTM D429. Dopo la sbavatura criogenica con azoto liquido, i componenti in FKM e silicone al perossido entrano nei forni secondari di post-vulcanizzazione (4 ore a 200 °C). La post-vulcanizzazione stabilizza le tolleranze di stampaggio della gomma ISO 3302-1 ed elimina i residui volatili.
Mescole per pneumatici, tenute automotive e modalità di guasto nella gomma stampata
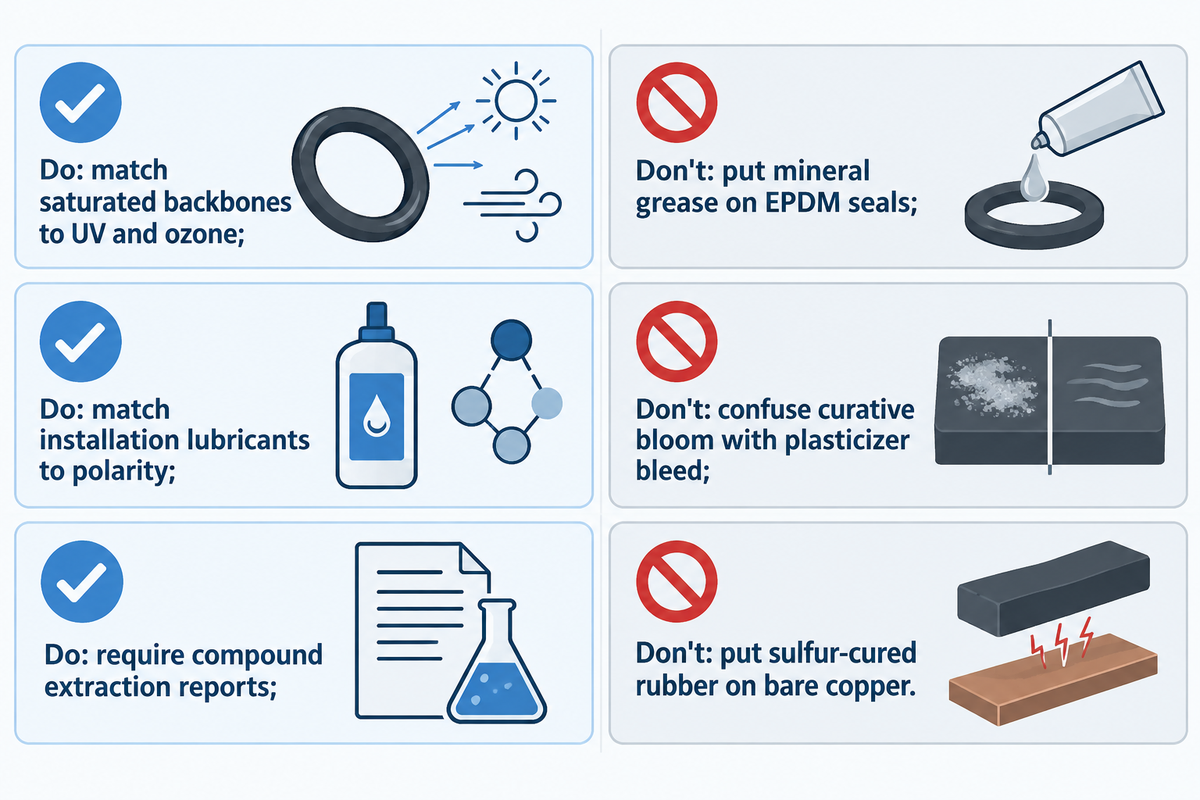
Circa il 70% della produzione mondiale di gomma è assorbito dagli impianti globali di pneumatici con strutture multi-mescola per battistrada, fianco e liner interno in alobutile. Le tenute automotive e industriali non destinate agli pneumatici puntano invece sulla resistenza ai fluidi e sul basso compression set, mentre i cedimenti in esercizio sono causati da fessurazione da ozono, rigonfiamento da idrocarburi, affioramento superficiale e assenza di test di estrazione.
All’interno delle strette tolleranze dei componenti stampati e post-vulcanizzati, la scelta errata della mescola può portare a un rapido cedimento del pezzo. Uno pneumatico radiale, scritto tyre nel Regno Unito e nelle norme ISO, impiega diverse mescole di gomma. Questo pneumatico contiene tre distinti elastomeri. I battistrada per autovetture utilizzano SBR in soluzione caricato con silice-silano per l’aderenza sul bagnato, i fianchi per autocarri pesanti impiegano poliisoprene naturale per la resistenza a fatica da flessione e il liner interno trattiene l’aria compressa.
Le tenute nel vano motore, i passacavi, le boccole e le membrane alimentari cedono per attacco chimico più che per usura da rotolamento. In NBR o gomma naturale, se una cuffia viene allungata del 10% fino al 20% all’aperto, i doppi legami vengono facilmente attaccati dall’ozono ambientale (>50 pphm), generando cricche perpendicolari alla direzione di trazione. Gli O-ring in EPDM a contatto con il liquido refrigerante tendono a rigonfiarsi se lubrificati con grasso minerale da officina.
Cosa fare
- Specificare EPDM saturo, silicone o CR per cuffie esterne sotto tensione esposte a raggi UV e ozono
- Abbinare i lubrificanti di montaggio alla polarità della catena principale (grasso siliconico su EPDM; olio minerale su NBR/FKM)
- Richiedere rapporti di estrazione FDA 21 CFR 177.2600 specifici per la mescola in caso di contatto ripetuto con alimenti
- Verificare i dati di capacità PPAP Level 3 e Cpk >= 1.33 sulle quote critiche di tenuta automotive
Cosa non fare
- Montare tenute per freni o acqua in EPDM con vaselina o grasso da officina a base di olio minerale
- Confondere l’affioramento secco e brinato dei reticolanti (estetico) con l’essudazione oleosa dei plastificanti (causa ritiro)
- Accettare un generico certificato di fabbrica ISO 9001 come prova di conformità alimentare della mescola
- Specificare gomma vulcanizzata a zolfo a diretto contatto con piste di rame nudo su PCB o contatti in argento
“Gli articoli in gomma destinati all’uso ripetuto a contatto con alimenti acquosi non devono cedere sostanze estraibili totali superiori a 20 milligrammi per pollice quadrato durante le prime 7 ore di riflusso e a 1 milligrammo per pollice quadrato durante le 2 ore successive.”
U.S. Food and Drug Administration, eCFR 21 CFR § 177.2600 (Articoli in gomma destinati all’uso ripetuto)
Durante un audit del fornitore è fondamentale distinguere tra le regole di estrazione della mescola e le certificazioni di qualità dello stabilimento. In base ai limiti di estrazione per la gomma a contatto con alimenti 21 CFR 177.2600, le guarnizioni per alimenti grassi devono inoltre rispettare i limiti di riflusso in n-esano (175 mg/in² in 7 ore; 4 mg/in² nelle 2 ore successive) e un tetto del 50 wt% di nero di carbonio. La certificazione di stabilimento IATF 16949:2016 disciplina invece il controllo statistico di processo e la tracciabilità dei lotti per i componenti automotive in gomma IATF 16949 e le guarnizioni e tenute in gomma stampata su misura.
Perché le impugnature in gomma e i componenti in gomma naturale invecchiati diventano appiccicosi nel tempo?
Esistono due meccanismi che possono portare a superfici appiccicose. Il primo si verifica quando alcuni elastomeri si degradano nel tempo. Nel caso della gomma naturale invecchiata, i ponti di reticolazione polisolfurici vengono spezzati dal calore o dai raggi UV e le catene di poliisoprene si ossidano formando un oligomero viscoso a basso peso molecolare. In alcune impugnature soft-touch di prodotti di consumo, invece, i rivestimenti poliuretanici a base estere e i plastificanti incompatibili si decompongono ed essudano una pellicola gommosa.
Costi degli stampi per gomma su misura, MOQ, regole della catena di fornitura e approvvigionamento IATF 16949
Consideri da 2 a 3 settimane per 10 fino a 50 campioni di validazione, quantitativi minimi d’ordine (MOQ) da 1.000 a 2.000 pezzi e verifiche più rigorose sulla tracciabilità EUDR 2026 e sulle sostanze PFAS. Si applicano inoltre requisiti EUDR 2026 più severi e restrizioni sui PFAS.
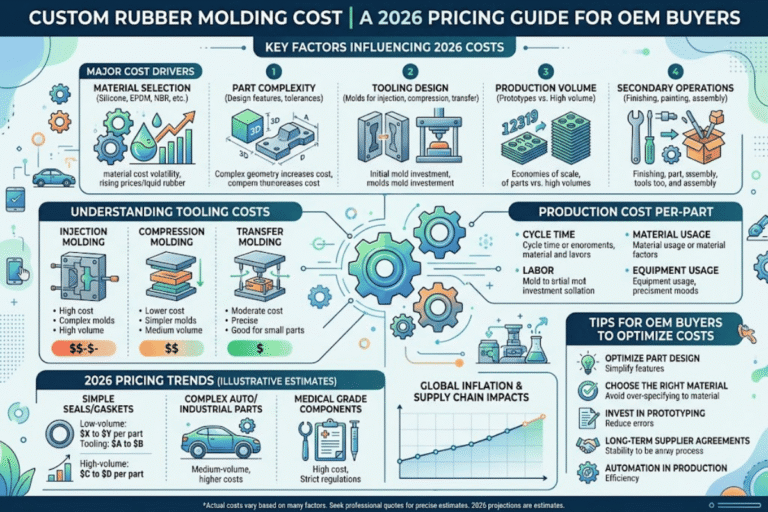
Una volta definiti i requisiti di estrazione alimentare o IATF 16949, la selezione della mescola grezza fissa la base di costo del materiale. Posto pari a 1.0x al chilogrammo l’SBR o l’EPDM standard, la gomma naturale si colloca tra 1.1x e 1.4x, mentre NBR e policloroprene vanno da 1.3x a 2.0x. Il silicone solido VMQ varia da 2.5x a 4.0x, l’LSR al platino e l’HNBR vanno da 4.5x a 8.0x e l’FKM raggiunge da 8.0x a 15.0x+. I prezzi esatti dell’acciaio dello stampo e del singolo pezzo vengono quotati in base alla geometria 3D CAD e alla specifica della mescola.
I team di ingegneria dei programmi di stampaggio su misura di Engelhardt consegnano lotti di validazione prototipale da 10-50 pezzi in 2-3 settimane (via aerea) per verificare l’accoppiamento nella sede e la durezza Shore. I MOQ per gli elastomeri standard a magazzino sono di 1.000 pezzi, mentre per le formulazioni su misura il MOQ è di 2.000 pezzi. Sostenuta da 500 serie di stampi/anno realizzati nell’attrezzeria CNC interna e da 3.000 tonnellate/anno di gomma stampata, questa capacità produttiva protegge gli OEM da interruzioni doganali e di trasporto legate a una singola rotta.
📐 Esempio pratico di ammortamento dello stampo e punto di pareggio tra processi
I riferimenti di settore per gli stampi vanno da $500 a $2.500 per le matrici di estrusione, da $2.000 a $15.000 per gli stampi a compressione e da $10.000 a $50.000+ per gli stampi a iniezione multi-impronta (i prezzi unitari specifici sono quotati a disegno 3D). Su un fabbisogno annuo di 25.000 guarnizioni in gomma, uno stampo a compressione da $2.500 incide per $2.500 ÷ 25.000 = $0,10/pc di ammortamento nel 1° anno con cicli manuali di 180 secondi. Passare a uno stampo a iniezione automatizzato da $10.000 comporta $10.000 ÷ 25.000 = $0,40/pc nel 1° anno ($0,10/pc su 100.000 pezzi in 4 anni), riducendo al contempo il tempo di vulcanizzazione del 75%, fino a 45 secondi.
Tre cambiamenti normativi incidono sui piani di approvvigionamento 2026-2027. In primo luogo, il calendario di attuazione dell’EUDR fissato dalla Commissione europea richiede che le importazioni di gomma naturale nell’UE forniscano dati di geolocalizzazione a livello di appezzamento che attestino l’assenza di deforestazione a partire dal 30 dicembre 2026 (30 giugno 2027 per le micro e piccole imprese). In secondo luogo, le normative PFAS sia dell’UE sia degli U.S. promuovono l’impiego di HNBR e LSR al platino in sostituzione del fluoropolimero FKM. In terzo luogo, gli stampi LSR a canale freddo e il riciclo del polverino di gomma sono favoriti negli audit di sostenibilità. Tali audit premiano inoltre la riduzione degli scarti vulcanizzati durante la produzione in serie. Gli acquirenti possono valutare il bilanciamento tra costo dello stampo e lotto produttivo nel calcolatore dei fattori di costo per componenti in gomma su misura di Engelhardt.
Punto chiave
Abbini innanzitutto la polarità del polimero al fluido di contatto e declassi di 25–50 °C i limiti di temperatura in aria secca nei liquidi caldi. Definisca sul disegno la chimica di vulcanizzazione e i test suffisso ASTM D2000 prima di lavorare l’acciaio dello stampo.
Domande frequenti
D: Che cos’è la gomma sintetica e può provocare allergie al lattice naturale?
La gomma sintetica è un elastomero artificiale derivato da monomeri petrolchimici o silossanici, totalmente privo delle proteine naturali di Hevea che causano le allergie al lattice di Tipo I.
Gradi polimerici quali NBR, EPDM, policloroprene, butile, VMQ/LSR e FKM eliminano completamente il rischio di sensibilizzazione alle proteine vegetali. Per i componenti medicali indossabili o a contatto con la pelle, specifichi LSR reticolato al platino o mescole prive di acceleranti. Questo passaggio elimina il rischio di dermatite da contatto di Tipo IV causata dagli acceleranti allo zolfo.
D: Gli USA producono gomma sul proprio territorio nazionale?
Sì per quanto riguarda la gomma sintetica petrolchimica, ma negli U.S. non operano piantagioni commerciali di alberi della gomma Hevea a causa della necessità di un clima equatoriale privo di gelate.
I complessi chimici lungo la costa del Golfo in Texas e Louisiana producono grandi volumi di elastomeri SBR, polibutadiene, EPDM, nitrile e alobutile. La raccolta nazionale di gomma naturale è limitata a coltivazioni pilota di guayule in clima arido in Arizona. Pertanto, i produttori di pneumatici e gli stampatori industriali degli U.S. dipendono dalle importazioni di gomma naturale dal Sud-Est asiatico.
D: Esauriremo la gomma naturale con l’aumento della domanda globale di pneumatici?
La gomma naturale è una coltura arborea rinnovabile e non un minerale esauribile, tuttavia il tonnellaggio conforme si riduce ogni volta che il reimpianto dei piccoli coltivatori rallenta o si diffondono malattie fogliari.
Gli alberi di Hevea appena piantati impiegano da 6 a 7 anni per maturare a sufficienza per l’incisione della corteccia. Le aziende puntano ad abbandonare le catene di fornitura a rischio con l’entrata in vigore delle regole di geolocalizzazione del Regolamento UE sulla deforestazione (EUDR) nell’ultimo trimestre del 2026. Produrre utilizzando gradi qualificati su doppio stabilimento di SBR, EPDM o HNBR sintetici aiuta a evitare carenze di fornitura legate a una singola regione.
D: La gomma compatta vulcanizzata assorbe acqua nelle guarnizioni idrauliche immerse?
No, le guarnizioni a reticolo chiuso in EPDM reticolato a perossido e in butile respingono l’acqua.
Le catene principali idrocarburiche apolari bloccano l’assorbimento di umidità, mentre la gomma spugnosa a celle aperte assorbe acqua meccanicamente e i poliuretani a base estere si idrolizzano oltre 60 °C.
D: Come si decodifica una designazione ASTM D2000 come M2BG714 B14 EA14 EF11?
Decodifichi ogni elemento da sinistra a destra: M imposta le unità metriche (MPa e °C), 2 seleziona i test suffisso di Grado 2, B fissa l’invecchiamento termico a 100 °C e G limita il rigonfiamento in olio IRM 903 al 40%.
Successivamente, 7 specifica una durezza di 70 ± 5 Shore A e 14 impone 14 MPa di resistenza minima a trazione, indicando un grado nitrilico NBR 70A standard. Il suffisso B14 limita dopo 22 ore a 100 °C il compression set. I codici EA14 ed EF11 controllano durante l’immersione in acqua a 100 °C e in Reference Fuel A i limiti di rigonfiamento.
D: Quali sono 5 prodotti industriali realizzati in gomma e quale grado è adatto a ciascuno?
Cinque prodotti industriali fondamentali in gomma includono pneumatici per autocarri (NR/SBR), O-ring idraulici (NBR/FKM), guarnizioni per quadri esterni (EPDM), valvole medicali di ritegno (LSR al platino) e supporti motore (NR/HNBR).
Tutti i componenti abbinano la chimica del polimero alla sollecitazione prevalente in esercizio, ad esempio fatica da lacerazione, oli idrocarburici, raggi ultravioletti/ozono, biocompatibilità o taglio dinamico.
D: In che modo la conformità FDA 21 CFR 177.2600 differisce dalla certificazione IATF 16949?
La norma FDA 21 CFR 177.2600 è un regolamento sul contatto alimentare a livello di mescola verificato tramite test di laboratorio di estrazione in acqua e n-esano, mentre la IATF 16949:2016 è un sistema certificato di gestione della qualità di stabilimento.
La FDA non rilascia mai certificati di fabbrica agli stampatori di gomma; gli acquirenti devono esaminare le liste positive degli ingredienti e i rapporti di estrazione per lotto relativi all’esatta ricetta vulcanizzata. Un certificato di stabilimento IATF 16949 attesta il controllo statistico di processo, la prevenzione dei difetti tramite FMEA, l’analisi Gage R&R e la disciplina PPAP Level 3 lungo le linee di produzione automotive.
Specifichi l’elastomero e il processo di stampaggio corretti prima di lavorare l’acciaio dello stampo
Condivida il file 3D CAD, la temperatura operativa, il fluido di contatto e il volume annuo previsto con gli ingegneri delle mescole e degli stampi di Engelhardt. Formuliamo oltre 30 gradi di gomma e LSR a magazzino secondo le norme IATF 16949 e ISO 9001 nei nostri stabilimenti in Cina e Thailandia, consegnando 10–50 pcs di prototipi di validazione in 2–3 settimane.
Richieda una revisione personalizzata di mescola e stampo →Informazioni su questa guida ingegneristica agli elastomeri
In questo rapporto abbiamo incluso tabelle di vulcanizzazione, regole di codifica ASTM D2000 e soglie di declassamento nei fluidi basate su studi peer-reviewed sulla degradazione degli elastomeri e sugli standard federali di estrazione 21 CFR 177.2600. I dati relativi a MOQ, tolleranza di dosaggio e tempo di consegna riflettono le capacità produttive degli stabilimenti di stampaggio gomma di Zhongshan e della Thailandia. I prezzi degli stampi e i cicli di vulcanizzazione specifici per ciascun articolo dipendono dalla geometria 3D del pezzo e dal mezzo di immersione. Questo rapporto è stato revisionato dal team tecnico di Guangdong Engelhardt Meitu Rubber & Plastic Technology Co., Ltd.
Riferimenti e fonti
- Struttura del reticolo, durezza Shore A e invecchiamento termo-ossidativo negli elastomeri EPDM (2026) Scientific Reports / NIH PubMed Central
- ISO 1629:2025 Gomme e lattici, Nomenclatura (5a edizione) International Organization for Standardization (iTeh Standards Catalog)
- Gomma naturale: chimica del cis-1,4-poliisoprene, raccolta del lattice di Hevea e cristallizzazione sotto sforzo Wikipedia Foundation Reference
- Cinetica di vulcanizzazione (t10/t90), dispersione delle cariche e fattore di perdita dinamico nelle mescole elastomeriche (2025) Polymers / NIH PubMed Central
- US20240026139A1: Composizione fluoroelastomerica reticolabile e articoli stampati a basso compression set United States Patent Application Publication
- EP4403603A1: Composizione di gomma reticolata e mantenimento della durezza dopo invecchiamento termico a 100 °C European Patent Office Publication
- Modalità di cedimento degli O-ring ad alta pressione, transizione vetrosa e compression set su NBR, EPDM, FKM e VMQ (2025) Polymers / NIH PubMed Central
- Reticolazione termica in pressa a 175 °C e resilienza meccanica degli elastomeri reticolati NIH PubMed Central
- 21 CFR § 177.2600, Articoli in gomma destinati all’uso ripetuto U.S. National Archives Electronic Code of Federal Regulations (eCFR)
- Limiti di estrazione a riflusso in acqua distillata e n-esano secondo 21 CFR § 177.2600 Cornell Law School Legal Information Institute
- Calendario di applicazione del Regolamento UE sulla deforestazione (EUDR) per le catene di fornitura della gomma naturale European Commission Environment Directorate
Post Correlati
- Gomma EPDM rispetto a NBR: confronto tra rigonfiamento in olio, invecchiamento da ozono e temperatura di tenuta
- Stampaggio a compressione rispetto a stampaggio a iniezione: costo dello stampo e punto di pareggio del tempo ciclo
- Che cos’è l’adesione gomma-metallo? Preparazione superficiale, adesivi e test ASTM D429