Kontaktieren Sie Engelhardt

Aktualisiert im Oktober 2026 · Technisches Team der Guangdong Engelhardt-Meitu Rubber & Plastic Technology Co., Ltd.
Gummi ist ein amorphes, leicht vernetztes Polymer, das nach ISO 1629 und ASTM D1418 auch als Elastomer bezeichnet wird. Geknäuelte Molekülketten dehnen sich unter Zugbelastung um bis zu 534 % und federn in ihre ursprüngliche Form zurück. Hersteller gewinnen Naturkautschuk-Latex von tropischen Hevea-Gummibäumen oder polymerisieren Synthesekautschuk aus Erdölnebenprodukten. Die Abstimmung von Polymerchemie, Vernetzungssystem und Shore-A-Härte verhindert Ölquellung und vorzeitige Leckagen an Flachdichtungen.
Kurzantwort: Gummi ist ein rückstellfähiges Elastomer, das oberhalb seiner unter dem Gefrierpunkt liegenden Glasübergangstemperatur (-50 °C bis -125 °C) arbeitet. Natürlicher Hevea-Latex überzeugt durch Weiterreiß- und Ermüdungsfestigkeit, während synthetische Qualitäten (EPDM, NBR, FKM, Silikon) gegen Öle, Ozon und Temperaturen bis 230 °C beständig sind.
Technische Kurzdaten
| Chemische Klasse (ISO 1629 / ASTM D1418) | Leicht vernetztes amorphes Elastomer (natürliches cis-1,4-Polyisopren oder synthetische petrochemische/Siloxan-Polymere) |
| Glasübergangsbereich (Tg) | -125 °C (VMQ-Silikon) bis -20 °C (Standard-FKM-Fluorelastomer) |
| Kommerzieller Härtebereich | 10 bis 95 Shore A (Standard-Formtoleranz ±5 Shore A) |
| Dauergebrauchstemperatur in trockener Luft | -60 °C bis +230 °C über mehr als 30 ab Lager verfügbare Mischungsfamilien (in heißen Medien um 25–50 °C reduzieren) |
| Pressvulkanisationsfenster | 150 °C bis 200 °C mittels Schwefel-, organischer Peroxid- oder Platin-Additionsvernetzung |
| Typische OEM-Produktionsrichtwerte | 10–50 pcs Prototypen in 2–3 Wochen; 1.000–2.000 pcs Serien-MOQs |
Was ist Gummi? Polymerketten, Glasübergang und warum Elastomere zurückfedern
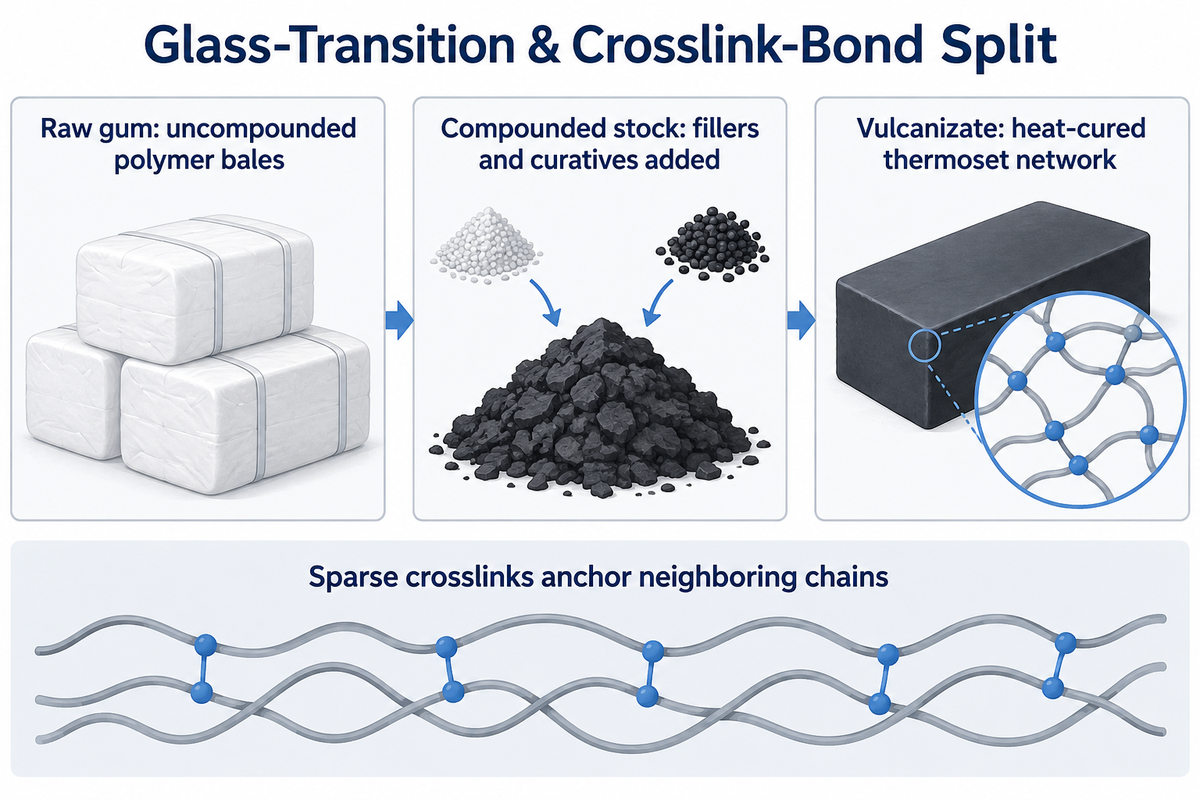
Gummi ist ein leicht vernetzter makromolekularer Werkstoff, der weit oberhalb seiner unter null Grad liegenden Glasübergangstemperatur von -50 °C bis -125 °C eingesetzt wird. Geknäuelte Ketten entwirren sich unter Zugbelastung auf eine beachtliche Länge von 534 % und ziehen sich nach Entlastung wieder in ihre Ausgangsform zusammen. Oberhalb von 120 °C oder bei Kontakt mit Kohlenwasserstoffölen baut Polyisopren ab, sodass stattdessen ein synthetisches Elastomer verwendet werden sollte.
Bei Raumtemperatur verhält sich ein vulkanisierter Gummiwerkstoff weder wie ein starrer Kristall noch wie eine viskose Flüssigkeit. Lange Polymerketten liegen als statistische Knäuel vor. Thermische Energie ermöglicht die freie Rotation jedes Monomers und hält die Ketten in ungeordneten Knäueln verschlauft. Weitmaschige Vernetzungsstellen verankern benachbarte Ketten miteinander und erklären den Unterschied zwischen echten Elastomeren und Thermoplasten.
Wird eine Dichtung über eine Oberfläche gezogen oder verpresst, zwingt dies die langen Polymerketten in stärker ausgerichtete, gestreckte Lagen. Sobald die äußere Kraft entfällt, treibt die thermische Energie die langen Polymerketten zurück in ihre ursprünglichen, zufällig geknäuelten Konformationen. Daher bleibt ein fachgerecht vulkanisierter elastischer Werkstoff selbst nach hoher Belastung nicht dauerhaft verformt.
Diese Auslegungsgrenze wird als Trennung von Glasübergang und Vernetzungsbindung bezeichnet. Die Kälteflexibilität unter null Grad resultiert aus einer niedrigen Glasübergangstemperatur der Hauptkette (-70 °C bei cis-1,4-Polyisopren und -125 °C bei Silikon). Die Dichtfunktion bei hohen Temperaturen wird durch die kovalenten Vernetzungsbrücken gesichert. Eine Studie in Scientific Reports aus dem Jahr 2026 zu vernetzten EPDM-Netzwerken zeigt, dass Modul und Weiterreißfestigkeit eines Netzwerks durch die Vernetzungsdichte bestimmt werden.
Auf technischen Zeichnungen unterscheidet die Nomenklatur für Kautschuk und Latices nach ISO 1629:2025 drei klar abgegrenzte Stufen. Rohkautschuk bezeichnet uncompoundierte Polymerballen. Die compoundierte Elastomermischung enthält verstärkende Füllstoffe und Vernetzungschemikalien, während das Vulkanisat das heißvernetzte Duroplast-Netzwerk mit stabilen elastischen Eigenschaften benennt.
Folgt Gummi bei großer Dehnung dem Hookeschen Gesetz?
Gummi folgt dem Hookeschen Gesetz nur unterhalb von 5 % bis 10 % Zugdehnung. Oberhalb von 10 % Dehnung führt das Entknäueln der Ketten zu einem J-förmigen hyperelastischen Verhalten. Innere Reibung zwischen den Ketten absorbiert Stöße und wandelt Maschinenschwingungen in Wärme um.
Natur- und Synthesekautschuk: Vom Hevea-Latexsaft zu Erdölmonomeren
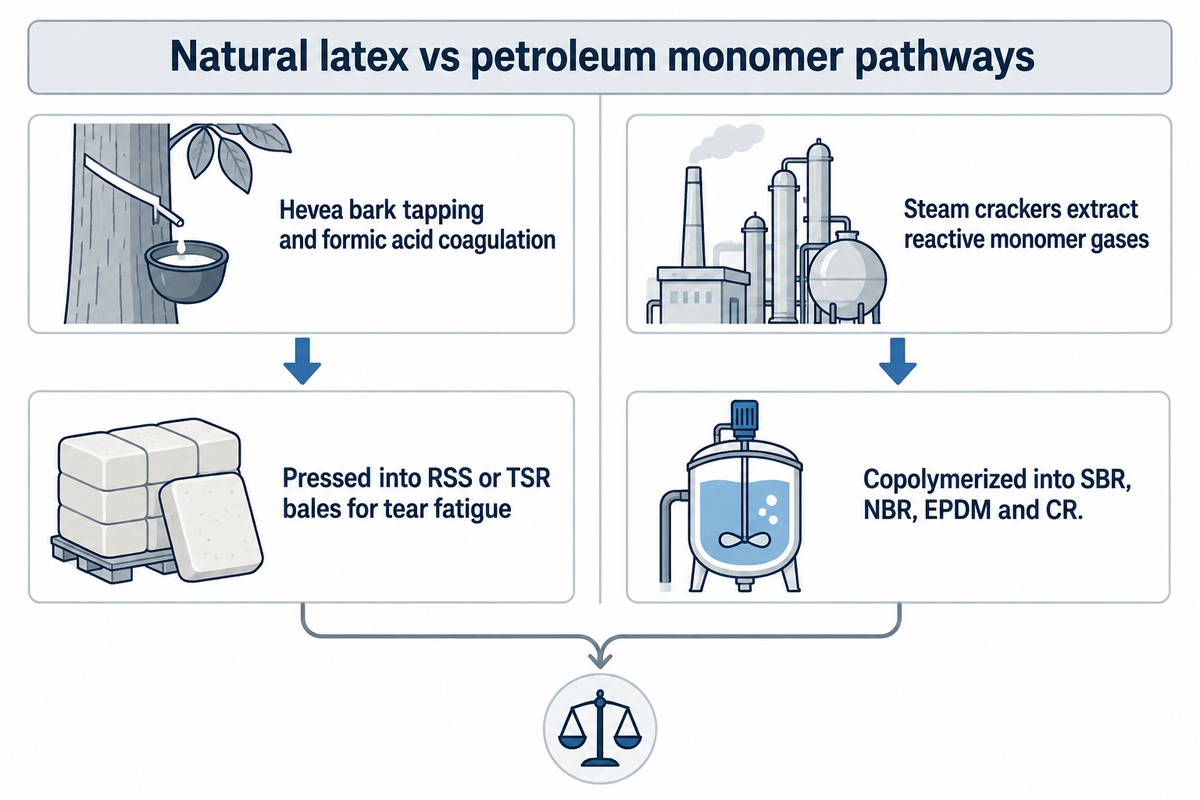
Naturkautschuk stammt aus Latex, der auf tropischen Plantagen von Hevea brasiliensis gezapft wird. Chemieanlagen erzeugen Synthesekautschuke durch Polymerisation von Monomeren aus Rohöl-Naphtha, darunter Styrol, Butadien, Ethylen, Propylen und Acrylnitril. Spezifizieren Sie natürliches Polyisopren für extreme Weiterreißermüdung und wechseln Sie bei Öl, Ozon oder 100 °C Hitze auf synthetische Qualitäten.
32.49M tWeltweiter Kautschukbedarf 2025 (IRSG)
91 %–94 %cis-1,4-Polyisopren im trockenen NR-Rohkautschuk
61 %Weltanteil an NR aus Thailand, Indonesien und Vietnam
Der Hevea-Gummibaum stammt ursprünglich aus dem Amazonasbecken in Südamerika. Vor rund einem Jahrhundert verlagerte sich die kommerzielle Produktion nach Südostasien. Heute liefern dortige Kleinbauern den Großteil des Naturkautschuks. Thailand, Indonesien und Vietnam stehen für 61 % des weltweiten Angebots. Zum Sammeln des Latex schneiden Zapfer im Morgengrauen spiralförmige Rinnen in die Milchröhren der Rinde, ohne den Baum zu schädigen.
Latex ist eine kolloidale Dispersion und kein echter Xylemsaft. Im Werk filtern Fachkräfte die Flüssigkeit und geben Ameisensäure hinzu, um die Partikel zu nassen Bahnen zu koagulieren. Die Bahnen werden anschließend getrocknet und zu Ribbed Smoked Sheet (RSS) oder Technically Specified Rubber (TSR 10 und TSR 20) gepresst. Laut polymerchemischen Daten zu Naturkautschuk enthält natürlicher Rohkautschuk 91 % bis 94 % cis-1,4-Polyisopren-Kohlenwasserstoffketten. Diese Ketten zeigen an Rissspitzen Dehnungskristallisation und bewirken dadurch eine Selbstverstärkung. Das verleiht Schwerlast-Lkw- und Flugzeugreifen eine hervorragende Rohklebrigkeit sowie einen hohen Widerstand gegen Risswachstum.
Über Natur- und Synthesekautschuke hinweg teilt sich der weltweite Verbrauch in rund 46 % Naturkautschuk und rund 54 % Synthesekautschuk auf. Steamcracker spalten Erdölnebenprodukte in Kohlenwasserstoffströme auf, aus denen reaktive Monomergase gewonnen werden. Diese reaktiven Monomergase werden mit Styrol und Butadien zu Styrol-Butadien-Kautschuk (SBR) copolymerisiert, der zur Fertigung von Pkw-Reifen dient. Andere Kombinationen nutzen Acrylnitril zur Herstellung von NBR, Ethylen und Propylen für witterungsbeständiges EPDM sowie Chloropren für flammwidriges Polychloropren.
Wie vulkanisierter Gummi funktioniert: Schwefel-, Peroxid- und Platin-Vernetzungssysteme
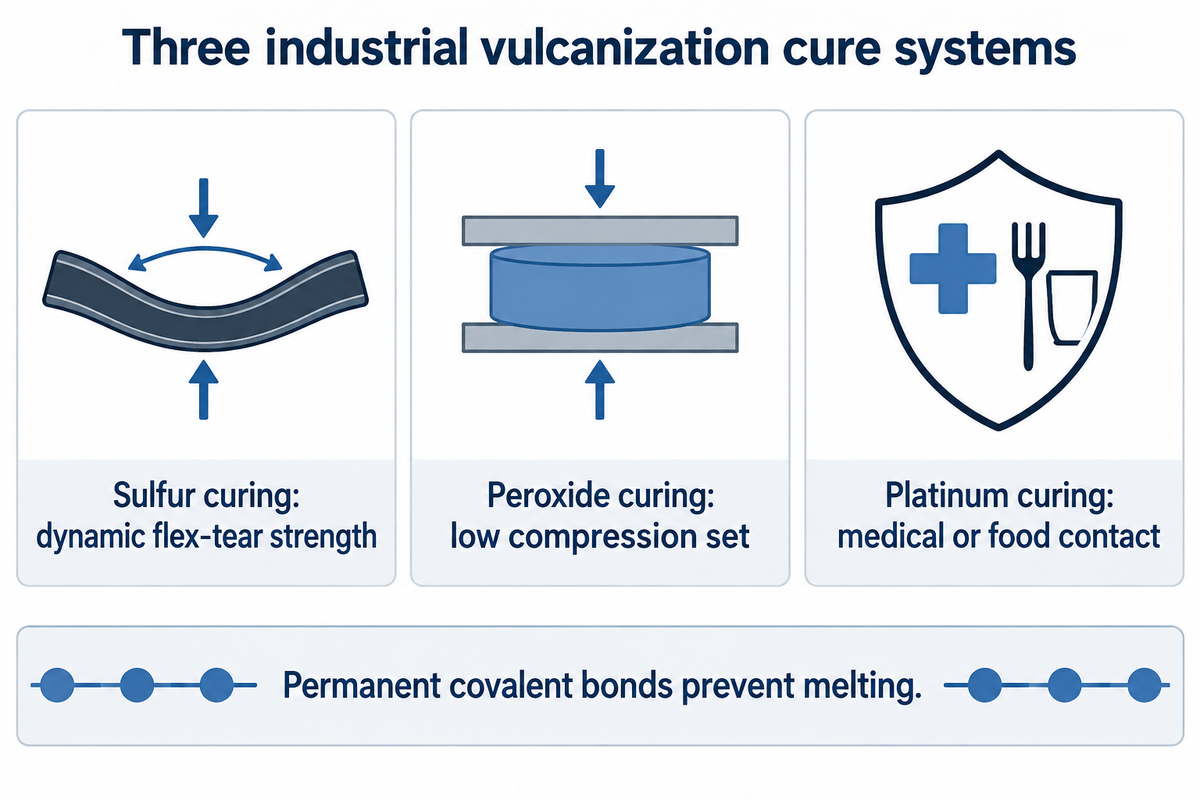
Bei der Vulkanisation wird compoundierter Rohkautschuk bei 150 °C bis 200 °C mit Schwefel, organischen Peroxiden oder Platinkatalysatoren erhitzt, um ein dreidimensionales Duroplast-Netzwerk zu bilden. Wählen Sie die Schwefelvernetzung für dynamische Biege- und Weiterreißfestigkeit. Nutzen Sie die Peroxidvernetzung oberhalb von 100 °C für einen niedrigen Druckverformungsrest. Setzen Sie die Platinvernetzung für Medizin- oder Lebensmittelkontaktanwendungen ein.
Ohne Vulkanisation ist Naturkautschuk klebrig und über die Jahreszeiten hinweg unbeständig. Im Jahr 1839 wurde entdeckt, dass das Erhitzen von Naturkautschuk mit Schwefel klebrigen Latex in einen zähen, elastischen Feststoff verwandelt, der seine Form behält.
Die Auswahl des Basispolymers macht nur die Hälfte einer Mischungsspezifikation aus. Elementarer Schwefel und organisches Peroxid verhalten sich beispielsweise in einer EPDM- oder Nitril-Dichtung mit 70 Shore A völlig unterschiedlich. Eine Polymers-Studie aus dem Jahr 2025 zur Vulkanisationskinetik von Elastomeren veranschaulicht die Anvulkanisationssicherheit (t10) und die optimale Vulkanisationszeit (t90) für eine gleichmäßige Netzwerkstruktur. Ausgewogene Dispergierhilfsmittel für Füllstoffe tragen zudem dazu bei, die dynamische Wärmeentwicklung zu senken.
| Vernetzungssystem | Vernetzungsbrücke und Bindungsenergie | Mechanische und dichttechnische Stärken | Ausschlussgrenze im Betrieb |
|---|---|---|---|
| Konventioneller / Semi-EV-Schwefel | Polysulfidische und disulfidische C–Sx–C-Brücken (~225–270 kJ/mol) | Höchste Weiterreißfestigkeit, Biegerissbeständigkeit und Eignung für Heißluft-Ofenvulkanisation | Reversion oberhalb von 90–100 °C; Druckverformungsrest kann die Leckagegrenze von 70 %–80 % erreichen; verfärbt Kupferkontakte |
| Organisches Peroxid | Direkte Kohlenstoff-Kohlenstoff-Bindung C–C (~348 kJ/mol) | Erhöht die Dauerwärmegrenze um +15 °C bis +25 °C; verbessert den Druckverformungsrest nach ASTM D395 um bis zu 38 % | 10 %–20 % geringere Heißweiterreißfestigkeit; Sauerstoff hemmt offene Heißluftvernetzung; erfordert Nachtempern im Ofen |
| Platin-Addition (Hydrosilylierung) | Ethylen-Siloxan-Brücke Si–CH2–CH2–Si (~318–355 kJ/mol; Si–O-Hauptkette ~445 kJ/mol) | Keine Peroxid-Spaltprodukte, geruchlos, vergilbungsfrei, schnelle LSR-Spritzgießvernetzung in 15–45 s | Katalysatorvergiftung durch Schwefel-, Zinn- oder Aminrückstände; auf Silikonsysteme (LSR/VMQ) beschränkt |
Quelle: Daten zur Bindungsdissoziationsenergie von Polymeren, Offenlegungen zur Peroxid-/TAIC-Vernetzung in US20240026139A1 sowie Aufzeichnungen des Mischlabors von Engelhardt.
Reproduzierbare Vernetzungsdichte beginnt im Mischsaal. Bei Engelhardt halten automatisierte Mischlinien eine Dosiergenauigkeit von ±0,3 % über Basiselastomere, Zinkoxid, Vernetzungschemikalien und verstärkende Füllstoffe hinweg ein. Pressenlinien vulkanisieren die Bauteile anschließend bei Temperaturen zwischen 150 °C und 200 °C mit Elastomermischungen aus mehr als 30 vorrätigen Familien. Jede Charge wird mit einem Vulkameter (Moving Die Rheometer) geprüft. Wird eine Untervulkanisation festgestellt, wird diese Charge nicht weiterverarbeitet.
Kann vulkanisierter Gummi beim Wiedererwärmen schmelzen?
Nein, vulkanisierter Gummi kann weder schmelzen noch wieder als flüssige Formmasse fließen, da die kovalenten Bindungen zwischen seinen Polymerketten dauerhaft sind. Wird ein vernetzter Duroplast über seine thermische Obergrenze hinaus erhitzt (120 °C bei Naturkautschuk bis 300 °C bei Spezial-Fluorelastomeren), verhärtet er, erleidet Kettenspaltung oder pyrolysiert.
Ist Gummi ein Kunststoff? Duroplastische Elastomere im Vergleich zu synthetischen TPE und TPU
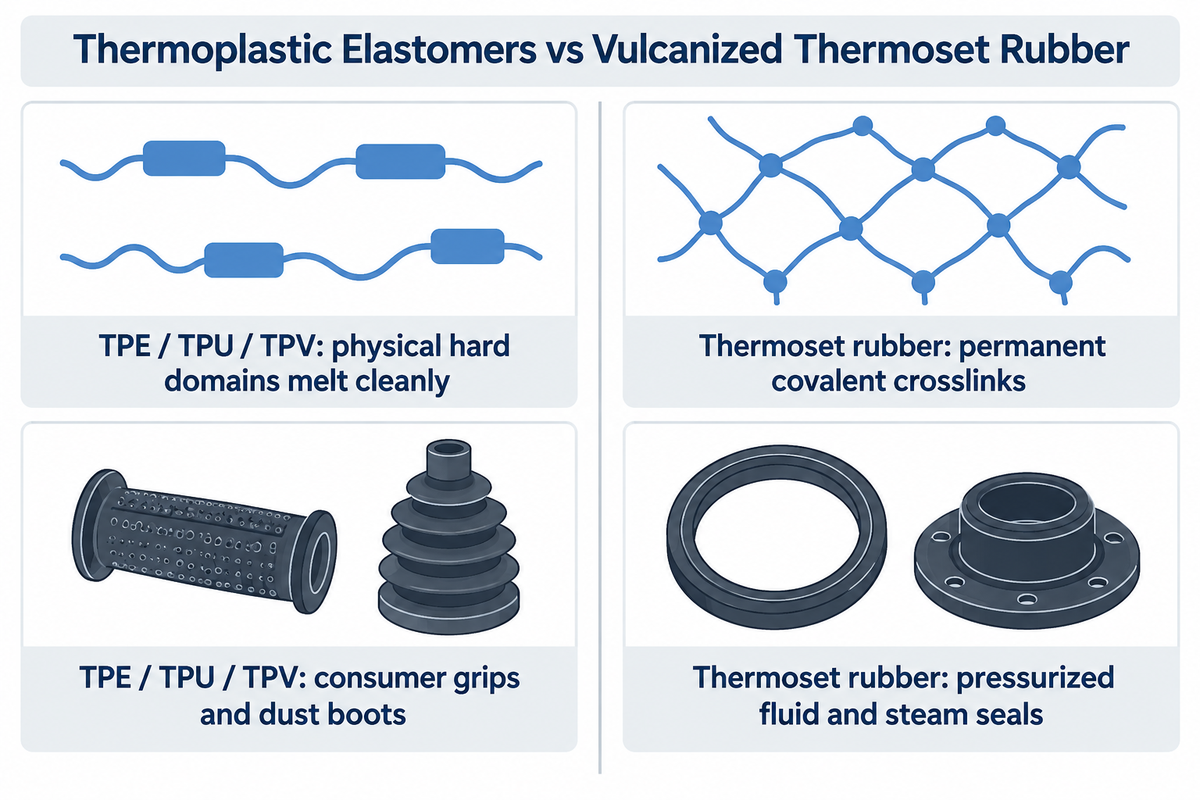
Obwohl sowohl Kunststoffe als auch Kautschuke Polymere sind, ist vulkanisierter duroplastischer Gummi kein starrer Kunststoff, da er kovalente Vernetzungen besitzt. Gummi bleibt elastisch und schmilzt nicht. Im Gegensatz zu Gummi lassen sich thermoplastische Elastomere (TPE, TPU, TPV) durch Erwärmen wiederholt erweichen und durch Abkühlen verfestigen. Ersetzen Sie thermoplastische Elastomere (TPE, TPU, TPV) durch vulkanisierten Gummi, sobald die dauerhaften Dichttemperaturen 70 °C bis 90 °C überschreiten oder Kohlenwasserstofföle die Verbindungsstelle berühren.
Konstrukteure wägen häufig ab, ob Griffe, Faltenbälge und Gehäuseflachdichtungen aus Gummi oder aus TPE-Granulat gefertigt werden sollen. TPE bestehen aus harten kristallinen Domänen und weichen kautschukartigen Segmenten. Beim Erwärmen schmelzen diese Kunststoffdomänen für Spritzzyklen von 15 bis 45 Sekunden, und beim Abkühlen fixieren sich die physikalischen Knotenpunkte ohne chemische Vulkanisation. Die Zykluszeiten liegen bei 15-45 Sekunden.
Thermoplastische Elastomere (TPE / TPU / TPV)
- Physikalisch phasengetrennte Hartdomänen schmelzen und lassen sich sauber wiederverarbeiten
- Schneller thermoplastischer Spritzzyklus von 15–45 s mit recycelbaren Angusskanälen
- Druckverformungsrest nähert sich bei 70–100 °C der Leckagegrenze von 70 %–80 %
- Optimal für Konsumgütergriffe, Staubschutzmanschetten und Zugentlastungen bei Raumtemperatur
Vulkanisierter duroplastischer Gummi (EPDM / NBR / LSR / FKM)
- Dauerhafte kovalente Vernetzungen halten die Form bis 150–230 °C stabil
- Press- oder Spritzvulkanisationszyklus von 45–240 s; Angusskanäle sind nicht umschmelzbar
- Hält 10 %–25 % Druckverformungsrest nach ASTM D395 unter mehrjähriger Schraubenlast
- Zwingend erforderlich für druckbeaufschlagte Mediendichtungen, Motorlager und Dampfflachdichtungen
Die physikalische Phasentrennung setzt eine strikte thermische Obergrenze. Nähert sich die Umgebungswärme 70 °C bis 100 °C, erweichen die Hartblöcke von TPE und TPU, sodass Flachdichtungen unter dem Schraubenanzugsmoment kriechen. Kovalent vernetzte Elastomermischungen, wie sie in den Offenlegungen zu wärmegealtertem vernetztem Gummi in EP4403603A1 geprüft wurden, bewahren ihre Härtestabilität nach 72 Stunden Alterung bei 100 °C. Neue Werkstoffe der TPV-Familie bewähren sich zudem in Spritzwasserschutzblenden. Druckbeaufschlagte Ventile in diesem breiten Anwendungsspektrum erfordern weiterhin kundenspezifische Gummiformteil-Fertigung mit duroplastischen Elastomermischungen und Polymeren.
Naturkautschuk im Vergleich zu Synthesekautschuk: 9 industrielle Elastomermischungen im Vergleich
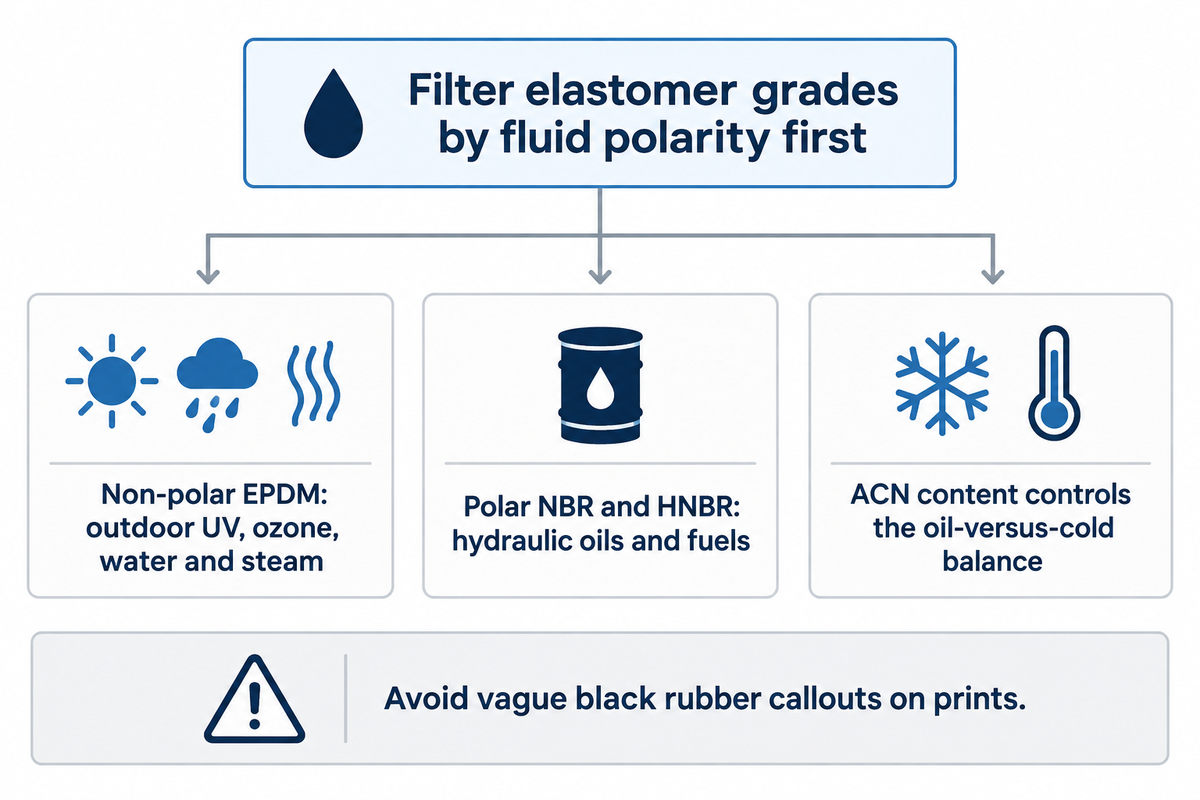
Neun kommerzielle Elastomerfamilien decken über 95 % aller industriellen Gummiprodukte ab, von hochelastischem Naturkautschuk (-55 °C bis +70 °C) bis zu FKM-Fluorelastomeren (+230 °C). Filtern Sie die Qualitäten zuerst nach der Medienpolarität: Unpolares EPDM widersteht Dampf und Glykol, quillt jedoch in Mineralöl stark auf, wo polare Werkstoffe wie NBR, HNBR oder FKM überzeugen.
Vielseitige Gummiqualitäten lassen sich sowohl für medizinische Ventile mit 10 Shore A als auch für Hydraulikabstreifer mit 90 Shore A anpassen. Ein ungenauer Vermerk wie „schwarzer Gummi“ auf einer Konstruktionszeichnung führt im Feldeinsatz unweigerlich zu Leckagen. In 70-MPa-O-Ring-Ausfallprüfungen über NBR, EPDM, FKM und VMQ bestimmen Polymerpolarität und Glasübergangstemperatur die Spaltextrusion, Rissbildung und Medienquellung.
| Kautschukfamilie (ISO 1629 / ASTM D2000) | Shore-A-Bereich | Temperaturfenster in trockener Luft | Hauptmedien und mechanische Stärken | Ausschlussbedingungen |
|---|---|---|---|---|
| Naturkautschuk (NR, AA) | 30–90 A | -55 °C bis +70 °C | Höchste Zugfestigkeit (20–30 MPa), Weiterreißfestigkeit und NVH-Schwingungsisolierung | Mineralöle, Kraftstoffe, Außen-UV/Ozon (>50 pphm) und Dauerwärme >80 °C |
| Styrol-Butadien-Kautschuk (SBR, AA/BA) | 40–90 A | -50 °C bis +100 °C | Wirtschaftliche Trockenabriebfestigkeit für Reifenlaufflächen, Pedale und Durchführungstüllen | Kohlenwasserstofföle, aromatische Lösungsmittel und ungeschütztes Außenozon |
| EPDM (BA/CA/DA) | 30–95 A | -50 °C bis +150 °C | Außen-UV/Ozon, Trinkwasser, 150 °C Dampf und Glykol-Bremsflüssigkeiten nach DOT 3/4 | Mineralöle, Diesel, Benzin und Schmierfette auf Erdölbasis (starke Volumenquellung durch Kohlenwasserstoffe) |
| Nitril / Buna-N (NBR, BF/BG/BK/CH) | 40–90 A | -40 °C bis +120 °C | Hydraulische Mineralöle, Schmierfette, aliphatische Kraftstoffe und Standard-O-Ringe | Ketone, Glykol-Bremsflüssigkeit, starkes Ozon und Dauerölwärme >110 °C |
| Hydrierter Nitrilkautschuk (HNBR, DH) | 50–90 A | -30 °C bis +150 °C | Heiße saure Motorenöle, Kältemittel R-1234yf, Aminadditive und hoher Abrieb | Aromatische Ester, polare Ketone und trockene Hitze über 160 °C |
| Polychloropren / Neopren (CR, BC/BE) | 40–90 A | -40 °C bis +110 °C | Ausgewogene Witterungsbeständigkeit, mäßige Ölspritzer, Kältemittel und selbstverlöschendes Brandverhalten | Aromatische Kraftstoffe, konzentrierte oxidierende Säuren und tiefe Kältebiegung <-40 °C |
| Silikon (VMQ & LSR, FC/FE/GE) | 10–80 A | -60 °C bis +230 °C | Breitestes Temperaturfenster, UV-/Ozon-Unempfindlichkeit, FDA-Lebensmittel- und medizinische Reinheit nach USP Class VI | Dynamischer Gleitverschleiß, Druckdampf >130 °C, konzentrierte Kraftstoffe und Silikonöle |
| Butyl & Halobutyl (IIR / CIIR / BIIR, AA/BA) | 40–80 A | -45 °C bis +120 °C | 8x–10x geringere Gasdurchlässigkeit als NR; hohe Stoßdämpfung und Pharma-Injektionsstopfen | Erdölbasierte Öle, Steinkohlenteerlösungsmittel und hochelastische dynamische Federelemente |
| Fluorelastomer (FKM, HK) | 60–90 A | -20 °C bis +230 °C | Aggressive Kohlenwasserstoffkraftstoffe, Sauergas, Mineralsäuren und 200 °C Motordichtungen | Heiße Amine, Ketone, überhitzter Dampf (außer Spezial-Peroxid-FKM) und Kälte <-25 °C |
Quelle: Bezeichnungen nach ASTM D2000 / ISO 1629 sowie Prüfdaten der Elastomermischungen von Engelhardt (-60 °C bis +230 °C, 10–95 Shore A).
Allein innerhalb des Nitrilkautschuks steuert der Acrylnitrilgehalt (ACN) das Gleichgewicht zwischen Ölbeständigkeit und Kälteflexibilität. Qualitäten mit hohem ACN-Gehalt (40 % bis 50 % ACN) begrenzen die Quellung in Kohlenwasserstoffkraftstoffen auf unter 10 %. Qualitäten mit niedrigem ACN-Gehalt (18 % bis 25 % ACN) verzichten auf einen Teil der Ölbeständigkeit, um bis -50 °C flexibel zu bleiben. Ingenieure, die Qualitäten für dieses Produktspektrum vergleichen, können die Medienverträglichkeit im interaktiven Elastomer-Werkstoffauswahl-Tool von Engelhardt prüfen. Teams, die medizinische Mikrodichtungen benötigen, können zudem das platinvernetzte LSR-Spritzgießen für gratfreie Bauteile mit 10–40 Shore A bewerten.
Mechanische und elektrische Eigenschaften von Gummi: Shore-Härte, Druckverformungsrest und ASTM D2000
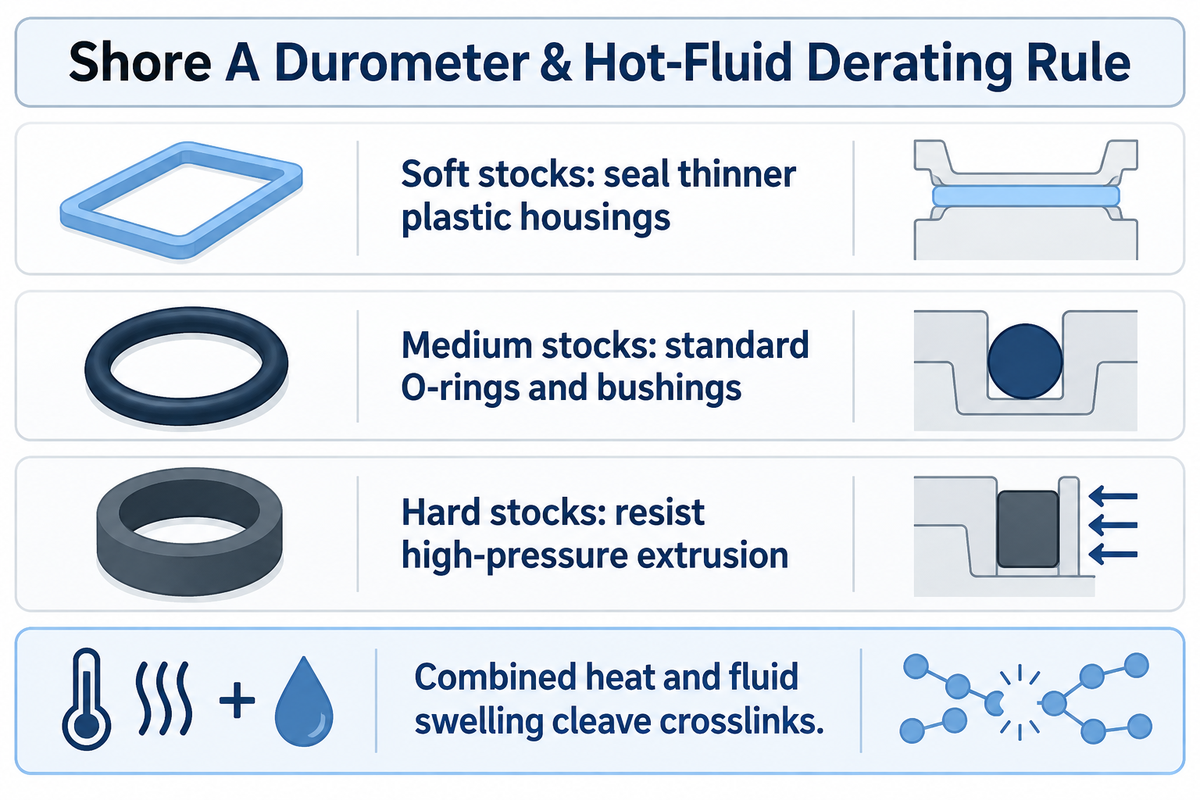
Konstruktionszeichnungen definieren die Eigenschaften von Gummi über die Shore-A-Härte (±5 A), die Zugfestigkeit, den Druckverformungsrest nach ASTM D395, die Wärmerelaxation nach DIN ISO 815 sowie Liniencodes nach ASTM D2000. Sich allein auf Temperaturtabellen für trockene Luft zu verlassen, führt zu Flanschleckagen, da heiße Öle und Kühlmittel die Dichtungsrelaxation beschleunigen.
Das Shore-A-Härteprüfgerät misst den Eindringwiderstand. Flachdichtungen bestehen aus weichen Werkstoffen mit 20 bis 40 Shore A, die zum Abdichten dünnwandiger Kunststoffgehäuse ausgelegt sind. Mittlere Qualitäten mit 50 bis 70 Shore A eignen sich für Standard-O-Ringe und Buchsen, während Mischungen mit 80 bis 95 Shore A einer Spaltextrusion oberhalb von 10 MPa Hydraulikdruck widerstehen. Die Werkstoffe mit 80 bis 95 Shore A werden für Dichtungen eingesetzt, die einer Extrusion durch Hydraulikdrücke von mehr als 10 MPa standhalten müssen.
Eine Zugfestigkeit von 15 bis 25 MPa allein garantiert noch keine Dichtheit. Schrauben verpressen einen statischen O-Ring in seiner gefrästen Nut typischerweise um 20 %. Erreicht der Druckverformungsrest nach ASTM D395 bei Betriebstemperatur 70 % bis 80 %, fällt die Kontaktspannung auf null ab, und beim Kaltstart tritt Flüssigkeit aus.
Die Abminderungsregel für trockene Luft gegenüber heißen Medien verhindert eine vorzeitige Relaxation. Reduzieren Sie die Dauergebrauchstemperaturen für trockene Luft stets um 25 °C bis 50 °C, wenn Elastomere dauerhaft in Ölen, Dampf oder aminhaltigen Motorkühlmitteln getaucht betrieben werden. Offenlegungen zur Wärmealterung vernetzter Kautschuke und 70-MPa-Degradationsstudien an Elastomerdichtungen belegen, dass die Kombination aus Hitze und Medienquellung Vernetzungsbrücken deutlich schneller spaltet als trockene Ofenluft.
| Betriebsszenario | Flüssigkeits- / Medienpolarität | Abgeminderte Temperaturgrenze in Flüssigkeit | Empfohlene Qualität und Vernetzung | Ziel-Liniencode nach ASTM D2000 |
|---|---|---|---|---|
| Schwingungsisolierlager für Schwermaschinen | Trockene Umgebungsluft (vor Öl geschützt) | +70 °C dauerhaft | 55A NR, Semi-EV-Schwefelvernetzung | M2AA517 A13 B13 F17 |
| Flachdichtung für Solar- / Telekommunikations-Außengehäuse | UV, 100 pphm Ozon, Regen | +125 °C trocken / +100 °C nass | 60A EPDM, Peroxidvernetzung | M3CA610 A25 B35 C32 |
| Trinkwarmwasser- und Dampfventildichtung | Polares Wasser / 130 °C Dampf | +130 °C dauerhaft nass | 70A EPDM, Peroxidvernetzung (NSF 61) | M3DA710 A26 B36 EA14 |
| Mineralöl-O-Ring für Hydraulikzylinder | Unpolares Öl nach ISO VG 46 | +100 °C in heißem Öl | Hoch-ACN 70A NBR (40 % ACN), Peroxidvernetzung | M2BG714 B14 EA14 EF11 EO34 |
| Kfz-Steuertrieb- / Kältemitteldichtung | Saures Öl + Aminadditive + R-1234yf | +135 °C in heißem Öl | 75A HNBR, Peroxidvernetzung | M2DH715 A26 B36 EO86 |
| HLK-Kältemittel- und Außenmanschette | Mäßige Fettspritzer + Witterung | +90 °C Ölspritzer | 60A Neopren (CR), Metalloxidvernetzung | M2BC614 A14 B14 C12 EO14 |
| Medizinisches Rückschlagventil und Lebensmitteldosiermembran | Wässrige Lebensmittel / CIP-Reinigungsmittel | +180 °C trocken / +110 °C nass | 50A LSR, Platin-Additionsvernetzung | M2GE506 A19 B37 EA14 |
| Pneumatische Druckgasspeicherblase | Druckbeaufschlagtes trockenes N2- / CO2-Gas | +105 °C Trockengas | 60A Chlorbutyl (CIIR), Harz-/Schwefelvernetzung | M2BA610 A14 B13 |
| Turbolader- und Biodiesel-Kraftstoffverteilerdichtung | Aromatischer Kraftstoff, B20-Biodiesel, Blow-by-Gas | +190 °C in heißen Kohlenwasserstoffen | 75A FKM, Peroxid-/TAIC-Vernetzung | M2HK710 A1-10 B38 EF31 EO78 |
Quelle: Typ-/Klassentabellen nach ASTM D2000 sowie Medien-Abminderungssynthese aus Wärmerelaxationsprüfungen nach ASTM D395 und DIN ISO 815.
📐 Durchgerechnetes Beispiel zu Dichtungsverpressung und ASTM D2000
Betrachten Sie einen NBR-O-Ring mit 3,53 mm Schnurstärke (ASTM D2000 M2BG714 B14 EA14 EF11), der in einer 2,82 mm tiefen statischen Planflanschnut sitzt. Die Anfangsverpressung beträgt (3,53 – 2,82) / 3.53 = 0.71 / 3.53 = 20 %, wodurch der Nutfüllgrad sicher unterhalb der Grenze von 85 % des Nutvolumens bleibt. Verursacht eine Ölalterung bei 100 °C einen Druckverformungsrest nach ASTM D395 von 20 %, beträgt die verbleibende elastische Rückstellung 0,71 mm × (1 – 0,20) = 0,57 mm an aktiver Dichtüberdeckung.
Warum verwandelt Industrieruß Gummi von einem elektrischen Isolator in eine leitfähige Abschirmung?
Elastomermischungen aus ungefülltem oder mineralisch gefülltem EPDM und Silikonen sind Isolatoren mit einem spezifischen Durchgangswiderstand im Bereich von 1013 bis 1015 ohm-cm und einer Durchschlagsfestigkeit von 18 bis 25 kV/mm. Durch eine perkolierende Struktur aus leitfähigem Industrieruß in einem Anteil von 20 bis 40 phr bildet sich ein Elektronentunnel-Netzwerk, das zu einem spezifischen Widerstand von 10 bis 104 ohm-cm führt und das Elastomer für ESD-Manschetten und EMI-Flachdichtungen geeignet macht.
Wie Gummiformteile gefertigt werden: Formpressen, Transferpressen, Spritzgießen und Extrusion
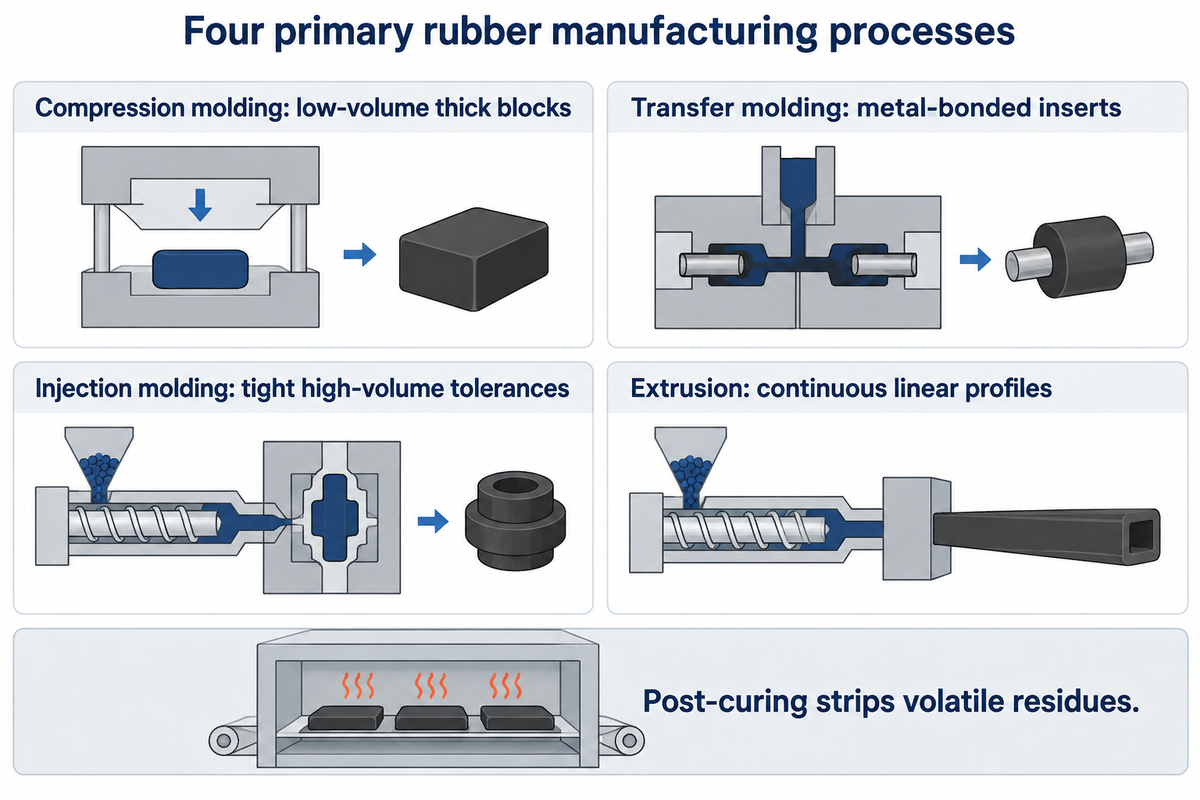
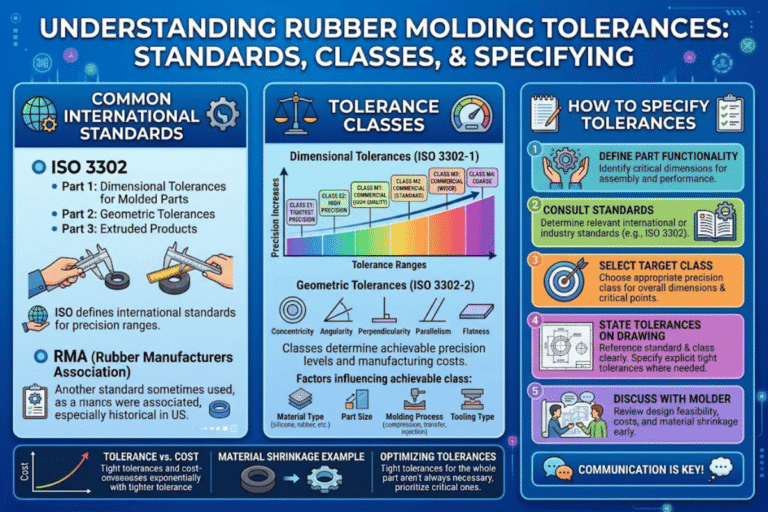
Werke fertigen kundenspezifische Gummiteile über vier Hauptverfahren. Das Formpressen eignet sich für dickwandige Blöcke in Kleinserien, das Transferpressen schützt haftvermittelte Metalleinlegeteile, das Spritzgießen hält engste Toleranzen in der Großserie ein, und die Extrusion formt endlose lineare Profile. Bauteilgewicht, Geometrie des Einlegeteils, Toleranzklasse nach ISO 3302-1 und Jahresbedarf bestimmen die Einstandskosten pro Stück.
Jedes langlebige Formteillos beginnt vorgelagert in Banbury-Innenmischern oder Dispersionsknetern. Rohkautschukballen werden mit verstärkenden Füllstoffen und Vernetzungschemikalien vermischt, bevor sie über Zweiwalzenstühle zu Fellen ausgewalzt werden. Qualitätslabore führen anschließend an jeder Mischcharge eine Vulkameterprüfung (MDR) durch. Modelle in begutachteten MDR-Studien zum Vulkanisationsprozess und 175-°C-Vernetzungsstudien an Elastomeren bestätigen die Anvulkanisationssicherheit und das Erreichen der t90-Vulkanisation vor der Pressenfreigabe.
| Fertigungsverfahren | Maßtoleranzklasse nach ISO 3302-1 | Typischer Vulkanisationszyklus | Wirtschaftliches Jahresvolumen | Ideale Bauteilgeometrie |
|---|---|---|---|---|
| Formpressen (Compression Molding) | Klasse M3 (allgemein) / M2 | 120–360 s (bis zu 15 min bei dicken Blöcken) | 500–10.000 pcs/yr | Dickwandige NVH-Lager, große Flachdichtungen und weiche Bauteile <35 Shore A |
| Transferpressen (Transfer Molding) | Klasse M2 (Präzision) | 90–210 s | 5.000–50.000 pcs/yr | Gummi-Metall-Verbundlager, Messing-/Stahleinlegeteile, Manschetten mit mehreren Hinterschnitten |
| Gummi- und LSR-Spritzgießen | Klasse M1 / M2 (engste Toleranz) | 15–90 s | 25.000–500.000+ pcs/yr | Gratfreie LSR-Ventile, dünnwandige Dichtungen, Kfz-Steckverbinder aus Vielfach-Formwerkzeugen |
| Kontinuierliche Extrusion | Klasse E1 / E2 | Kontinuierlich über Mikrowelle / Salzbad / Autoklav | 500–50.000+ meters/yr | Türdichtprofile, Schläuche, Verglasungsprofile und gestoßene O-Ring-Rundschnüre |
Quelle: Maßtoleranzklassen nach ISO 3302-1 und industrielle Richtwerte für Pressen-Vulkanisationszyklen.
Bei Lagern mit Metalleinlegeteilen spannen Transfer- und Spritzgieß-Formwerkzeuge die Stahl- oder Messingteile ein, bevor die Elastomermischung in das Formnest einströmt. Strahlgerautes Metall erhält Grundierungs- und Deckschicht-Haftvermittler, deren Verbundhaftung nach den Weiterreißnormen gemäß ASTM D429 geprüft wird. Nach dem kryogenen Entgraten mit flüssigem Stickstoff durchlaufen FKM- und peroxidsilikonbasierte Bauteile ein sekundäres Nachtempern im Ofen (4 Stunden bei 200 °C). Das Nachtempern stabilisiert die Gummiformtoleranzen nach ISO 3302-1 und treibt flüchtige Rückstände aus.
Reifenmischungen, Automobildichtungen und Ausfallmechanismen bei Gummiformteilen
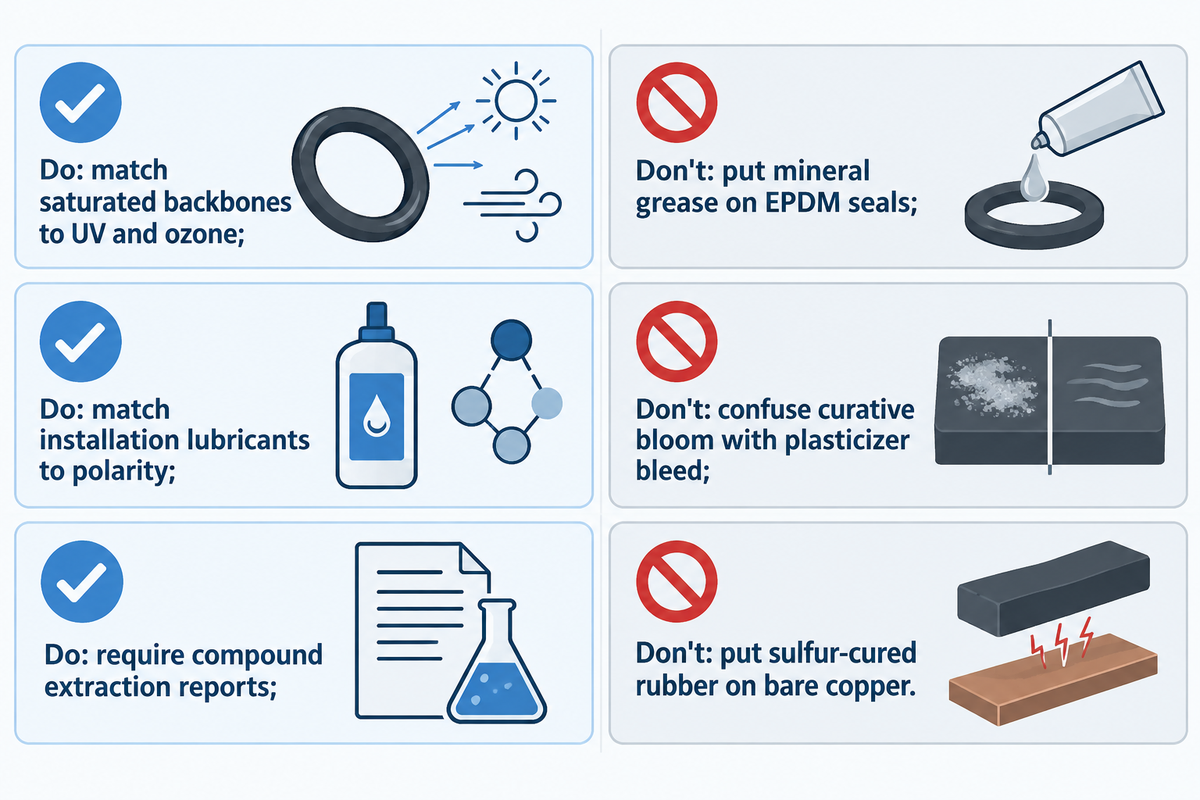
Rund 70 % der weltweiten Kautschukproduktion fließen in globale Reifenwerke mit mehrteiligen Mischungsaufbauten für Lauffläche, Seitenwand und Halobutyl-Innenseele. Automobil- und Industriedichtungen außerhalb des Reifensektors sind auf Medienbeständigkeit und niedrigen Druckverformungsrest ausgelegt, wobei Feldausfälle durch Ozonrissbildung, Kohlenwasserstoffquellung, Oberflächenausblühungen und fehlende Extraktionsprüfungen verursacht werden.
Innerhalb enger Formteiltoleranzen und Nachbehandlungsprozesse kann eine falsche Mischungsauswahl zum raschen Bauteilausfall führen. Ein Radialreifen, im britischen Englisch und in ISO-Normen als „tyre“ bezeichnet, nutzt mehrere Elastomermischungen. Dieser Reifen enthält drei unterschiedliche Elastomere. Pkw-Laufflächen verwenden mit Kieselsäure-Silan gefülltes Lösungs-SBR für Nasshaftung, Schwerlast-Lkw-Seitenwände nutzen natürliches Polyisopren für Biegeermüdungsfestigkeit, und die Innenseele hält die Druckluft zurück.
Dichtungen im Motorraum, Durchführungstüllen, Buchsen und Lebensmittelmembranen versagen durch chemischen Angriff statt durch Laufflächenabrieb. Wird eine Manschette aus NBR oder Naturkautschuk im Außeneinsatz um 10 % bis 20 % gedehnt, greift Umgebungs-Ozon (>50 pphm) die Doppelbindungen an und erzeugt Risse quer zur Zugrichtung. EPDM-O-Ringe im Kühlmittelkontakt quellen auf, wenn sie bei der Montage mit mineralischem Werkstattfett geschmiert werden.
Richtig
- Spezifizieren Sie gesättigtes EPDM, Silikon oder CR für gedehnte Außenmanschetten unter UV- und Ozonbelastung
- Stimmen Sie Montageschmierstoffe auf die Polarität der Hauptkette ab (Silikonfett auf EPDM; Mineralöl auf NBR/FKM)
- Fordern Sie mischungsspezifische Extraktionsberichte nach FDA 21 CFR 177.2600 für wiederholten Lebensmittelkontakt an
- Prüfen Sie PPAP-Level-3-Dokumentationen und Prozessfähigkeitsdaten mit Cpk >= 1.33 für kritische Kfz-Dichtmaße
Falsch
- Montieren Sie EPDM-Brems- oder Wasserdichtungen niemals mit Vaseline oder mineralölbasiertem Werkstattfett
- Verwechseln Sie trockenes, reifartiges Ausblühen von Vernetzungsmitteln (optisch) nicht mit öligem Weichmacher-Ausschwitzen (verursacht Schrumpfung)
- Akzeptieren Sie kein allgemeines ISO-9001-Werkszertifikat als Nachweis für die Lebensmittelkonformität einer Elastomermischung
- Spezifizieren Sie schwefelvernetzten Gummi nicht im direkten Kontakt mit blanken Kupfer-Leiterbahnen auf PCB oder Silberkontakten
„Gummiartikel, die für den wiederholten Kontakt mit wässrigen Lebensmitteln bestimmt sind, dürfen während der ersten 7 Stunden unter Rückfluss insgesamt höchstens 20 Milligramm extrahierbare Stoffe pro Quadratzoll und während der darauffolgenden 2 Stunden höchstens 1 Milligramm pro Quadratzoll abgeben.”
U.S. Food and Drug Administration, eCFR 21 CFR § 177.2600 (Gummiartikel für den wiederholten Gebrauch)
Bei einem Lieferantenaudit muss strikt zwischen Extraktionsvorschriften für die Elastomermischung und Qualitätszertifizierungen des Werks unterschieden werden. Gemäß den Extraktionsgrenzwerten für Lebensmittelkontakt-Gummi nach 21 CFR 177.2600 unterliegen Dichtungen für fetthaltige Lebensmittel zusätzlich Grenzwerten bei der n-Hexan-Rückflussextraktion (175 mg/in² über 7 Stunden; 4 mg/in² über die nächsten 2 Stunden) sowie einer Obergrenze von 50 wt% für Industrieruß. Die werksseitige Zertifizierung nach IATF 16949:2016 regelt die statistische Prozesslenkung und Chargenrückverfolgbarkeit für IATF-16949-Automobil-Gummiteile sowie kundenspezifisch geformte Gummiflachdichtungen und Dichtungen.
Warum werden Gummigriffe und gealterte Naturkautschukteile mit der Zeit klebrig?
Zwei unterschiedliche Mechanismen können zu klebrigen Oberflächen führen. Der eine tritt auf, wenn bestimmte Elastomere über die Zeit abbauen. Bei gealtertem Naturkautschuk werden polysulfidische Vernetzungsbrücken durch Hitze oder UV-Strahlung gespalten, und Polyisoprenketten oxidieren zu einem klebrigen Oligomer mit niedrigem Molekulargewicht. Bei manchen Soft-Touch-Konsumgütergriffen zersetzen sich esterbasierte Polyurethanbeschichtungen und unverträgliche Weichmacher und schwitzen einen schmierigen Film aus.
Kosten für kundenspezifische Gummi-Formwerkzeuge, MOQ, Lieferkettenregeln und Beschaffung nach IATF 16949
Kalkulieren Sie 2 bis 3 Wochen für 10 bis 50 Validierungsmuster, Mindestbestellmengen (MOQs) von 1.000 bis 2.000 Stück sowie strengere Prüfungen zur EUDR-Rückverfolgbarkeit und zu PFAS im Jahr 2026 ein. Zudem gelten verschärfte EUDR-Anforderungen ab 2026 sowie PFAS-Beschränkungen.
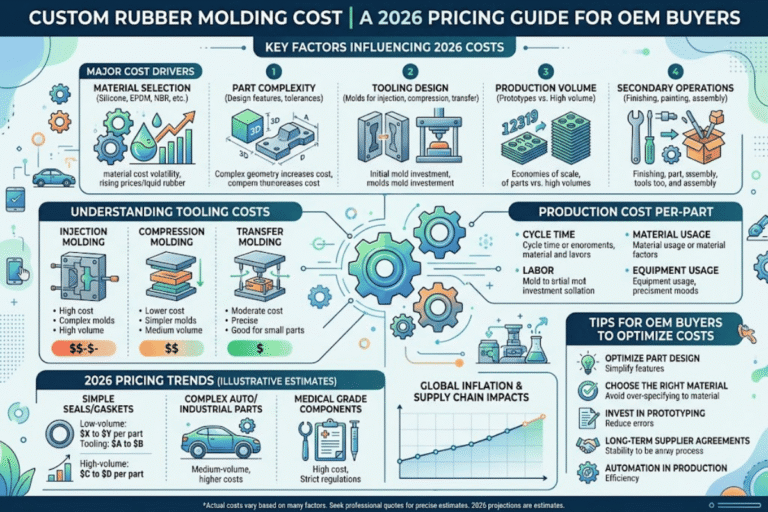
Sobald die Anforderungen an die Lebensmittelextraktion oder nach IATF 16949 festgelegt sind, bestimmt die Auswahl der Rohmischung die Materialkostenbasis. Bezogen auf Standard-SBR oder -EPDM mit dem Faktor 1.0x pro Kilogramm liegt Naturkautschuk bei 1.1x bis 1.4x, während NBR und Polychloropren bei 1.3x bis 2.0x liegen. Fester VMQ-Silikonkautschuk liegt bei 2.5x bis 4.0x, platinvernetztes LSR und HNBR liegen bei 4.5x bis 8.0x, und FKM erreicht 8.0x bis 15.0x+. Exakte Formstahl- und Stückpreise werden auf Basis der 3D-CAD-Geometrie und der Mischungsspezifikation angeboten.
Ingenieurteams in den kundenspezifischen Formprogrammen von Engelhardt fertigen Prototypen-Validierungslose von 10-50 Stück in 2-3 Wochen (Luftfracht), um Nutpassung und Shore-Härte zu verifizieren. Die Mindestbestellmengen (MOQs) für ab Lager verfügbare Standardelastomere betragen 1.000 Stück, während für kundenspezifische Rezepturen ein MOQ von 2.000 Stück gilt. Gestützt auf 500 Formwerkzeugsätze/Jahr aus dem hauseigenen CNC-Werkzeugbau und 3.000 Tonnen/Jahr an geformten Gummiteilen schützt diese Fertigungsstruktur OEMs vor Zoll- und Transportunterbrechungen auf einzelnen Lieferkorridoren.
📐 Durchgerechnetes Beispiel zu Werkzeugamortisation und Verfahrenswechsel
Branchenrichtwerte für Formwerkzeuge reichen von $500 bis $2.500 für Extrusionsmatrizen, von $2.000 bis $15.000 für Formpresswerkzeuge und von $10.000 bis $50.000+ für Vielfach-Spritzgießwerkzeuge (bauteilspezifische Stückpreise werden nach 3D-Zeichnung kalkuliert). Bei einem Jahresbedarf von 25.000 Gummidichtungen verursacht ein Formpresswerkzeug für $2.500 im 1. Jahr eine Werkzeugumlage von $2.500 ÷ 25.000 = $0,10/pc bei manuellen Zyklen von 180 Sekunden. Der Wechsel auf ein automatisiertes Spritzgießwerkzeug für $10.000 ergibt im 1. Jahr eine Umlage von $10.000 ÷ 25.000 = $0,40/pc ($0,10/pc über 100.000 Stück in 4 Jahren) und verkürzt gleichzeitig die Vulkanisationszeit um 75 % auf 45 Sekunden.
Für die Beschaffungsplanung 2026-2027 sind drei regulatorische Neuerungen maßgeblich. Erstens verlangt der von der Europäischen Kommission festgelegte Zeitplan zur EUDR-Umsetzung für Naturkautschukimporte in die EU ab dem 30. Dezember 2026 (bzw. 30. Juni 2027 für Kleinst- und Kleinunternehmen) parzellenscharfe Geodaten zum Nachweis der Entwaldungsfreiheit. Zweitens fördern sowohl die EU- als auch die US-amerikanischen PFAS-Regulierungen den Einsatz von HNBR und platinvernetztem LSR anstelle von Fluorpolymer-FKM. Drittens werden Kaltkanal-LSR-Formwerkzeuge und Gummimehl-Recycling in Nachhaltigkeitsaudits bevorzugt. Diese Audits bewerten zudem die Reduzierung von vulkanisiertem Ausschuss in der Serienfertigung positiv. Einkäufer können Abwägungen zwischen Formwerkzeug und Losgröße im Kostenrechner für kundenspezifische Gummiteile von Engelhardt prüfen.
Kernaussage
Stimmen Sie zuerst die Polymerpolarität auf das flüssige Medium ab und reduzieren Sie die Temperaturgrenzen für trockene Luft in heißen Flüssigkeiten um 25–50 °C. Legen Sie die Vernetzungschemie und die Suffix-Prüfungen nach ASTM D2000 verbindlich auf Ihrer Zeichnung fest, bevor der Werkzeugstahl gefräst wird.
Häufig gestellte Fragen
F: Was ist Synthesekautschuk, und löst er Naturlatexallergien aus?
Synthesekautschuk ist ein künstliches Elastomer aus petrochemischen oder Siloxan-Monomeren, das keinerlei natürliche Hevea-Proteine enthält, welche Typ-I-Latexallergien verursachen.
Polymerqualitäten wie NBR, EPDM, Polychloropren, Butyl, VMQ/LSR und FKM schließen das Risiko einer Sensibilisierung durch Pflanzenproteine vollständig aus. Spezifizieren Sie für tragbare oder hautberührende Medizinprodukte platinvernetztes LSR oder beschleunigerfreie Elastomermischungen. Dieser Schritt vermeidet das Risiko einer Typ-IV-Kontaktdermatitis durch Schwefelbeschleuniger.
F: Produzieren die USA im Inland eigenen Kautschuk?
Ja bei petrochemischem Synthesekautschuk, jedoch gibt es in den U.S. aufgrund des erforderlichen frostfreien Äquatorialklimas keine kommerziellen Hevea-Gummibaumplantagen.
Chemiekomplexe entlang der Golfküste von Texas und Louisiana fertigen große Mengen an SBR-, Polybutadien-, EPDM-, Nitril- und Halobutyl-Elastomeren. Die inländische Naturkautschukgewinnung beschränkt sich auf Pilotfarmen mit der Trockenpflanze Guayule in Arizona. Daher sind Reifenhersteller und technische Gummiverarbeiter in den U.S. auf Naturkautschukimporte aus Südostasien angewiesen.
F: Wird uns bei wachsendem weltweitem Reifenbedarf der Naturkautschuk ausgehen?
Naturkautschuk ist eine nachwachsende Baumkultur und kein endlicher Bodenschatz, doch das Angebot an konformer Tonnage verknappt sich, sobald Neuanpflanzungen bei Kleinbauern stocken oder Blattkrankheiten auftreten.
Neu gepflanzte Hevea-Bäume benötigen 6 bis 7 Jahre bis zur Zapfreife der Rinde. Mit dem Inkrafttreten der Geodaten-Vorgaben der EU-Entwaldungsverordnung (EUDR) im letzten Quartal 2026 verlagern Unternehmen ihre Bezüge weg von risikobehafteten Lieferketten. Die Fertigung mit freigegebenen Zwei-Werk-Qualitäten aus synthetischem SBR, EPDM oder HNBR hilft, Versorgungsengpässe in einer einzelnen Region zu vermeiden.
F: Nimmt massiver vulkanisierter Gummi in getauchten Sanitärdichtungen Wasser auf?
Nein, geschlossen vernetzte, peroxidvernetzte EPDM- und Butyldichtungen weisen Wasser ab.
Unpolare Kohlenwasserstoff-Hauptketten blockieren die Feuchtigkeitsaufnahme, während offenzelliger Moosgummi Wasser mechanisch aufsaugt und Ester-Polyurethane oberhalb von 60 °C hydrolysieren.
F: Wie entschlüsselt man einen ASTM-D2000-Liniencode wie M2BG714 B14 EA14 EF11?
Entschlüsseln Sie jedes Zeichen von links nach rechts: M legt metrische Einheiten (MPa und °C) fest, 2 wählt Suffix-Prüfungen nach Grade 2, B steht für 100 °C Wärmealterung, und G begrenzt die Ölquellung in IRM 903 auf 40 %.
Als Nächstes gibt 7 eine Shore-Härte von 70 ± 5 Shore A vor und 14 verlangt mindestens 14 MPa Zugfestigkeit, was auf eine 70A-NBR-Nitrilqualität hinweist. Das Suffix B14 begrenzt nach 22 Stunden bei 100 °C den Druckverformungsrest. Die Codes EA14 und EF11 regeln bei 100 °C Wasserlagerung sowie in Reference Fuel A die zulässigen Quellgrenzen.
F: Welche 5 Industrieprodukte bestehen aus Gummi und welche Qualität passt jeweils?
Fünf zentrale Gummiprodukte sind Lkw-Reifen (NR/SBR), Hydraulik-O-Ringe (NBR/FKM), Flachdichtungen für Außengehäuse (EPDM), medizinische Rückschlagventile (Platin-LSR) und Motorlager (NR/HNBR).
Bei allen Bauteilen ist die Polymerchemie exakt auf die jeweilige Hauptbeanspruchung abgestimmt, etwa Weiterreißermüdung, Kohlenwasserstofföle, UV-/Ozonstrahlung, Biokompatibilität oder dynamische Scherung.
F: Wie unterscheidet sich die Konformität nach FDA 21 CFR 177.2600 von einer Zertifizierung nach IATF 16949?
FDA 21 CFR 177.2600 ist eine mischungsbezogene Lebensmittelkontakt-Vorschrift, die durch Laborprüfungen zur Wasser- und n-Hexan-Extraktion nachgewiesen wird, während IATF 16949:2016 ein auditiertes Qualitätsmanagementsystem für das Werk darstellt.
Die FDA stellt niemals Werkszertifikate für Gummiformteilehersteller aus; Einkäufer müssen Positivlisten der Rezepturbestandteile sowie Chargen-Extraktionsberichte für die exakt vulkanisierte Mischung prüfen. Ein Werkszertifikat nach IATF 16949 bestätigt statistische Prozesslenkung, Fehlervermeidung mittels FMEA, Prüfmittelfähigkeit (Gage R&R) sowie die Einhaltung von PPAP Level 3 in automobilen Fertigungslinien.
Spezifizieren Sie das richtige Elastomer und Formverfahren vor dem Fräsen des Werkzeugstahls
Senden Sie Ihre 3D-CAD-Datei, die Betriebstemperatur, das Kontaktmedium und das geplante Jahresvolumen an die Mischungs- und Werkzeugingenieure von Engelhardt. Wir formulieren über 30 vorrätige Gummi- und LSR-Qualitäten nach IATF 16949 und ISO 9001 in unseren Werken in China und Thailand und liefern 10–50 pcs Validierungsprototypen in 2–3 Wochen.
Kundenspezifische Mischungs- und Werkzeugprüfung anfordern →Über diesen technischen Elastomer-Leitfaden
Wir haben in diesem Bericht Tabellen zur Vulkanisationsvernetzung, Auslegungsregeln nach ASTM D2000 sowie Abminderungsgrenzwerte für flüssige Medien auf Grundlage begutachteter Studien zur Elastomerdegradation und der Extraktionsnormen nach 21 CFR 177.2600 zusammengestellt. Die Angaben zu MOQ, Dosiertoleranzen und Lieferzeiten spiegeln die Misch- und Fertigungskapazitäten unserer Gummiformwerke in Zhongshan und Thailand wider. Bauteilspezifische Formwerkzeugpreise und Vulkanisationszyklen hängen von der 3D-Bauteilgeometrie und dem Kontaktmedium ab. Dieser Bericht wurde vom technischen Team der Guangdong Engelhardt Meitu Rubber & Plastic Technology Co., Ltd. geprüft.
Literatur und Quellen
- Vernetzungsstruktur, Shore-A-Härte und thermo-oxidative Alterung in EPDM-Elastomeren (2026) Scientific Reports / NIH PubMed Central
- ISO 1629:2025 Kautschuk und Latices, Nomenklatur (5. Ausgabe) International Organization for Standardization (iTeh Standards Catalog)
- Naturkautschuk: Chemie von cis-1,4-Polyisopren, Gewinnung von Hevea-Latex und Dehnungskristallisation Wikipedia Foundation Reference
- Vulkanisationskinetik (t10/t90), Füllstoffdispersion und dynamischer Verlustfaktor in Elastomermischungen (2025) Polymers / NIH PubMed Central
- US20240026139A1: Vernetzbare Fluorelastomer-Zusammensetzung und Formartikel mit niedrigem Druckverformungsrest United States Patent Application Publication
- EP4403603A1: Vernetzte Kautschukzusammensetzung und Härtebeständigkeit nach Wärmealterung bei 100 °C European Patent Office Publication
- Hochdruck-O-Ring-Ausfallmechanismen, Glasübergang und Druckverformungsrest bei NBR, EPDM, FKM und VMQ (2025) Polymers / NIH PubMed Central
- Thermische Pressvulkanisation bei 175 °C und mechanische Rückstellfähigkeit vernetzter Elastomere NIH PubMed Central
- 21 CFR § 177.2600, Gummiartikel für den wiederholten Gebrauch U.S. National Archives Electronic Code of Federal Regulations (eCFR)
- 21 CFR § 177.2600 Extraktionsgrenzwerte unter Rückfluss in destilliertem Wasser und n-Hexan Cornell Law School Legal Information Institute
- Anwendungszeitplan der EU-Entwaldungsverordnung (EUDR) für Naturkautschuk-Lieferketten European Commission Environment Directorate