Contacter Engelhardt

Mis à jour en octobre 2026 · Équipe technique de Guangdong Engelhardt-Meitu Rubber & Plastic Technology Co., Ltd.
Le caoutchouc est un polymère amorphe légèrement réticulé, également qualifié d’élastomère selon les normes ISO 1629 et ASTM D1418. Ses chaînes moléculaires pelotonnées s’allongent jusqu’à 534 % sous charge de traction et reprennent leur forme initiale. Les producteurs récoltent le latex de caoutchouc naturel sur les arbres tropicaux Hevea, ou polymérisent le caoutchouc synthétique à partir de sous-produits pétroliers. L’adéquation entre la chimie du polymère, le système de vulcanisation et la dureté Shore A prévient le gonflement dans l’huile et les fuites prématurées des joints d’étanchéité.
Réponse rapide : Le caoutchouc est un élastomère résilient fonctionnant au-dessus de sa température de transition vitreuse négative (-50 °C à -125 °C). Le latex naturel d’Hevea excelle en résistance au déchirement et à la fatigue, tandis que les nuances synthétiques (EPDM, NBR, FKM, silicone) résistent aux huiles, à l’ozone et à des températures atteignant 230 °C.
Spécifications clés
| Classe chimique (ISO 1629 / ASTM D1418) | Élastomère amorphe légèrement réticulé (cis-1,4-polyisoprène naturel ou polymères pétrochimiques/siloxanes synthétiques) |
| Plage de transition vitreuse (Tg) | -125 °C (silicone VMQ) à -20 °C (fluoroélastomère FKM standard) |
| Plage commerciale de dureté Shore | 10 à 95 Shore A (tolérance standard de moulage ±5 Shore A) |
| Plage de service continu dans l’air sec | -60 °C à +230 °C sur plus de 30 familles de mélanges élastomères en stock (abaisser de 25–50 °C dans les fluides chauds) |
| Fenêtre de vulcanisation sous presse | 150 °C à 200 °C par vulcanisation au soufre, au peroxyde organique ou par addition au platine |
| Repères types de production OEM | 10–50 pcs de prototypes en 2–3 semaines ; MOQs de série de 1 000–2 000 pcs |
Qu’est-ce que le caoutchouc ? Chaînes polymères, transition vitreuse et rappel élastique des élastomères
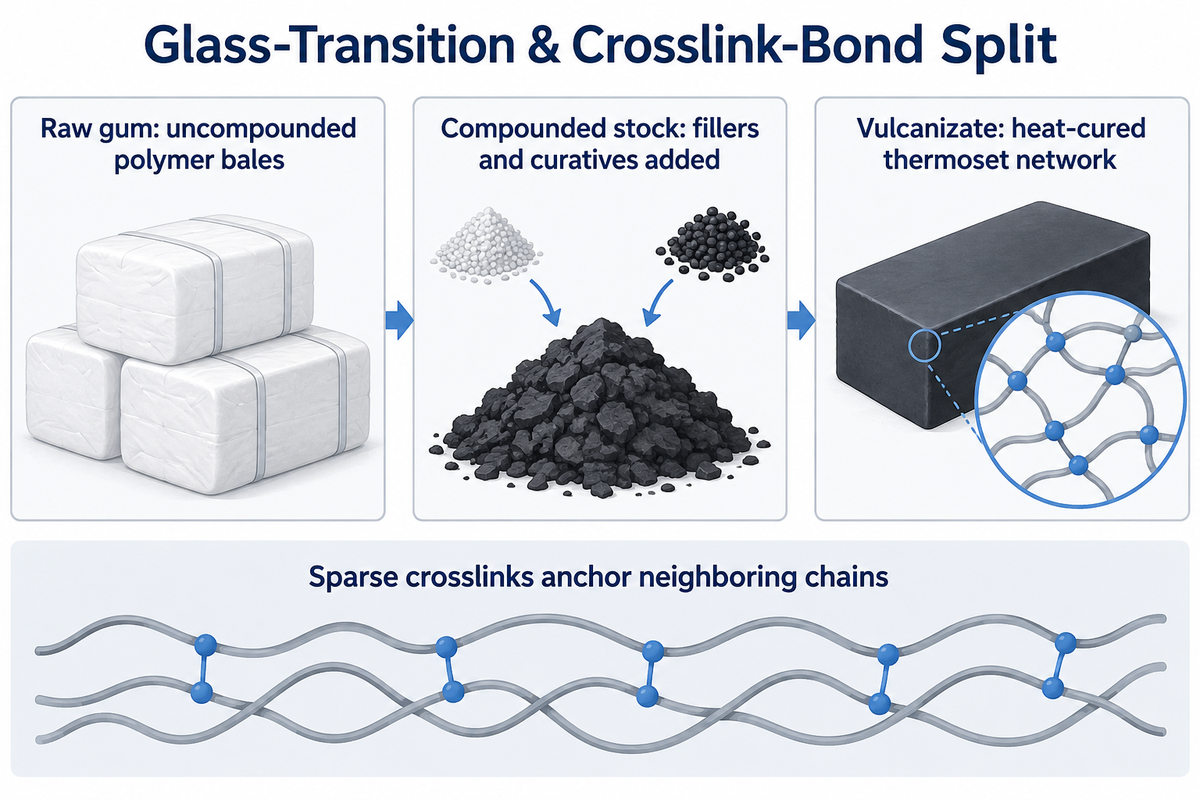
Le caoutchouc est une substance macromoléculaire légèrement réticulée qui travaille bien au-dessus de sa température de transition vitreuse négative de -50 °C à -125 °C. Les chaînes pelotonnées se déplient jusqu’à une longueur remarquable de 534 % sous effort de traction et reviennent à leur géométrie d’origine dès le relâchement de la charge. Au-delà de 120 °C ou en présence d’huiles hydrocarbonées, le polyisoprène se dégrade et un élastomère synthétique doit lui être préféré.
À température ambiante, un matériau en caoutchouc vulcanisé ne se comporte ni comme un cristal rigide ni comme un liquide visqueux. Les longues chaînes polymères demeurent sous forme de pelotes aléatoires. L’agitation thermique permet la libre rotation de chaque monomère et maintient les chaînes enchevêtrées. Des ponts de réticulation espacés ancrent les chaînes voisines entre elles et expliquent la différence entre les véritables élastomères et les thermoplastiques.
L’étirement ou l’écrasement d’un joint d’étanchéité contre une portée force les longues chaînes polymères à adopter des configurations plus alignées et rectilignes. Dès que l’effort extérieur cesse, l’énergie thermique ramène ces chaînes vers leur conformation initiale en pelotes statistiques. Ainsi, un matériau résilient correctement vulcanisé ne conserve pas de déformation permanente même après avoir subi une forte charge.
Cette frontière de conception est appelée Séparation entre transition vitreuse et liaison de réticulation. La souplesse à froid sous zéro degré découle d’une basse température de transition vitreuse de la chaîne principale (-70 °C pour le cis-1,4-polyisoprène et -125 °C pour le silicone). La tenue de l’étanchéité à haute température est assurée par les liaisons covalentes de réticulation. Une étude publiée en 2026 dans Scientific Reports sur les réseaux EPDM réticulés montre que le module et la résistance au déchirement d’un réseau sont régis par la densité de réticulation.
Sur les plans techniques, la nomenclature des caoutchoucs et latex ISO 1629:2025 distingue trois stades précis. La gomme brute désigne les balles de polymère non formulées. Le mélange élastomère intègre les charges renforçantes et les agents de cuisson, tandis que le vulcanisat désigne le réseau thermodurcissable réticulé à chaud doté de propriétés élastiques stables.
Le caoutchouc suit-il la loi de Hooke sous forte déformation ?
Le caoutchouc n’obéit à la loi de Hooke qu’en dessous de 5 % à 10 % d’allongement en traction. Au-delà de 10 % de déformation, le déploiement des chaînes engendre un comportement hyperélastique à courbe en J. Le frottement interne entre les chaînes absorbe les chocs et dissipe les vibrations mécaniques sous forme de chaleur.
Caoutchoucs naturels et synthétiques : du latex d’Hevea aux monomères pétroliers
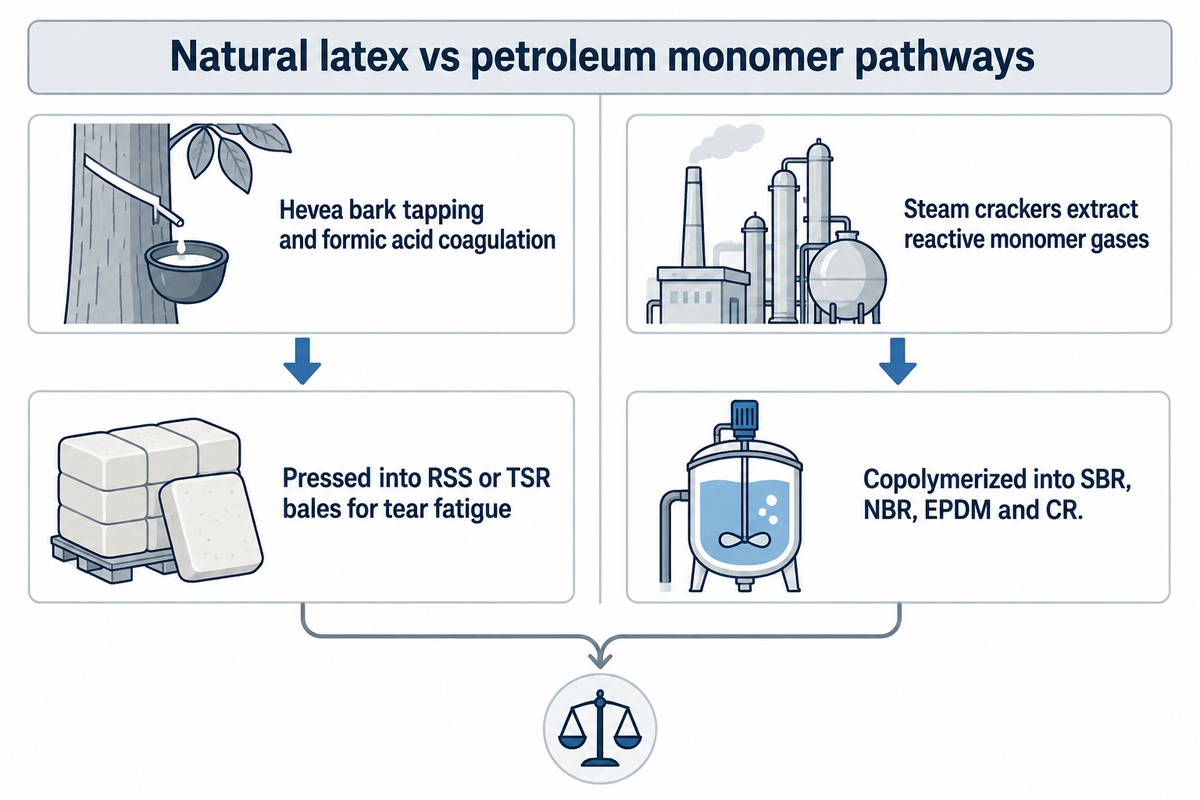
Le caoutchouc naturel provient du latex récolté par saignée dans les plantations tropicales d’Hevea brasiliensis. Les usines chimiques produisent les caoutchoucs synthétiques en polymérisant des monomères issus du naphta pétrolier, tels que le styrène, le butadiène, l’éthylène, le propylène et l’acrylonitrile. Spécifiez le polyisoprène naturel pour la résistance extrême à la fatigue par déchirement, et passez aux nuances synthétiques en présence d’huile, d’ozone ou d’une chaleur de 100 °C.
32.49M tDemande mondiale de caoutchouc en 2025 (IRSG)
91 %–94 %de cis-1,4-polyisoprène dans la gomme NR sèche
61 %de part mondiale de NR issue de Thaïlande, d’Indonésie et du Viêt Nam
L’arbre à caoutchouc Hevea est originaire du bassin amazonien en Amérique du Sud. Il y a environ un siècle, la production commerciale a été transférée en Asie du Sud-Est. Aujourd’hui, les petits planteurs de cette région fournissent la majeure partie du caoutchouc naturel. La Thaïlande, l’Indonésie et le Viêt Nam représentent 61 % de l’offre mondiale. Pour recueillir le latex, les saigneurs pratiquent à l’aube des incisions en spirale dans les vaisseaux laticifères de l’écorce sans endommager l’arbre.
Le latex est une dispersion colloïdale plutôt qu’une véritable sève de xylème. Les opérateurs filtrent le liquide et ajoutent de l’acide formique afin de coaguler les particules en feuilles humides. Ces feuilles sont ensuite séchées et pressées en Ribbed Smoked Sheet (RSS) ou en Technically Specified Rubber (TSR 10 et TSR 20). Selon les données de chimie des polymères du caoutchouc naturel, la gomme naturelle contient de 91 % à 94 % de chaînes hydrocarbonées de cis-1,4-polyisoprène. Ces chaînes cristallisent sous contrainte en fond de fissure et procurent ainsi un mécanisme d’auto-renforcement. Cela confère aux pneumatiques de poids lourds et d’avions un excellent collant à cru ainsi qu’une remarquable résistance à la propagation des entailles.
Entre caoutchoucs naturels et synthétiques, la consommation mondiale se répartit à hauteur d’environ 46 % de naturel et 54 % de synthétique. Les vapocraqueurs fractionnent les coupes pétrolières en flux d’hydrocarbures dont sont extraits des gaz monomères réactifs. Ces gaz monomères sont copolymérisés avec du styrène et du butadiène pour former le caoutchouc styrène-butadiène (SBR) destiné aux pneumatiques de tourisme. D’autres combinaisons emploient l’acrylonitrile pour produire le NBR, l’éthylène et le propylène pour obtenir l’EPDM résistant aux intempéries, et le chloroprène pour fabriquer le polychloroprène ignifuge.
Fonctionnement du caoutchouc vulcanisé : systèmes de cuisson au soufre, au peroxyde et au platine
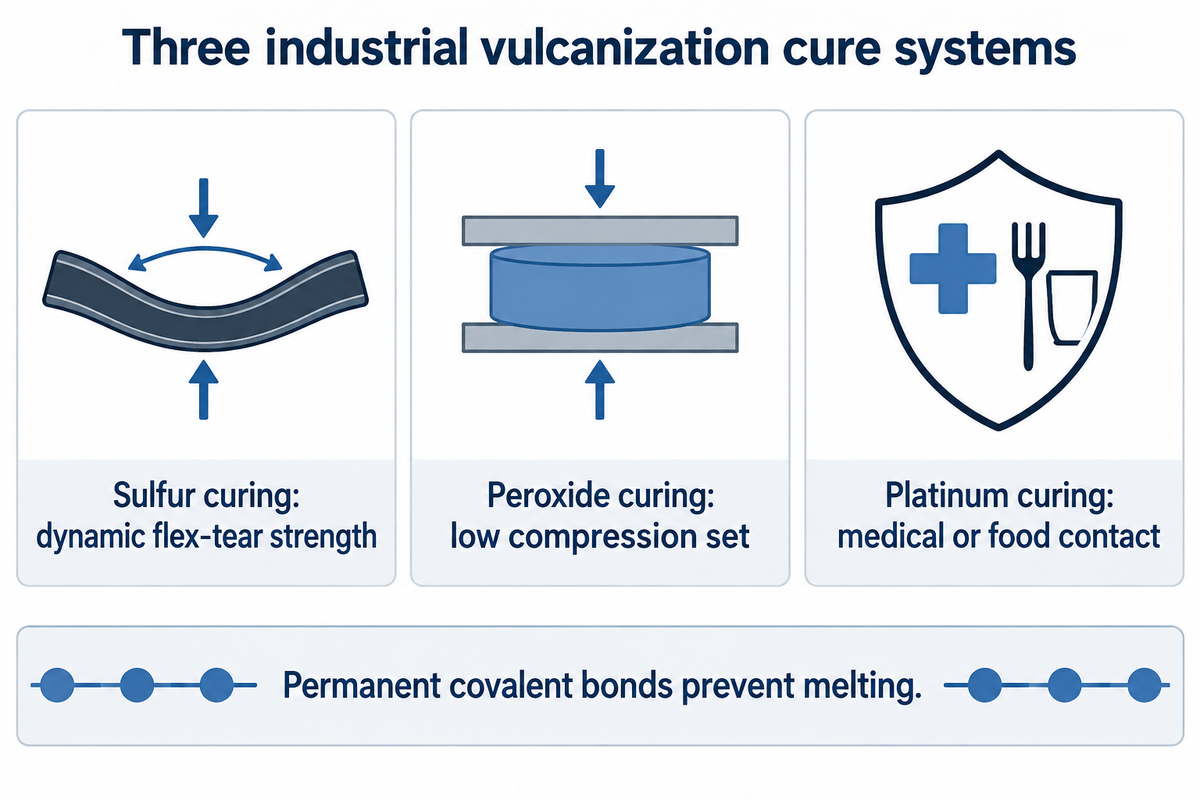
La vulcanisation chauffe le mélange de gomme formulé entre 150 °C et 200 °C avec du soufre, des peroxydes organiques ou des catalyseurs au platine afin de former un réseau thermodurcissable tridimensionnel. Choisissez la vulcanisation au soufre pour la tenue dynamique à la flexion et au déchirement. Retenez la vulcanisation au peroxyde au-dessus de 100 °C pour obtenir une faible déformation rémanente à la compression. Privilégiez la vulcanisation au platine pour les applications médicales ou au contact des aliments.
Sans vulcanisation, la gomme naturelle reste collante et instable selon les saisons. En 1839, il a été découvert que le chauffage de la gomme naturelle avec du soufre transformait le latex poisseux en un solide élastique et tenace qui conserve sa géométrie.
Désigner un polymère de base ne représente que la moitié d’une spécification de mélange élastomère. Le soufre élémentaire et le peroxyde organique, par exemple, se comportent de façon très différente dans un joint d’étanchéité en EPDM ou en nitrile de 70 Shore A. Une étude publiée en 2025 dans Polymers sur la cinétique de vulcanisation des élastomères détaille la sécurité au grillage (t10) et le temps optimal de cuisson (t90) garantissant l’homogénéité du réseau réticulé. Des agents de dispersion équilibrée des charges contribuent également à abaisser l’échauffement interne dynamique.
| Système de vulcanisation | Pont de réticulation et énergie de liaison | Atouts mécaniques et d’étanchéité | Limite d’exclusion en service |
|---|---|---|---|
| Soufre conventionnel / Semi-EV | Ponts polysulfures et disulfures C–Sx–C (~225–270 kJ/mol) | Résistance maximale au déchirement, tenue à la fissuration par flexion et compatibilité avec la cuisson en étuve à air chaud | Réversion au-dessus de 90–100 °C ; la déformation rémanente à la compression peut atteindre le seuil de fuite de 70 %–80 % ; tache les contacts en cuivre |
| Peroxyde organique | Liaison directe carbone-carbone C–C (~348 kJ/mol) | Relève la limite thermique continue de +15 °C à +25 °C ; améliore la déformation rémanente à la compression ASTM D395 jusqu’à 38 % | Résistance au déchirement à chaud inférieure de 10 %–20 % ; l’oxygène inhibe la cuisson à l’air libre ; exige une post-cuisson en étuve |
| Addition au platine (hydrosilylation) | Pont éthylène-siloxane Si–CH2–CH2–Si (~318–355 kJ/mol ; squelette Si–O ~445 kJ/mol) | Aucun sous-produit de peroxyde, inodore, sans jaunissement, cuisson rapide par injection LSR en 15–45 s | Catalyseur empoisonné par les résidus de soufre, d’étain ou d’amines ; réservé aux systèmes silicones (LSR/VMQ) |
Source : Données d’énergie de dissociation des liaisons polymères, divulgations de réticulation peroxyde/TAIC du brevet US20240026139A1 et registres du laboratoire de formulation Engelhardt.
Une densité de réticulation reproductible commence dans l’atelier de mélange. Chez Engelhardt, les lignes automatisées de formulation maintiennent une précision de pesée de ±0,3 % sur les élastomères de base, l’oxyde de zinc, les agents de vulcanisation et les charges renforçantes. Les presses vulcanisent ensuite les pièces à des températures comprises entre 150 °C et 200 °C à partir de plus de 30 familles de mélanges en stock. Des essais au rhéomètre à matrice mobile (MDR) sont réalisés sur chaque lot. Si une sous-cuisson est détectée, ce lot est immédiatement bloqué.
Le caoutchouc vulcanisé peut-il fondre lorsqu’il est réchauffé ?
Non, le caoutchouc vulcanisé ne peut ni fondre ni redevenir une charge liquide moulable, car les liaisons covalentes qui relient ses chaînes polymères sont permanentes. Chauffer un thermodurcissable réticulé au-delà de son plafond thermique (de 120 °C pour le caoutchouc naturel jusqu’à 300 °C pour les fluoroélastomères spéciaux) provoque son durcissement, une coupure de chaînes ou une pyrolyse.
Le caoutchouc est-il un plastique ? Élastomères thermodurcissables face aux TPE et TPU synthétiques
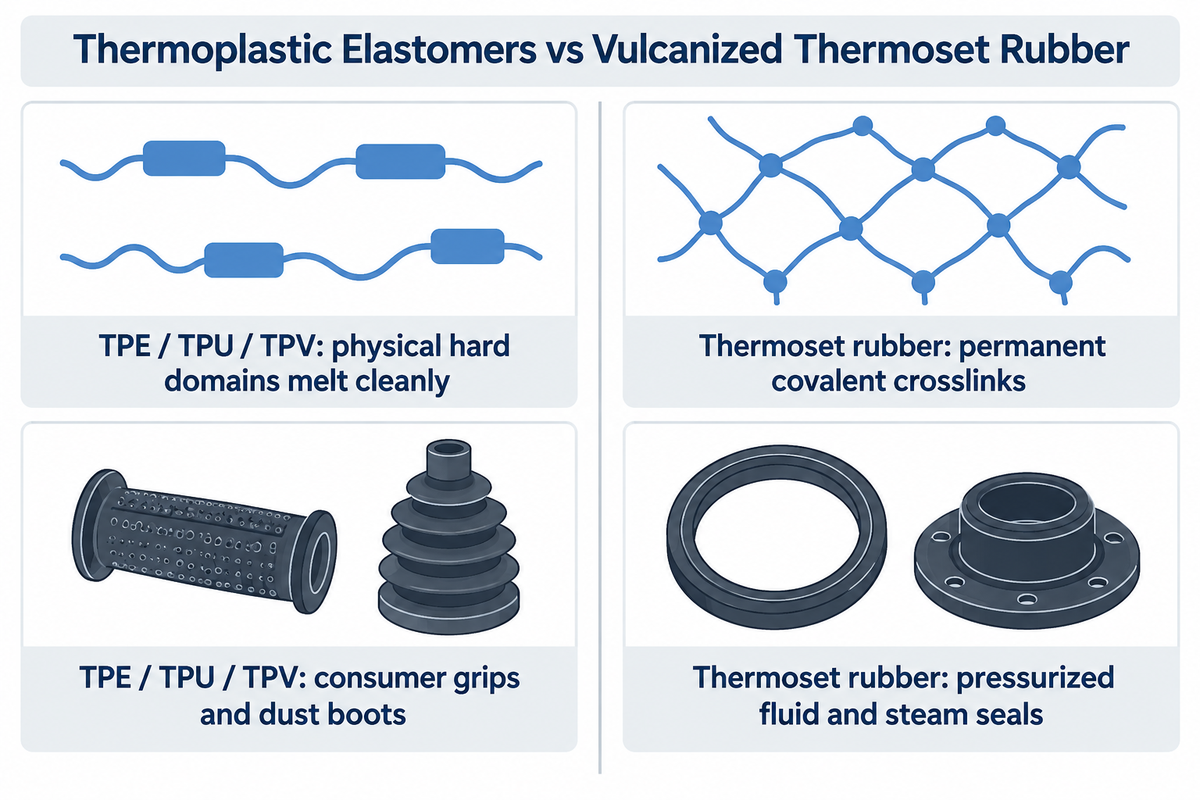
Bien que les plastiques et les caoutchoucs soient tous deux des polymères, le caoutchouc thermodurcissable vulcanisé n’est pas un plastique rigide car il comporte des ponts covalents de réticulation. Le caoutchouc reste élastique et ne fond pas. Contrairement au caoutchouc, les élastomères thermoplastiques (TPE, TPU, TPV) peuvent être ramollis à chaud et durcis à froid de façon répétée. Remplacez les élastomères thermoplastiques (TPE, TPU, TPV) par du caoutchouc vulcanisé dès que la température continue d’étanchéité dépasse 70 °C à 90 °C ou que des huiles hydrocarbonées entrent en contact avec le joint.
Les concepteurs hésitent souvent entre le caoutchouc et les granulés de TPE pour fabriquer des poignées, des soufflets et des joints de boîtier. Les TPE associent des domaines cristallins durs et des segments élastomères souples. Le chauffage fait fondre ces domaines plastiques pour des cycles d’injection de 15 à 45 secondes, et le refroidissement fige les points d’ancrage physiques sans cuisson chimique. Les temps de cycle sont de 15-45 secondes.
Élastomères thermoplastiques (TPE / TPU / TPV)
- Les domaines durs séparés par phases physiques fondent et se recyclent proprement
- Cycle rapide d’injection thermoplastique de 15–45 s avec canaux d’alimentation recyclables
- La déformation rémanente à la compression approche le seuil de fuite de 70 %–80 % vers 70–100 °C
- Idéal pour les poignées de biens de consommation, soufflets pare-poussière et passe-câbles à température ambiante
Caoutchouc thermodurcissable vulcanisé (EPDM / NBR / LSR / FKM)
- Les liaisons covalentes permanentes maintiennent la géométrie jusqu’à 150–230 °C
- Cycle de cuisson sous presse ou par injection de 45–240 s ; les canaux d’alimentation ne sont pas refondables
- Maintient une déformation rémanente à la compression ASTM D395 de 10 %–25 % sous serrage boulonné pluriannuel
- Indispensable pour les joints d’étanchéité sous pression, supports sous capot et joints vapeur
La séparation physique des phases impose un plafond thermique strict. Lorsque la chaleur ambiante approche 70 °C à 100 °C, les blocs durs des TPE et TPU se ramollissent et laissent fluer les joints sous le couple de serrage des boulons. Les formulations réticulées par liaisons covalentes, telles que celles évaluées dans les divulgations EP4403603A1 sur le caoutchouc réticulé vieilli à chaud, conservent leur stabilité de dureté après 72 heures de vieillissement à 100 °C. Les nouveaux grades de la famille TPV conviennent également aux écrans anti-éclaboussures légers. En revanche, les vannes sous pression dans cette variété d’applications exigent toujours des services de moulage de caoutchouc sur mesure mettant en œuvre des mélanges et polymères thermodurcissables.
Caoutchouc naturel face au caoutchouc synthétique : 9 mélanges industriels comparés
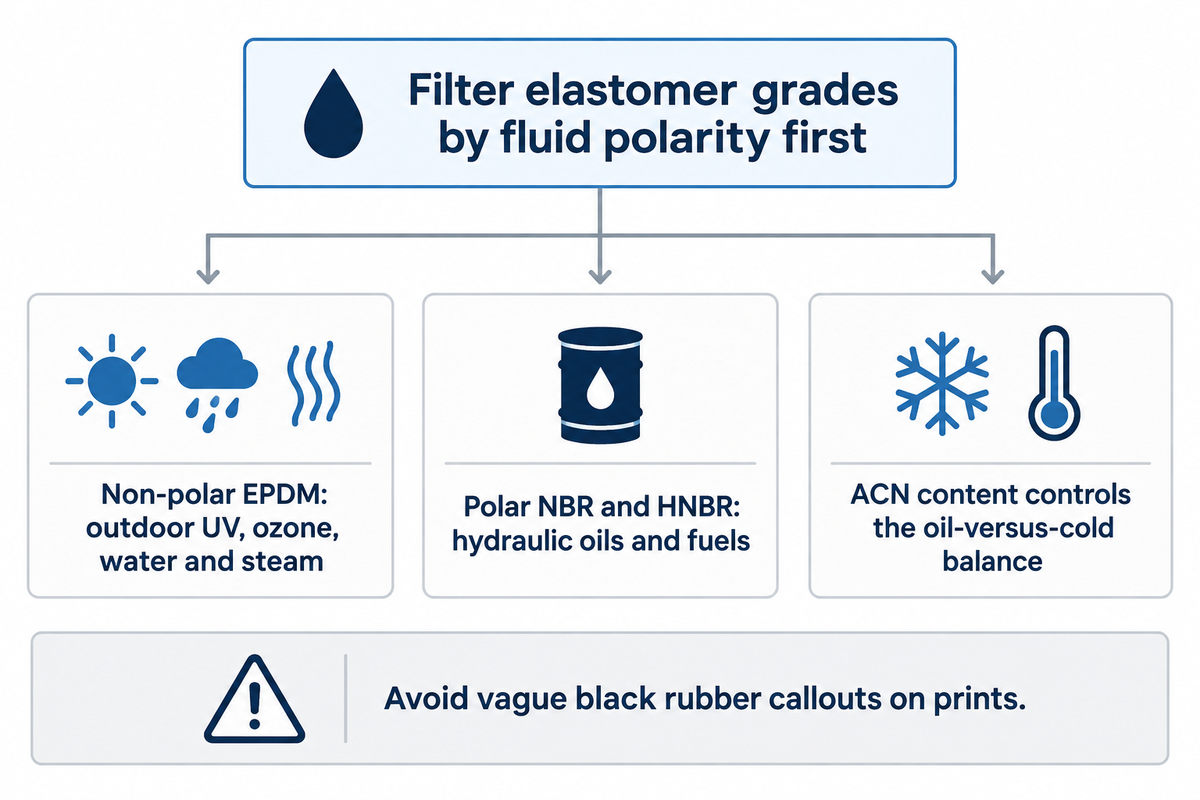
Neuf familles commerciales d’élastomères couvrent plus de 95 % des pièces industrielles en caoutchouc, du caoutchouc naturel à haut rebond (-55 °C à +70 °C) aux fluoroélastomères FKM (+230 °C). Filtrez d’abord les nuances selon la polarité du fluide : l’EPDM apolaire résiste à la vapeur et au glycol mais gonfle fortement dans l’huile minérale, où excellent les élastomères polaires NBR, HNBR ou FKM.
La polyvalence des mélanges de caoutchouc permet de mouler aussi bien des valves médicales de 10 Shore A que des racleurs hydrauliques de 90 Shore A. Inscrire une mention vague « caoutchouc noir » sur un plan industriel conduit directement à des fuites en service. Dans les essais de défaillance de joints toriques à 70 MPa sur NBR, EPDM, FKM et VMQ, la polarité du polymère et la température de transition vitreuse gouvernent l’extrusion, la fissuration et le gonflement dans les fluides.
| Famille d’élastomères (ISO 1629 / ASTM D2000) | Plage Shore A | Fenêtre thermique dans l’air sec | Milieux principaux et résistance mécanique | Exposition rédhibitoire |
|---|---|---|---|---|
| Caoutchouc naturel (NR, AA) | 30–90 A | -55 °C à +70 °C | Traction maximale (20–30 MPa), résistance au déchirement et isolation vibratoire NVH | Huiles pétrolières, carburants, UV/ozone extérieur (>50 pphm) et chaleur continue >80 °C |
| Styrène-butadiène (SBR, AA/BA) | 40–90 A | -50 °C à +100 °C | Résistance économique à l’abrasion à sec pour bandes de roulement, pédales et passe-fils | Huiles hydrocarbonées, solvants aromatiques et ozone extérieur non protégé |
| EPDM (BA/CA/DA) | 30–95 A | -50 °C à +150 °C | UV/ozone extérieur, eau potable, vapeur à 150 °C et liquides de frein au glycol DOT 3/4 | Huiles minérales, gazole, essence et graisses pétrolières (fort gonflement volumique dans les hydrocarbures) |
| Nitrile / Buna-N (NBR, BF/BG/BK/CH) | 40–90 A | -40 °C à +120 °C | Huiles minérales hydrauliques, graisses, carburants aliphatiques et joints toriques standards | Cétones, liquide de frein au glycol, ozone concentré et huile chaude en continu >110 °C |
| Nitrile hydrogéné (HNBR, DH) | 50–90 A | -30 °C à +150 °C | Huiles moteur acides chaudes, fluides frigorigènes R-1234yf, additifs aminés et forte abrasion | Esters aromatiques, cétones polaires et chaleur sèche supérieure à 160 °C |
| Polychloroprène / Néoprène (CR, BC/BE) | 40–90 A | -40 °C à +110 °C | Tenue équilibrée aux intempéries, projections d’huile modérées, fluides frigorigènes et auto-extinguibilité | Carburants aromatiques, acides oxydants concentrés et flexion à très basse température <-40 °C |
| Silicone (VMQ & LSR, FC/FE/GE) | 10–80 A | -60 °C à +230 °C | Plage thermique la plus large, immunité UV/ozone, pureté alimentaire FDA et médicale USP Class VI | Usure par frottement dynamique, vapeur sous pression >130 °C, carburants concentrés et huiles silicones |
| Butyle & halobutyle (IIR / CIIR / BIIR, AA/BA) | 40–80 A | -45 °C à +120 °C | Perméabilité aux gaz 8x–10x inférieure au NR ; amortissement élevé des chocs et bouchons de flacons pharmaceutiques | Huiles pétrolières, solvants dérivés du goudron de houille et ressorts dynamiques à fort rebond |
| Fluoroélastomère (FKM, HK) | 60–90 A | -20 °C à +230 °C | Carburants hydrocarbonés agressifs, gaz acides, acides minéraux et joints moteur à 200 °C | Amines chaudes, cétones, vapeur surchauffée (sauf FKM spécial au peroxyde) et froid <-25 °C |
Source : Désignations ASTM D2000 / ISO 1629 et données de capacité d’essais de mélanges Engelhardt (-60 °C à +230 °C, 10–95 Shore A).
Au sein même du caoutchouc nitrile, la teneur en acrylonitrile (ACN) régit l’équilibre entre tenue à l’huile et souplesse à froid. Les grades à fort taux d’ACN (40 % à 50 % d’ACN) maintiennent le gonflement dans les carburants hydrocarbonés sous 10 %. Les grades à faible taux d’ACN (18 % à 25 % d’ACN) cèdent une part de résistance à l’huile pour rester souples jusqu’à -50 °C. Les ingénieurs comparant les nuances pour cette gamme de pièces peuvent vérifier la compatibilité chimique dans le sélecteur interactif de mélanges élastomères d’Engelhardt. Les équipes ayant besoin de micro-joints médicaux peuvent également évaluer le moulage par injection de LSR réticulé au platine pour des pièces sans bavure de 10–40 Shore A.
Propriétés mécaniques et électriques du caoutchouc : dureté Shore, déformation rémanente à la compression et ASTM D2000
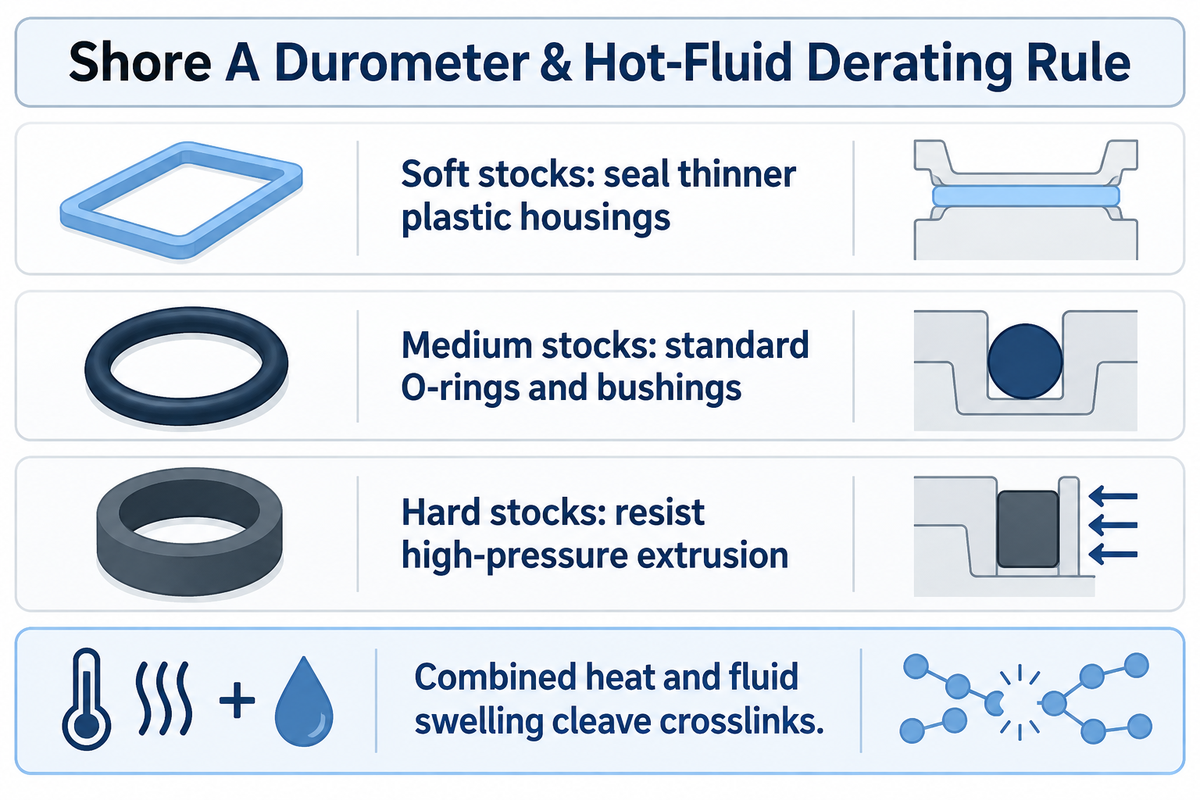
Les plans d’ingénierie définissent les propriétés du caoutchouc par la dureté Shore A (±5 A), la résistance à la traction, la déformation rémanente à la compression ASTM D395, la relaxation thermique DIN ISO 815 et les codes de ligne ASTM D2000. Se fier uniquement aux tableaux de température dans l’air sec conduit à des fuites de brides, car les huiles et liquides de refroidissement chauds accélèrent la relaxation du joint.
La dureté Shore A mesure la résistance à la pénétration. Les joints plats sont fabriqués dans des mélanges souples de 20 à 40 Shore A conçus pour étancher les boîtiers plastiques minces. Les stocks de matière moyens de 50 à 70 Shore A conviennent aux joints toriques et bagues standards, tandis que les nuances de 80 à 95 Shore A résistent à l’extrusion au-delà de 10 MPa de pression hydraulique. Les matériaux de 80 à 95 Shore A sont retenus pour les joints d’étanchéité devant résister à l’extrusion sous une pression hydraulique supérieure à 10 MPa.
Une résistance à la traction de 15 à 25 MPa ne garantit pas à elle seule l’étanchéité. Les boulons compriment généralement un joint torique statique de 20 % dans sa gorge usinée. Dès que la déformation rémanente à la compression ASTM D395 atteint 70 % à 80 % à la température de service, la pression de contact tombe à zéro et le fluide suinte lors des démarrages à froid.
La règle de déclassement entre l’air sec et les fluides chauds prévient la relaxation prématurée. Abaissez systématiquement de 25 °C à 50 °C les plafonds de température continue dans l’air sec lorsque les élastomères travaillent immergés dans des huiles, de la vapeur ou des liquides de refroidissement moteur aminés. Les divulgations sur le vieillissement thermique des caoutchoucs réticulés et les études de dégradation de joints élastomères sous 70 MPa montrent que l’action combinée de la chaleur et du gonflement par le fluide rompt les ponts de réticulation beaucoup plus vite que l’air sec d’une étuve.
| Scénario d’exploitation | Polarité du fluide / milieu | Plafond thermique déclassé en liquide | Nuance et vulcanisation recommandées | Code ASTM D2000 cible |
|---|---|---|---|---|
| Support antivibratoire de machine lourde | Air ambiant sec (à l’abri de l’huile) | +70 °C en continu | NR 55A, vulcanisation au soufre semi-EV | M2AA517 A13 B13 F17 |
| Joint de coffret extérieur solaire / télécom | UV, ozone 100 pphm, pluie | +125 °C sec / +100 °C humide | EPDM 60A, vulcanisation au peroxyde | M3CA610 A25 B35 C32 |
| Joint de vanne d’eau chaude potable et de vapeur | Eau polaire / vapeur à 130 °C | +130 °C humide en continu | EPDM 70A, vulcanisation au peroxyde (NSF 61) | M3DA710 A26 B36 EA14 |
| Joint torique pour huile minérale de vérin hydraulique | Huile apolaire ISO VG 46 | +100 °C dans l’huile chaude | NBR 70A à haut taux d’ACN (40 % ACN), vulcanisation au peroxyde | M2BG714 B14 EA14 EF11 EO34 |
| Joint automobile de distribution / fluide frigorigène | Huile acide + additifs aminés + R-1234yf | +135 °C dans l’huile chaude | HNBR 75A, vulcanisation au peroxyde | M2DH715 A26 B36 EO86 |
| Soufflet extérieur et fluide frigorigène CVC | Projections modérées de graisse + intempéries | +90 °C sous projections d’huile | Néoprène (CR) 60A, vulcanisation à l’oxyde métallique | M2BC614 A14 B14 C12 EO14 |
| Clapet anti-retour médical et membrane de dosage alimentaire | Aliments aqueux / désinfectants CIP | +180 °C sec / +110 °C humide | LSR 50A, vulcanisation par addition au platine | M2GE506 A19 B37 EA14 |
| Vessie d’accumulateur pneumatique à gaz | Gaz sec sous pression N2 / CO2 | +105 °C en gaz sec | Chlorobutyle (CIIR) 60A, vulcanisation résine/soufre | M2BA610 A14 B13 |
| Joint de turbocompresseur et de rampe de carburant biodiesel | Carburant aromatique, biodiesel B20, gaz de carter | +190 °C dans les hydrocarbures chauds | FKM 75A, vulcanisation peroxyde/TAIC | M2HK710 A1-10 B38 EF31 EO78 |
Source : Tableaux Type/Classe ASTM D2000 et synthèse de déclassement en fluide issue des essais de relaxation thermique ASTM D395 et DIN ISO 815.
📐 Exemple de calcul d’écrasement de joint et de codification ASTM D2000
Prenons un joint torique en NBR de 3,53 mm de diamètre de tore (ASTM D2000 M2BG714 B14 EA14 EF11) logé dans une gorge frontale statique de 2,82 mm de profondeur. L’écrasement initial vaut (3,53 – 2,82) / 3.53 = 0.71 / 3.53 = 20 %, ce qui maintient le taux de remplissage de la gorge bien en deçà de la limite de 85 %. Si un vieillissement dans l’huile à 100 °C entraîne une déformation rémanente à la compression ASTM D395 de 20 %, le retour élastique conservé est de 0,71 mm × (1 – 0,20) = 0,57 mm de serrage actif d’étanchéité.
Pourquoi le noir de carbone transforme-t-il le caoutchouc d’isolant électrique en blindage conducteur ?
Les mélanges d’EPDM et de silicones non chargés ou à charges minérales sont des isolants présentant une résistivité volumique de 1013 à 1015 ohm-cm et une rigidité diélectrique de 18 à 25 kV/mm. Un réseau de conduction par effet tunnel électronique se forme grâce à une structure percolante de noir de carbone conducteur dosé entre 20 et 40 phr, abaissant la résistivité à 10 jusqu’à 104 ohm-cm et rendant l’élastomère adapté aux manchons ESD et aux joints EMI.
Procédés de moulage des pièces en caoutchouc : compression, transfert, injection et extrusion
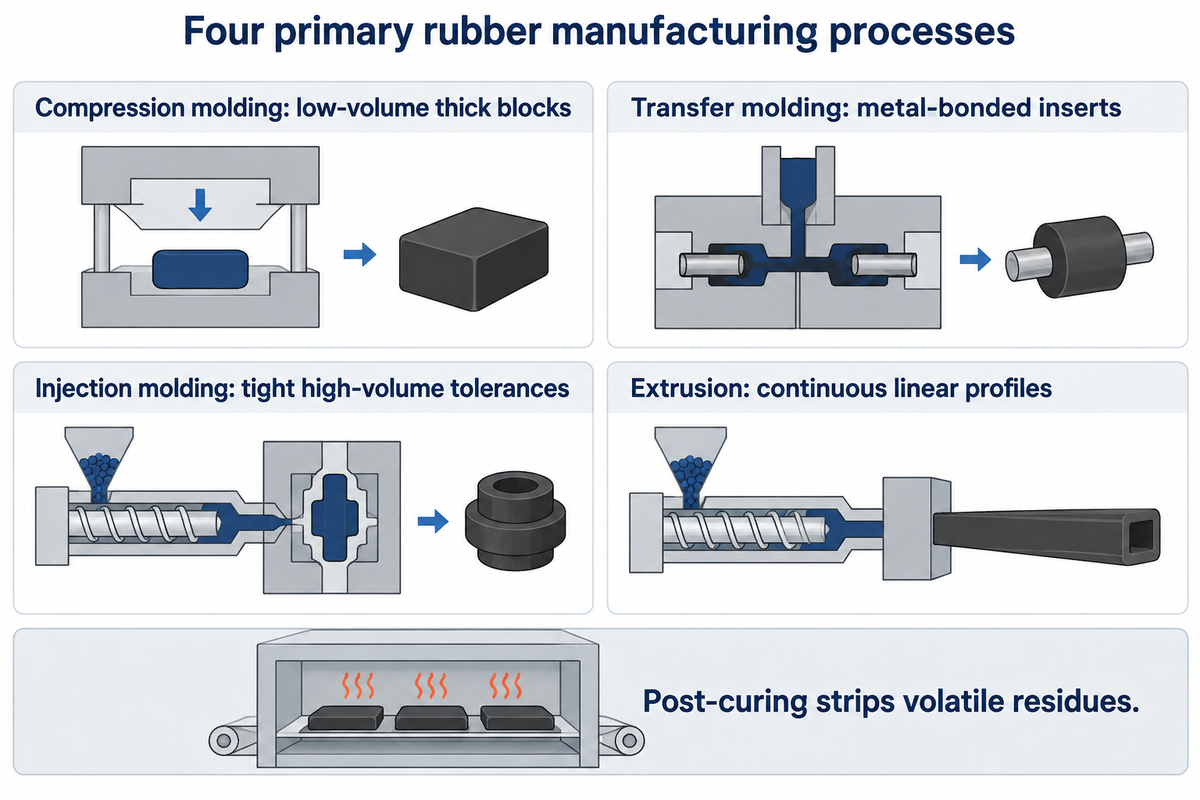
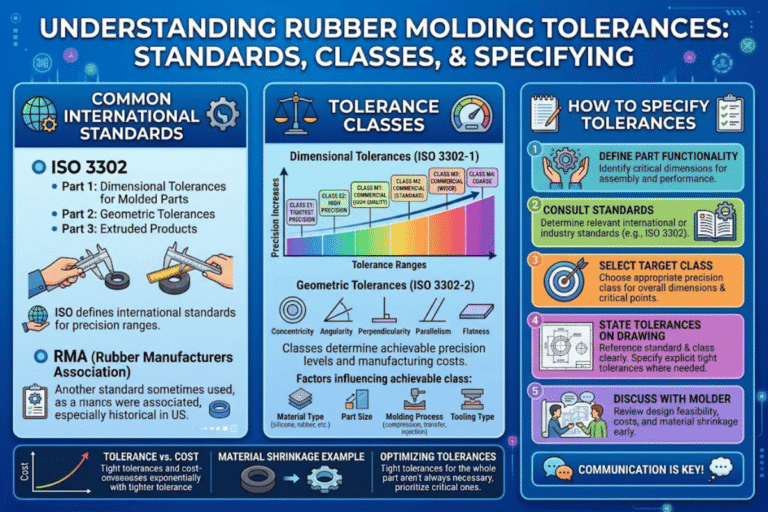
Les usines fabriquent les pièces en caoutchouc sur mesure selon quatre procédés principaux. Le moulage par compression convient aux blocs épais en petite série, le moulage par transfert protège les inserts avec adhérisation métal, le moulage par injection tient des tolérances serrées en grande série, et l’extrusion produit des profilés linéaires continus. La masse de la pièce, la géométrie de l’insert, la classe ISO 3302-1 et le volume annuel déterminent le coût de revient unitaire.
Chaque lot moulé durable débute en amont dans des mélangeurs internes Banbury ou des malaxeurs à dispersion. Les balles de gomme brute sont mélangées aux charges renforçantes et aux agents de cuisson avant de passer sur des mélangeurs à deux cylindres. Les laboratoires qualité effectuent ensuite un contrôle au rhéomètre à matrice mobile (MDR) sur chaque gâchée. Les modèles décrits dans les études évaluées par les pairs sur la vulcanisation MDR et les essais de cuisson d’élastomères réticulés à 175 °C vérifient la sécurité au grillage et l’achèvement de la cuisson t90 avant libération en presse.
| Procédé de fabrication | Classe de tolérance ISO 3302-1 | Cycle type de cuisson | Volume annuel économique | Géométrie de pièce idéale |
|---|---|---|---|---|
| Moulage par compression | Classe M3 (générale) / M2 | 120–360 s (jusqu’à 15 min pour blocs épais) | 500–10 000 pcs/yr | Supports NVH épais, grands joints plats et pièces souples <35 Shore A |
| Moulage par transfert | Classe M2 (précision) | 90–210 s | 5 000–50 000 pcs/yr | Supports adhérisés caoutchouc-métal, inserts laiton/acier, soufflets à contre-dépouilles multiples |
| Moulage par injection de caoutchouc et LSR | Classe M1 / M2 (la plus serrée) | 15–90 s | 25 000–500 000+ pcs/yr | Valves LSR sans bavure, joints à paroi mince, connecteurs automobiles en moules multi-empreintes |
| Extrusion continue | Classe E1 / E2 | Continu par micro-ondes / bain de sel / autoclave | 500–50 000+ meters/yr | Profilés d’étanchéité de portes, tubes, joints de vitrage et cordes pour joints toriques vulcanisés bout à bout |
Source : Classes de tolérances dimensionnelles ISO 3302-1 et repères industriels de cycles de cuisson sous presse.
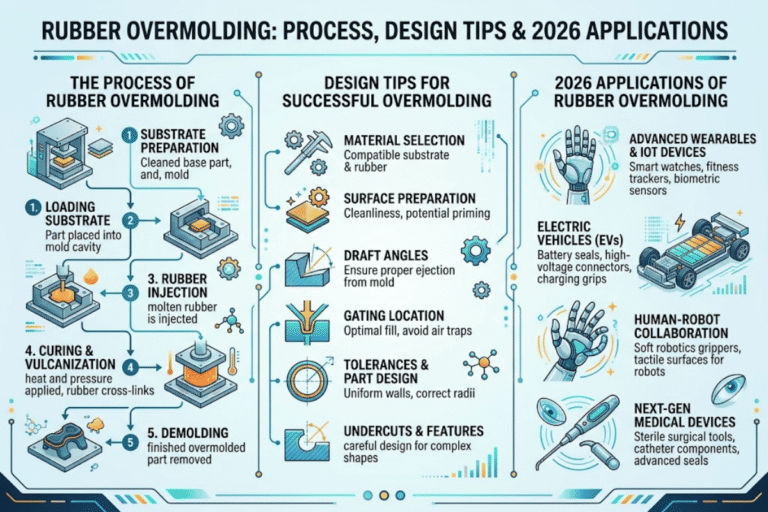
Pour les supports à inserts métalliques, les moules de transfert et d’injection brident les pièces en acier ou en laiton avant que le mélange élastomère ne pénètre dans l’empreinte de moule. Le métal grenaillé reçoit un primaire et un adhésif de finition validés selon les normes d’adhérisation ASTM D429. Après ébavurage cryogénique à l’azote liquide, les pièces en FKM et en silicone au peroxyde passent en étuve de post-cuisson secondaire (4 heures à 200 °C). La post-cuisson stabilise les tolérances de moulage du caoutchouc ISO 3302-1 et élimine les résidus volatils.
Mélanges pour pneumatiques, joints automobiles et modes de défaillance du caoutchouc moulé
Environ 70 % de la production mondiale de caoutchouc est absorbée par les usines de pneumatiques associant plusieurs mélanges pour la bande de roulement, le flanc et le calandrage intérieur en halobutyle. Les joints d’étanchéité automobiles et industriels hors pneumatiques privilégient la tenue aux fluides et une faible déformation rémanente à la compression, leurs défaillances en service provenant de la fissuration à l’ozone, du gonflement aux hydrocarbures, de l’efflorescence de surface et de l’absence d’essais d’extraction.
Dans le cadre des tolérances serrées des pièces moulées et de la post-cuisson, un mauvais choix de mélange élastomère entraîne une défaillance rapide. Un pneumatique radial, orthographié tyre au Royaume-Uni et dans les normes ISO, met en œuvre plusieurs formulations de caoutchouc. Ce pneumatique réunit trois élastomères distincts. Les bandes de roulement tourisme utilisent du SBR en solution chargé de silice-silane pour l’adhérence sur sol mouillé, les flancs poids lourds emploient du polyisoprène naturel pour l’endurance en flexion, et le gomme intérieure retient l’air comprimé.
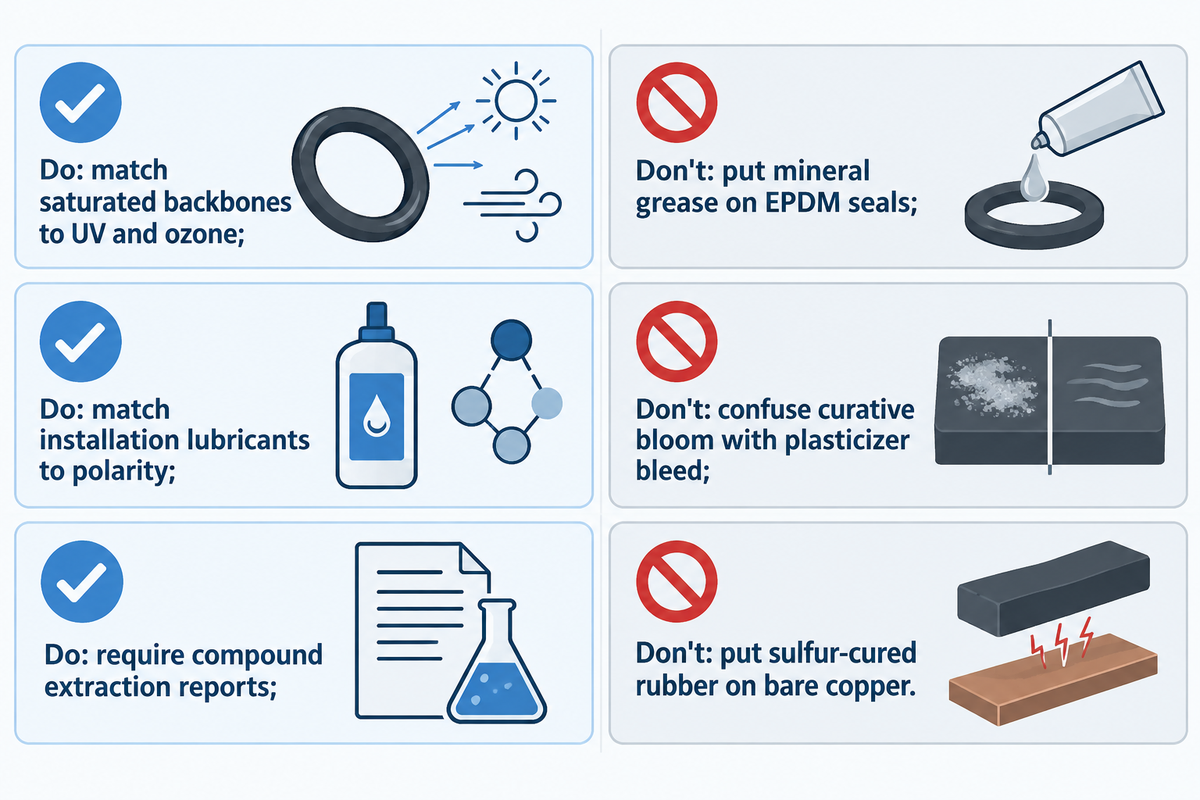
Les joints sous capot, passe-fils, bagues et membranes alimentaires périssent par attaque chimique plutôt que par usure d’abrasion. Sur un soufflet en NBR ou en caoutchouc naturel étiré de 10 % à 20 % en extérieur, l’ozone ambiant (>50 pphm) attaque les doubles liaisons et ouvre des fissures perpendiculaires à l’axe de traction. Les joints toriques en EPDM au contact du liquide de refroidissement gonflent lorsqu’ils sont montés avec de la graisse minérale d’atelier.
À faire
- Spécifier de l’EPDM saturé, du silicone ou du CR pour les soufflets extérieurs sous tension exposés aux UV et à l’ozone
- Accorder le lubrifiant de montage à la polarité de la chaîne principale (graisse silicone sur EPDM ; huile minérale sur NBR/FKM)
- Exiger des rapports d’extraction FDA 21 CFR 177.2600 propres à la formulation exacte pour tout contact alimentaire répété
- Vérifier le dossier PPAP Level 3 et les données de capabilité Cpk >= 1.33 sur les cotes critiques d’étanchéité automobile
À éviter
- Monter des joints de frein ou d’eau en EPDM avec de la vaseline ou une graisse d’atelier à base d’huile minérale
- Confondre l’efflorescence sèche et givrée d’agents de cuisson (cosmétique) avec l’exsudation huileuse de plastifiants (source de retrait)
- Accepter un simple certificat ISO 9001 d’usine comme preuve de conformité alimentaire d’un mélange élastomère
- Spécifier un caoutchouc vulcanisé au soufre au contact direct de pistes en cuivre nu sur PCB ou de contacts en argent
« Les articles en caoutchouc destinés à un usage répété au contact d’aliments aqueux ne doivent pas libérer un total de matières extractibles supérieur à 20 milligrammes par pouce carré au cours des 7 premières heures de reflux, ni supérieur à 1 milligramme par pouce carré au cours des 2 heures suivantes.”
U.S. Food and Drug Administration, eCFR 21 CFR § 177.2600 (Articles en caoutchouc destinés à un usage répété)
Lors d’un audit fournisseur, il est essentiel de distinguer les règles d’extraction du mélange élastomère des certifications qualité de l’usine. Selon les limites d’extraction du caoutchouc au contact des aliments 21 CFR 177.2600, les joints pour aliments gras sont également soumis à des plafonds d’extraction au reflux dans le n-hexane (175 mg/in² sur 7 heures ; 4 mg/in² sur les 2 heures suivantes) ainsi qu’à une teneur maximale de 50 wt% en noir de carbone. La certification d’usine IATF 16949:2016 encadre quant à elle la maîtrise statistique des procédés et la traçabilité des lots sur les pièces automobiles en caoutchouc IATF 16949 et les joints et garnitures d’étanchéité en caoutchouc moulés sur mesure.
Pourquoi les poignées en caoutchouc et les pièces en caoutchouc naturel vieillies deviennent-elles collantes avec le temps ?
Deux mécanismes distincts peuvent rendre une surface poisseuse. Le premier survient lorsque certains élastomères se dégradent au fil du temps. Dans le cas du caoutchouc naturel vieilli, les ponts polysulfures sont rompus par la chaleur ou les UV, et les chaînes de polyisoprène s’oxydent en oligomères collants de faible masse moléculaire. Sur certaines poignées grand public au toucher souple, les revêtements en polyuréthane à base d’ester et les plastifiants incompatibles se décomposent et exsudent un film gommeux.
Coûts d’outillage de moulage caoutchouc sur mesure, MOQ, règles logistiques et sourcing IATF 16949
Comptez 2 à 3 semaines pour 10 à 50 échantillons de validation, des quantités minimales de commande (MOQs) de 1 000 à 2 000 pièces, ainsi que des contrôles renforcés de traçabilité EUDR et de conformité PFAS en 2026. Des exigences EUDR 2026 plus strictes et des restrictions sur les PFAS s’appliquent également.
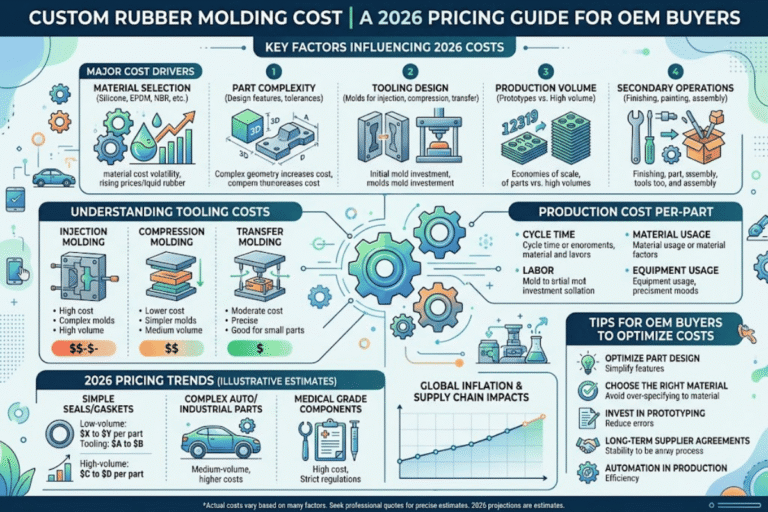
Une fois fixées les exigences d’extraction alimentaire ou IATF 16949, le choix du mélange brut détermine la base de coût matière. En prenant le SBR ou l’EPDM standard à l’indice 1.0x par kilogramme, le caoutchouc naturel se situe entre 1.1x et 1.4x, tandis que le NBR et le polychloroprène vont de 1.3x à 2.0x. Le silicone VMQ compact s’établit entre 2.5x et 4.0x, le LSR au platine et le HNBR entre 4.5x et 8.0x, et le FKM atteint 8.0x à 15.0x+. Les prix exacts de l’acier du moule et des pièces sont chiffrés d’après la géométrie 3D CAD et la désignation du mélange.
Les équipes d’ingénierie des programmes de moulage sur mesure d’Engelhardt livrent des lots prototypes de validation de 10-50 pièces en 2-3 semaines (fret aérien) afin de valider le montage en gorge et la dureté Shore. Les MOQs pour les élastomères standards en stock sont de 1 000 pièces, contre un MOQ de 2 000 pièces pour les formulations sur mesure. Appuyée par une capacité interne d’outillage CNC de 500 moules/an et une production de 3 000 tonnes/an de caoutchouc moulé, cette organisation protège les OEM contre les aléas douaniers et logistiques liés à un corridor unique.
📐 Exemple chiffré d’amortissement d’outillage et de seuil de changement de procédé
Les repères industriels d’outillage vont de $500 à $2 500 pour les filières d’extrusion, de $2 000 à $15 000 pour les moules de compression et de $10 000 à $50 000+ pour les moules d’injection multi-empreintes (les prix unitaires sont chiffrés sur plan 3D). Pour un besoin annuel de 25 000 joints en caoutchouc, un moule de compression à $2 500 représente $2 500 ÷ 25 000 = $0,10/pc d’amortissement la 1re année avec des cycles manuels de 180 secondes. Passer à un moule d’injection automatisé à $10 000 ajoute $10 000 ÷ 25 000 = $0,40/pc la 1re année ($0,10/pc sur 100 000 pièces en 4 ans) tout en réduisant le temps de cuisson de 75 %, à 45 secondes.
Trois évolutions réglementaires structurent les plans d’approvisionnement 2026-2027. Premièrement, le calendrier d’application de l’EUDR fixé par la Commission européenne impose aux importations de caoutchouc naturel dans l’UE de fournir des données de géolocalisation garantissant l’absence de déforestation à l’échelle de la parcelle à compter du 30 décembre 2026 (30 juin 2027 pour les micro et petites entreprises). Deuxièmement, les réglementations européennes et américaines sur les PFAS encouragent le remplacement du fluoropolymère FKM par le HNBR et le LSR au platine. Troisièmement, les moules LSR à canaux froids et le recyclage de poudrette sont privilégiés lors des audits de durabilité. Ces audits valorisent également la réduction des rebuts vulcanisés en production de série. Les acheteurs peuvent simuler les arbitrages entre outillage et taille de lot dans l’estimateur de coûts de pièces en caoutchouc sur mesure d’Engelhardt.
Point essentiel à retenir
Accordez d’abord la polarité du polymère au fluide en contact et abaissez de 25–50 °C les limites de température dans l’air sec lorsque la pièce travaille dans un liquide chaud. Figer le système de vulcanisation et les essais suffixes ASTM D2000 sur votre plan avant d’usiner l’acier du moule évite toute reprise coûteuse.
Foire aux questions
Q : Qu’est-ce que le caoutchouc synthétique et provoque-t-il des allergies au latex naturel ?
Le caoutchouc synthétique est un élastomère artificiel issu de monomères pétrochimiques ou siloxanes, totalement dépourvu des protéines naturelles d’Hevea responsables des allergies au latex de Type I.
Les nuances polymères telles que NBR, EPDM, polychloroprène, butyle, VMQ/LSR et FKM éliminent tout risque de sensibilisation aux protéines végétales. Pour les dispositifs médicaux portables ou au contact de la peau, spécifiez du LSR réticulé au platine ou des mélanges sans accélérateurs. Cette précaution écarte le risque de dermatite de contact de Type IV liée aux accélérateurs soufrés.
Q : Les USA produisent-ils du caoutchouc sur leur territoire ?
Oui pour le caoutchouc synthétique pétrochimique, mais aucune plantation commerciale d’arbres à caoutchouc Hevea n’est exploitée aux U.S. en raison du besoin d’un climat équatorial sans gel.
Les complexes pétrochimiques de la côte du Golfe au Texas et en Louisiane produisent de grands volumes d’élastomères SBR, polybutadiène, EPDM, nitrile et halobutyle. La récolte nationale de caoutchouc naturel se limite à des fermes pilotes de guayule en zone aride en Arizona. Par conséquent, les manufacturiers de pneumatiques et mouleurs industriels des U.S. dépendent des importations de caoutchouc naturel d’Asie du Sud-Est.
Q : Risque-t-on de manquer de caoutchouc naturel avec la hausse de la demande mondiale de pneumatiques ?
Le caoutchouc naturel est une culture arboricole renouvelable et non une ressource minérale finie, mais les tonnages conformes se tendent dès que le renouvellement des petites plantations ralentit ou que des maladies foliaires se propagent.
Les jeunes arbres Hevea nouvellement plantés mettent 6 à 7 ans avant d’atteindre la maturité permettant la saignée de l’écorce. Les industriels s’efforcent d’écarter les chaînes d’approvisionnement à risque à l’approche des règles de géolocalisation du règlement européen sur la déforestation (EUDR) au dernier trimestre 2026. Fabriquer à partir de nuances synthétiques SBR, EPDM ou HNBR qualifiées sur deux usines permet d’éviter les ruptures d’approvisionnement liées à une seule région.
Q : Le caoutchouc compact vulcanisé absorbe-t-il l’eau dans les joints de plomberie immergés ?
Non, les joints d’étanchéité à réseau fermé en EPDM réticulé au peroxyde et en butyle repoussent l’eau.
Les squelettes hydrocarbonés apolaires bloquent l’absorption d’humidité, tandis que le caoutchouc spongieux à cellules ouvertes aspire l’eau mécaniquement et que les polyuréthanes à base d’ester s’hydrolysent au-dessus de 60 °C.
Q : Comment décoder une désignation ASTM D2000 telle que M2BG714 B14 EA14 EF11 ?
Décodez chaque élément de gauche à droite : M indique les unités métriques (MPa et °C), 2 sélectionne les essais suffixes de Grade 2, B fixe le vieillissement thermique à 100 °C et G plafonne le gonflement dans l’huile IRM 903 à 40 %.
Ensuite, 7 spécifie une dureté de 70 ± 5 Shore A et 14 impose 14 MPa de résistance minimale à la traction, ce qui désigne une qualité nitrile NBR 70A standard. Le suffixe B14 plafonne après 22 heures à 100 °C la déformation rémanente à la compression. Les codes EA14 et EF11 contrôlent lors d’une immersion dans l’eau à 100 °C et dans le Reference Fuel A les limites de gonflement.
Q : Quels sont 5 produits industriels fabriqués en caoutchouc et quelle nuance convient à chacun ?
Cinq produits industriels majeurs en caoutchouc comprennent les pneumatiques poids lourds (NR/SBR), les joints toriques hydrauliques (NBR/FKM), les joints de coffrets extérieurs (EPDM), les clapets anti-retour médicaux (LSR au platine) et les supports moteur (NR/HNBR).
Chaque composant associe la chimie du polymère à sa contrainte principale en service, telle que la fatigue au déchirement, les huiles hydrocarbonées, le rayonnement ultraviolet/ozone, la biocompatibilité ou le cisaillement dynamique.
Q : En quoi la conformité FDA 21 CFR 177.2600 diffère-t-elle de la certification IATF 16949 ?
La norme FDA 21 CFR 177.2600 est une réglementation de contact alimentaire propre au mélange élastomère et vérifiée par des essais d’extraction en laboratoire dans l’eau et le n-hexane, tandis que l’IATF 16949:2016 est un système de management de la qualité audité à l’échelle de l’usine.
La FDA ne délivre jamais de certificat d’usine aux mouleurs de caoutchouc ; les acheteurs doivent contrôler les listes positives d’ingrédients et les rapports d’extraction par lot de la formulation exacte vulcanisée. Un certificat d’usine IATF 16949 atteste la maîtrise statistique des procédés, la prévention des défauts par FMEA, les études d’instrumentation Gage R&R et la rigueur PPAP Level 3 sur les lignes de production automobile.
Spécifiez le bon élastomère et le bon procédé de moulage avant d’usiner l’acier du moule
Transmettez votre fichier 3D CAD, votre température de service, le fluide en contact et le volume annuel visé aux ingénieurs formulation et outillage d’Engelhardt. Nous formulons plus de 30 nuances de caoutchouc et de LSR en stock sous certifications IATF 16949 et ISO 9001 dans nos usines en Chine et en Thaïlande, avec livraison de 10–50 pcs de prototypes de validation en 2–3 semaines.
Demander une étude de mélange et d’outillage sur mesure →À propos de ce guide d’ingénierie des élastomères
Nous avons intégré dans ce rapport des tableaux de systèmes de vulcanisation, les règles de codification ASTM D2000 et les seuils de déclassement thermique dans les fluides, établis d’après des études évaluées par les pairs sur la dégradation des élastomères et les normes fédérales d’extraction 21 CFR 177.2600. Les données de MOQ, de tolérance de pesée et de délai reflètent les capacités de formulation des usines de moulage de caoutchouc de Zhongshan et de Thaïlande. Les prix d’outillage et temps de cuisson propres à chaque pièce dépendent de la géométrie 3D et du milieu d’immersion. Ce rapport a été vérifié par l’équipe technique de Guangdong Engelhardt Meitu Rubber & Plastic Technology Co., Ltd.
Références et sources
- Structure du réseau réticulé, dureté Shore A et vieillissement thermo-oxydant des élastomères EPDM (2026) Scientific Reports / NIH PubMed Central
- ISO 1629:2025 Caoutchoucs et latex, Nomenclature (5e édition) International Organization for Standardization (iTeh Standards Catalog)
- Caoutchouc naturel : chimie du cis-1,4-polyisoprène, récolte du latex d’Hevea et cristallisation sous contrainte Wikipedia Foundation Reference
- Cinétique de vulcanisation (t10/t90), dispersion des charges et facteur de perte dynamique dans les mélanges élastomères (2025) Polymers / NIH PubMed Central
- US20240026139A1 : Composition fluoroélastomère réticulable et articles moulés à faible déformation rémanente à la compression United States Patent Application Publication
- EP4403603A1 : Composition de caoutchouc réticulé et maintien de la dureté après vieillissement thermique à 100 °C European Patent Office Publication
- Modes de défaillance des joints toriques haute pression, transition vitreuse et déformation rémanente à la compression sur NBR, EPDM, FKM et VMQ (2025) Polymers / NIH PubMed Central
- Cuisson thermique sous presse à 175 °C et résilience mécanique des élastomères réticulés NIH PubMed Central
- 21 CFR § 177.2600, Articles en caoutchouc destinés à un usage répété U.S. National Archives Electronic Code of Federal Regulations (eCFR)
- Limites d’extraction au reflux dans l’eau distillée et le n-hexane selon 21 CFR § 177.2600 Cornell Law School Legal Information Institute
- Calendrier d’application du règlement européen sur la déforestation (EUDR) pour les chaînes d’approvisionnement en caoutchouc naturel European Commission Environment Directorate
Articles connexes
- Caoutchouc EPDM face au NBR : comparaison du gonflement dans l’huile, du vieillissement à l’ozone et des températures d’étanchéité
- Moulage par compression face au moulage par injection : coût d’outillage et seuil de temps de cycle
- Qu’est-ce que l’adhérisation caoutchouc-métal ? Préparation de surface, adhésifs et essais ASTM D429