Contacter Engelhardt

Mis à jour en octobre 2026
Un fournisseur de composants en caoutchouc OEM fabrique ou fournit des pièces en caoutchouc destinées à la fabrication d’équipements. La régularité des commandes repose sur un cahier des charges précis et un transfert en production validé. Un passe-fil peut être monté pendant le développement, puis poser problème si le mélange de caoutchouc change, si une nouvelle empreinte de moule modifie l’ajustement ou si un ancien stock arrive sur la ligne d’assemblage après la révision d’un plan.
Un fournisseur de composants en caoutchouc OEM fabrique ou fournit des pièces en caoutchouc destinées à la fabrication d’équipements. Un projet sur mesure réussi relie les exigences du plan et du mélange de caoutchouc à l’outillage, à la validation des échantillons, aux contrôles de production, aux lancements de commandes et à la maîtrise des modifications.
Les points essentiels du projet
- Une dureté similaire ne rend pas deux mélanges de caoutchouc interchangeables.
- Validez les échantillons en fonction des matériaux, de l’outillage et des conditions d’application définis.
- Distinguez les prévisions, les commandes fermes et le calendrier des expéditions.
- Désignez un responsable pour les modifications qui concernent les pièces déjà en stock.
Cahier des charges initial : numéro de pièce et indice du plan ; interface d’assemblage ; environnement de fonctionnement ; caractéristiques critiques ; essais d’application requis ; rythme de commande prévu.
Fournisseur de composants en caoutchouc OEM : définir la chaîne d’approvisionnement
Les fabricants et les fournisseurs diffèrent ; les pièces en caoutchouc de qualité doivent répondre aux exigences de leur usage. Une recherche OEM peut mener à une pièce de rechange d’origine, à un joint d’étanchéité standard issu d’un catalogue ou à un composant fabriqué d’après votre plan. Ces solutions répondent à des besoins différents, et leur description renseigne peu sur la personne qui contrôlera les modifications ultérieures.
| Mode d’approvisionnement | Meilleur point de départ | Question à poser avant de commander |
|---|---|---|
| Pièce de rechange de la marque d’origine | Équipement existant avec une pièce de rechange identifiée | S’agit-il de la bonne pièce et d’un canal agréé pour cette machine ? |
| Composant standard de catalogue | Une dimension et un matériau publiés qui conviennent à l’application | Le mélange spécifié et les limites de fonctionnement sont-ils adaptés ? |
| Fabrication sur mesure | Un plan maîtrisé ou une fonction nécessitant une nouvelle conception | À qui appartient la conception et qui approuve les modifications ? |
Certains fournisseurs se spécialisent dans les composants de catalogue ; d’autres développent des solutions en caoutchouc sur mesure. Un composant standard peut convenir à une application exigeante. Une pièce sur mesure peut répondre à un besoin plus simple. L’ajustement, les performances du matériau et les spécifications déterminent la voie à suivre. Si vous comparez encore des fournisseurs de pièces en caoutchouc, notre autre guide sur le choix d’un fournisseur de moulage du caoutchouc vous aidera à avancer.
Où acheter des pièces OEM d’origine ?
Achetez les pièces de rechange OEM d’origine auprès du fabricant de l’équipement ou d’un canal agréé désigné par la marque. Vérifiez le modèle de l’équipement et le numéro de la pièce de rechange. Une entreprise de moulage sur mesure peut fabriquer une pièce selon la conception convenue, mais la qualifier de « qualité OEM » ne prouve pas qu’elle est agréée par la marque d’origine ni qu’elle est compatible avec toutes les variantes de l’équipement.
Pour une nouvelle machine, désignez le propriétaire du plan. Le fournisseur de pièces doit disposer d’un indice approuvé avant le début de la fabrication, même si les achats, le bureau d’études et l’usine d’assemblage transmettent des commentaires.
Pièces en caoutchouc sur mesure : transformer l’application en cahier des charges clair
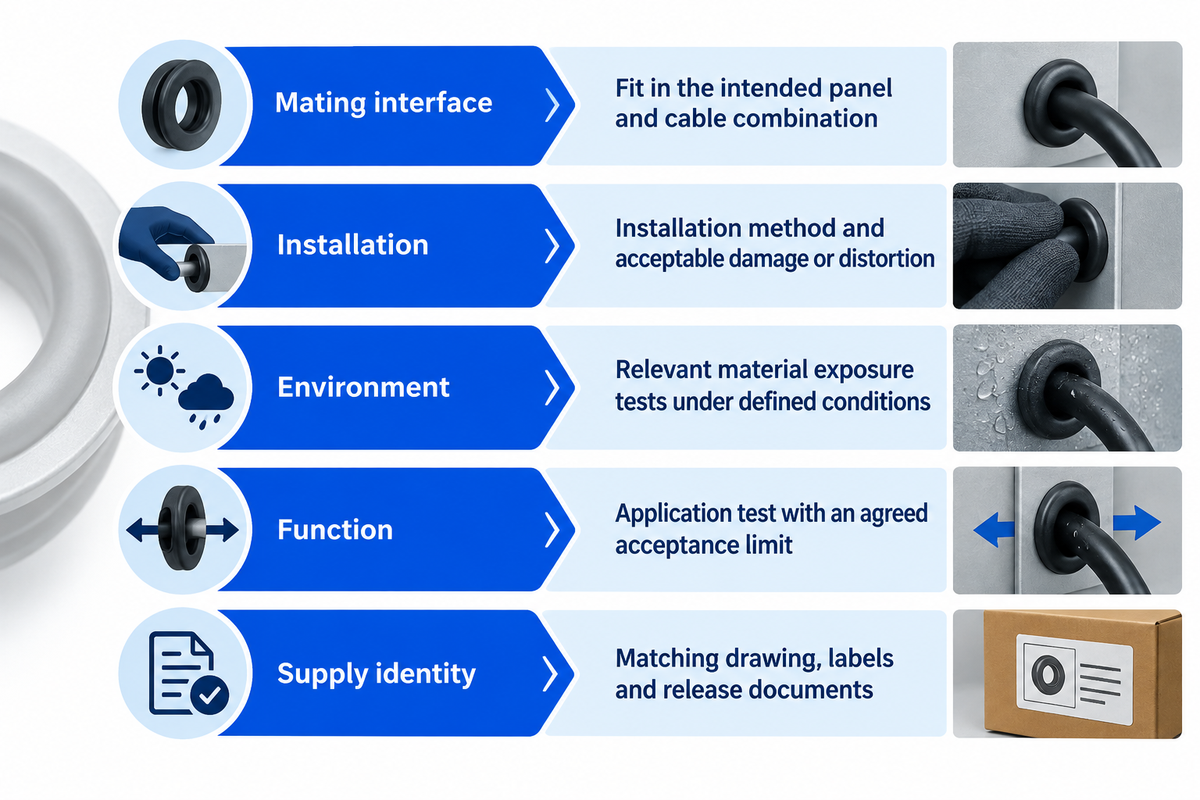
Commencez par les pièces en interface et les conditions de fonctionnement. Une pièce durable en caoutchouc doit s’adapter à son logement, résister à un environnement défini et remplir une fonction : retenir un câble, assurer l’étanchéité d’un raccord, empêcher la poussière de pénétrer ou maîtriser les vibrations. Une photo et une dureté nominale laissent trop de ces exigences sans réponse.
Prenons l’exemple fictif d’un passe-fil GR-17 destiné à un panneau d’équipement industriel. Le bureau d’études fournit les dimensions de l’ouverture et l’épaisseur du panneau, ainsi que le diamètre du câble à faire passer dans l’équipement et le sens de montage. Le cahier des charges indique que l’équipement est exposé aux intempéries et entre en contact avec des liquides de nettoyage, et précise si la rétention du câble ou la pénétration d’eau doit faire l’objet d’un essai. Ces éléments aident l’ingénieur à évaluer un profil de catalogue par rapport à des pièces en caoutchouc sur mesure adaptées à l’application.
Cahier des charges d’application : associer chaque exigence à un contrôle
| Exigence | Exemple GR-17 | Contrôle à convenir |
|---|---|---|
| Interface d’assemblage | Ouverture du panneau, épaisseur du panneau et encombrement du câble | Ajustement dans la combinaison panneau-câble prévue |
| Montage | Sens d’insertion et espace disponible pour l’assemblage | Méthode de montage et niveau acceptable de détérioration ou de déformation |
| Environnement | Exposition aux intempéries et liquide de nettoyage identifié | Essais pertinents d’exposition du matériau dans des conditions définies |
| Fonction | Protection du câble ; rétention si nécessaire | Essai d’application avec un critère d’acceptation convenu |
| Identification pour l’approvisionnement | Numéro de pièce, indice et mélange de caoutchouc approuvé | Concordance entre le plan, les étiquettes et les documents de lancement |
L’EPDM, le silicone et les autres élastomères doivent être évalués en fonction de l’environnement réel. Le choix de la famille de polymères n’est qu’un point de départ. ASTM D2000 précise que, si son système de classification ne permet pas de définir complètement les exigences d’un usage particulier, l’acheteur doit convenir avec le fournisseur des propriétés, des méthodes d’essai et des limites. La désignation du matériau doit donc être associée aux exigences d’application du composant. Champ d’application d’ASTM D2000.
Qu’est-ce que le caoutchouc automobile ?
Le caoutchouc automobile désigne l’ensemble des produits et pièces en élastomère utilisés dans les véhicules, notamment les joints d’étanchéité, les tuyaux en caoutchouc, les passe-fils et les supports antivibratoires. Ce terme décrit une application industrielle, et non un mélange ou une qualité de matériau. Un joint de moteur de camion, un joint d’étanchéité d’habitacle et un cache-poussière sont soumis à des conditions différentes ; chacun doit donc répondre à des exigences propres en matière de matériau et de fonction.
Pour les projets automobiles sur mesure, le cahier des charges définit les exigences du client en matière d’approbation et de documentation pour les pièces fournies à l’industrie automobile. Si le client demande au fournisseur de certifier la conformité, précisez le certificat requis et les résultats justificatifs.
Outillage pour le caoutchouc : régler la propriété avant le premier moule
Avant de passer commande, il faut convenir de la propriété du moule, du site où il sera utilisé et des modalités de maintenance ou de transfert. Une facture d’outillage et une approbation du plan, par exemple, répondent à des exigences différentes. Les clauses de propriété et de transfert doivent figurer sur le bon de commande.
- Achats : convenir des échéances de paiement, de l’identification de l’outillage, de son emplacement et des modalités de transfert.
- Bureau d’études : approuver l’indice du plan et le procédé de moulage proposé.
- Fournisseur : définir la maintenance, le stockage et les documents fournis avec l’outillage.
- Fabricant destinataire, en cas de transfert : vérifier la compatibilité avec les équipements et les essais de production nécessaires.
Un moule prototype peut parfois reprendre la conception des empreintes de l’outillage de production. Minnesota Rubber & Plastics l’explique dans son guide de sélection des moules, disponible sur son site Web. Déterminez quelles caractéristiques sont conservées et lesquelles changent. Le passage à plusieurs empreintes ou à un autre procédé de moulage justifie un essai spécifique.
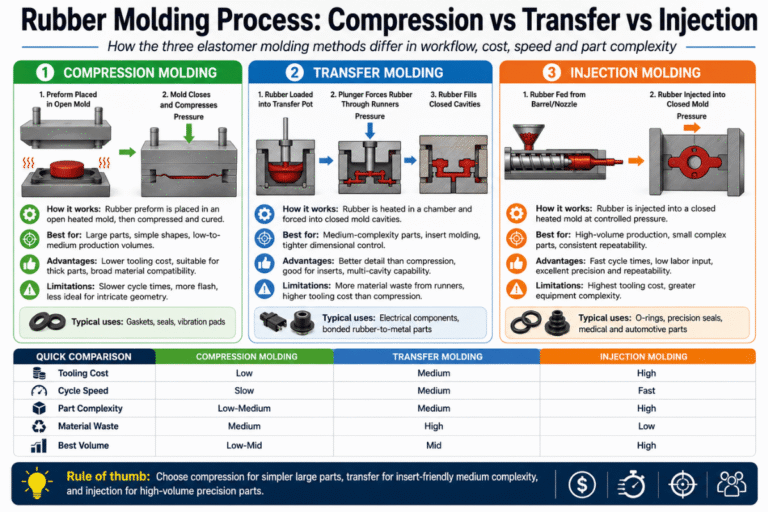
Le moulage par compression, le moulage par transfert et le moulage par injection nécessitent des conceptions de moule et des procédés de fabrication différents. Si le service des achats propose de transférer un moule pour sécuriser l’approvisionnement, demandez d’abord à l’équipe destinataire de vérifier sa compatibilité avec ses équipements. Payer le transport avant ce contrôle peut déplacer l’équipement sans garantir une voie d’approvisionnement exploitable.
À convenir avant la fabrication
Indiquez sur la commande l’identification de l’outillage, l’indice du plan, le responsable de la maintenance et les éléments à fournir lors du transfert.
Ne partez pas du principe que
« Nous avons payé le moule, donc une autre usine peut immédiatement fabriquer avec celui-ci des pièces approuvées. »
Échantillons en caoutchouc : relier la validation à la production
La validation des échantillons doit préciser le plan, le mélange de caoutchouc, l’outillage et les contrôles d’application acceptés par le client. Utilisez cette validation pour déterminer les contrôles restant à effectuer en production. Le lot suivant peut être fabriqué dans les mêmes conditions ou faire appel à une autre empreinte, une autre source de mélange ou un autre réglage du procédé.
Le guide du prototypage à la production de Custom Rubber Corp explique comment les changements de mélange, d’outillage et de procédé influent sur les produits lors de la montée en cadence. Pour les pièces moulées en caoutchouc sur mesure, consignez ces changements avec les résultats des échantillons. Il faut surtout vérifier si les preuves correspondent aux conditions de production prévues.
| Catégorie de preuve | Enregistrement de l’échantillon | Action de production en attente | Donneur d’ordre OEM |
|---|---|---|---|
| Identification de la pièce | GR-17, plan indice A | Transmettre l’indice A aux achats et à l’usine d’assemblage | Bureau d’études |
| Matériau | Mélange candidat identifié par le code fournisseur | Finaliser les résultats des essais d’exposition spécifiés avant l’approbation du matériau | Matériaux/qualité |
| Outillage et empreinte | Empreinte prototype identifiée | Contrôler les pièces issues des empreintes de production prévues | Qualité |
| Dimensions | Caractéristiques mesurées selon la méthode convenue | Résoudre les éventuelles différences de conditions de mesure | Qualité |
| Assemblage | Essai d’ajustement sur le panneau de développement | Répéter les contrôles pertinents sur le panneau et le câble validés | Bureau d’études |
| Identification du procédé | Procédé de moulage du prototype consigné | Répertorier les changements du procédé de production pour examen | Bureau d’études/qualité |
| État de surface | Emplacement du plan de joint et des bavures consigné | Convenir des critères d’acceptation sur la surface de contact avec le câble | Bureau d’études |
| Identification du lot | Lot d’échantillons associé à son enregistrement de mélange | Convenir des enregistrements de traçabilité qui accompagnent les lots de production | Qualité |
| Emballage | L’emballage d’essai préserve la forme de l’échantillon | Examiner l’emballage proposé pour le stockage et l’expédition | Opérations de l’usine |
| Lancement de commande | Échantillons reçus ; approbation du matériau toujours en attente | Maintenir le lancement en production en attente jusqu’à la clôture des actions attribuées | Achats |
Définissez les conditions de mesure en fonction des dimensions. Le tableau de référence des tolérances de Minnesota Rubber & Plastics distingue les dimensions fixes et les dimensions de fermeture, et indique que la géométrie de la pièce influe sur les tolérances réalisables. Pour les pièces moulées en caoutchouc de haute qualité, définissez la caractéristique critique et la méthode de contrôle. Précisez où la précision est nécessaire dans l’assemblage. Resserrer les tolérances de toutes les dimensions peut alourdir le travail sans améliorer l’assemblage.
« Le contrôle qualité est du type à long terme »
Distinguez trois décisions : approuver la conception et le matériau, accepter un lot donné et surveiller le procédé dans la durée. Convenez d’un échantillonnage et de contrôles du procédé adaptés aux conséquences d’une défaillance. L’acceptation d’un échantillon ne règle pas les deux autres décisions. Pour évaluer une usine au moment de l’attribution du projet, consultez le guide distinct de qualification des fabricants de pièces en caoutchouc.
Commandes récurrentes : relier prévisions, lancements et livraisons
Définissez le début et la fin de chaque engagement de délai de production. L’outillage, l’échantillonnage, la première production et l’expédition ont des déclencheurs différents. Un devis indiquant un délai de livraison est utile lorsque les deux équipes conviennent du point de départ de ce délai et précisent si sa fin correspond à l’expédition du produit ou à son arrivée au lieu de réception.
| Jalon | Condition de départ à convenir | Fin et responsable |
|---|---|---|
| Fabrication de l’outillage | Plan approuvé et commande d’outillage autorisée | Outillage prêt pour l’essai ; délai de production de l’outillage côté fournisseur |
| Échantillonnage | Outillage et mélange candidat prêts | Échantillons et rapports spécifiés livrés ; qualité fournisseur |
| Première production | Approbations requises clôturées et commande lancée | Lot accepté et prêt à être expédié ; production/qualité |
| Transport | Expédition remise au transporteur convenu | Livraison à la destination indiquée ; logistique |
| Commande récurrente | Lancement ferme pour l’indice approuvé | Date de livraison confirmée ; planification des achats et du fournisseur |
Une prévision permet de planifier les capacités et les matériaux ; un lancement ferme définit l’engagement d’achat selon les conditions convenues. Dans son analyse des politiques d’approvisionnement publiée par IndustryWeek, Paul Ericksen définit les périodes fermes, flexibles et prévisionnelles. Convenez de ce qui peut changer au cours de chaque période et de la partie qui assume le stock si la demande évolue.
Pour le GR-17, distinguez la taille du lot de fabrication de la quantité expédiée et déterminez la quantité minimale de commande pour la production, la quantité pouvant être prélevée du stock et l’indice couvert par ce stock. Tenez compte des facteurs de coût du moulage du caoutchouc pour définir ces quantités. Une estimation annuelle ne remplace pas un calendrier de commandes convenu.
Le stockage et l’emballage doivent figurer dans le plan de gestion des stocks. Publiée en mars 2026, ISO 2230:2026 couvre le stockage, le contrôle, l’enregistrement et l’emballage des produits en caoutchouc avant leur mise en circulation. Appliquez les exigences pertinentes et les recommandations relatives au mélange pour définir les conditions de stockage ; un accord sur le stock tampon ne se résume pas à une quantité et à une adresse d’entrepôt. Champ d’application public d’ISO 2230:2026.
Modifications des composants en caoutchouc : préserver l’ajustement et la fonction
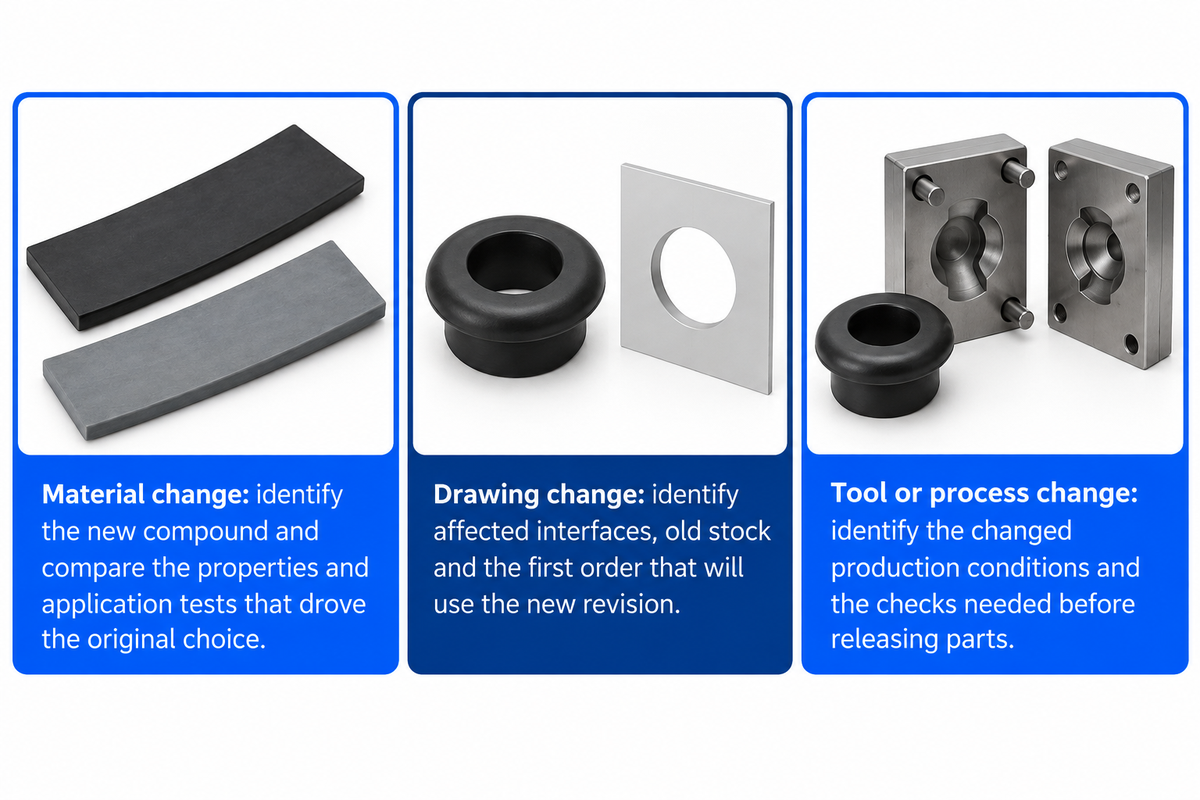
Évaluez les effets d’une modification des exigences en fonction de la fonction de la pièce et du stock concerné. Le remplacement d’un mélange peut modifier d’autres propriétés du matériau. Une révision du plan visant à améliorer l’assemblage peut rendre le stock existant inutilisable.
Pour les composants d’étanchéité, comparez les résultats d’essais obtenus dans des conditions comparables. Le guide de Parker sur les rapports d’essai des joints en caoutchouc explique l’importance de la méthode d’essai, de la géométrie de l’éprouvette et des facteurs environnementaux. Des valeurs similaires obtenues dans des conditions d’essai différentes ne justifient pas l’acceptation d’un matériau de remplacement.
Les charges statiques et dynamiques doivent être prises en compte différemment. ASTM D395 indique que l’essai de déformation rémanente après compression s’applique principalement aux contraintes statiques ; les essais de flexion en compression ou d’hystérésis représentent mieux les déformations répétées dynamiques. Un support antivibratoire souple doit être évalué sous des charges dynamiques, tandis qu’un joint statique doit l’être sous des charges statiques. Importance et utilisation d’ASTM D395.
- Modification du matériau : identifiez le nouveau mélange et comparez ses propriétés ainsi que les essais d’application qui ont motivé le choix initial.
- Modification du plan : identifiez les interfaces concernées, l’ancien stock et la première commande qui utilisera le nouvel indice.
- Modification de l’outillage ou du procédé : identifiez les changements des conditions de production et les contrôles nécessaires avant le lancement des pièces.
Si un remplacement urgent est proposé, les achats doivent obtenir une décision technique concernant la commande touchée. Précisez si le stock existant peut être utilisé, s’il doit être isolé ou s’il nécessite une évaluation complémentaire. La décision doit indiquer l’indice de la pièce et les lots concernés afin que l’usine d’assemblage puisse agir en conséquence.
Outillage et assistance à l’assemblage : définir le périmètre du fournisseur
Attribuez les responsabilités relatives aux interfaces entre le moulage du caoutchouc et l’assemblage final. Pour des ensembles mécaniques, un même fournisseur peut fabriquer l’élastomère, acheter un insert métallique et assembler le produit. Cette organisation peut convenir si la commande précise qui achète, contrôle et approuve chaque élément.
| Interface | Répartition des responsabilités à indiquer sur la commande |
|---|---|
| Insert acheté ou logement en plastique | Qui le fournit, gère son indice et contrôle ses dimensions à la réception ? |
| Composant moulé en caoutchouc | Qui gère le mélange, l’outillage et les enregistrements de contrôle ? |
| Assemblage final | Qui définit la méthode d’assemblage et contrôle la fonction obtenue ? |
| Expédition emballée | Qui approuve l’identification, la protection et les documents de livraison ? |
Le périmètre de fabrication d’Engelhardt comprend des produits en caoutchouc et en plastique, de la quincaillerie, la fabrication interne de moules, l’assemblage et l’emballage. Pour un projet intégré, définissez quelles opérations et quels articles achetés sont inclus dans le périmètre du devis. L’assemblage à valeur ajoutée est utile s’il supprime une interface que votre équipe devrait autrement gérer.
Lorsque vous échangez au sujet de produits moulés en caoutchouc, fournissez le plan, la pièce en interface et le rythme de commande prévu. Indiquez les essais requis sur le produit assemblé ainsi que sur le composant en caoutchouc. Le fournisseur pourra ainsi évaluer ses capacités et proposer une solution.
Passage en production : appliquer le test des 3 modifications avant réapprovisionnement
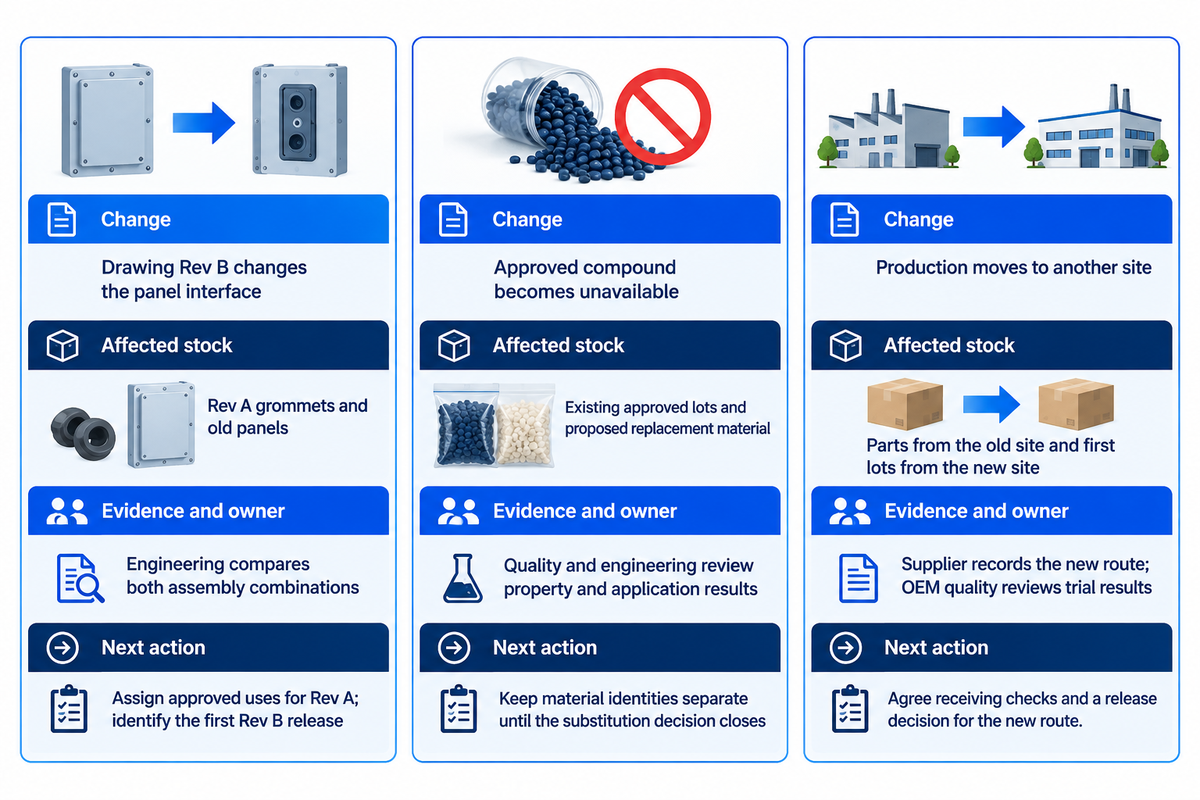
Le test des 3 modifications avant réapprovisionnement est un exercice de planification qui définit les responsabilités en cas de modification du plan, du mélange ou du site de production.
Faites cet exercice avec le bureau d’études, la qualité, les achats et les opérations de l’usine avant la première commande récurrente. Utilisez la même pièce. L’exemple fictif du GR-17 ci-dessous associe des actions aux causes ; il s’agit d’un outil de planification, et non d’un score de certification.
| Modification | Stock concerné | Éléments justificatifs et responsable | Action suivante |
|---|---|---|---|
| Le plan indice B modifie l’interface du panneau | Passe-fils indice A et anciens panneaux | Le bureau d’études compare les deux combinaisons d’assemblage | Attribuer les usages approuvés pour l’indice A ; identifier le premier lancement de l’indice B |
| Le mélange approuvé devient indisponible | Lots approuvés existants et matériau de remplacement proposé | La qualité et le bureau d’études examinent les propriétés et les résultats d’application | Maintenir l’identification des matériaux séparée jusqu’à la clôture de la décision de remplacement |
| La production est transférée sur un autre site | Pièces provenant de l’ancien site et premiers lots du nouveau site | Le fournisseur consigne le nouveau processus ; le service qualité OEM examine les résultats des essais. | Convenir des contrôles à réception et de la décision de lancement pour le nouveau procédé |
Le guide de NIST MEP sur la résilience de la chaîne d’approvisionnement évoque les fournisseurs de remplacement et la communication. Pour un composant en caoutchouc sur mesure, concentrez ces échanges sur la pièce approuvée : qui détient l’outillage utilisable, quel matériau peut être fourni et quel stock approuvé reste disponible pour couvrir le calendrier de lancement ?
Si l’équipe ne parvient pas à désigner le responsable d’une décision en attente, nommez-en un et convenez du résultat avant d’autoriser la modification. Conservez la décision avec l’indice du plan et les documents d’achat pour que le prochain acheteur puisse s’y référer.
FAQ
Quels sont 5 produits fabriqués en caoutchouc ?
Cinq exemples industriels sont les joints d’étanchéité, les passe-fils, les joints plats, les cache-poussière et les supports antivibratoires.
Chacun remplit une fonction différente : contenir un fluide, protéger un câble, assurer l’étanchéité d’un raccord, empêcher l’intrusion de débris ou maîtriser un mouvement. Certains produits en caoutchouc combinent plusieurs de ces fonctions dans un même composant moulé. Le nom du produit ne précise à lui seul ni le mélange, ni les dimensions, ni les limites de fonctionnement. Définissez ces exigences pour l’équipement concerné avant de demander une fabrication ou de comparer une solution de catalogue.
Un fournisseur peut-il fabriquer une pièce en caoutchouc à partir d’un ancien échantillon ?
Oui, un échantillon peut aider à définir la forme, mais la pièce de remplacement doit tout de même faire l’objet d’un accord sur les dimensions et les exigences relatives au matériau.
Le vieillissement, la compression et l’exposition en service peuvent modifier une ancienne pièce. Fournissez au fabricant les pièces en interface et les conditions de fonctionnement, puis convenez d’un plan maîtrisé et d’exigences appropriées pour le matériau. Évaluez la pièce de remplacement proposée dans l’assemblage avant d’approuver la production. Reproduire une pièce usée peut donner une forme déformée ou ne pas remplir la fonction prévue pour le composant d’origine.
Une même dureté du caoutchouc garantit-elle les mêmes performances ?
Non. La dureté décrit une propriété mesurée selon une méthode d’essai définie.
Des mélanges de dureté similaire peuvent différer par leur déformation rémanente après compression, leur résistance chimique, leur comportement au vieillissement et d’autres propriétés. Convenez de l’identité du mélange ou des spécifications de performance, ainsi que des essais d’application pertinents. Toute proposition de remplacement de matériau doit être traitée comme une modification à examiner, même si la dureté nominale reste identique. Pour un joint ou un support, examinez également les conditions de charge et d’exposition pertinentes.
Peut-on transférer l’outillage à un autre fabricant de pièces en caoutchouc ?
C’est possible, une fois réglées les questions de propriété, les conditions de transfert et la compatibilité avec le procédé du site destinataire.
Examinez l’état de l’outillage et les plans avec le fabricant destinataire. Convenez des essais et des contrôles des pièces à effectuer avant le lancement de la production sur le nouveau site.
Quelles questions sur les livraisons et l’assistance un acheteur aux US doit-il poser à un fournisseur étranger ?
Demandez où les pièces sont moulées, où le stock est conservé et qui est responsable de chaque jalon de livraison.
Une adresse commerciale aux États-Unis n’est pas l’adresse du site de production. Vérifiez si les délais indiqués se terminent à l’expédition ou à votre lieu de réception. Distinguez le transport du temps de fabrication et d’approbation. Pour le stock conservé dans le pays, précisez qui l’achète, quel indice il couvre et ce qui se passe après une modification du plan. Convenez de l’identification des lots, des contrôles à réception, de la gestion des stocks rejetés et du contact responsable des modifications urgentes. Appliquez ces questions à tout projet industriel en caoutchouc, quel que soit le lieu où se trouve le siège du fournisseur.
Que faut-il faire lorsqu’un composant en caoutchouc est retiré du catalogue ?
Convenir de la notification, de la période de commande finale, du statut de l’outillage et de la proposition de remplacement.
Examinez les exigences de stockage et d’utilisation avant d’acheter des stocks supplémentaires. Déterminez qui validera le remplacement proposé et quelles commandes restantes peuvent utiliser la pièce déjà approuvée.
Préparez la passation du projet
Présentez à votre fournisseur le plan validé, les conditions d’utilisation, les exigences relatives aux échantillons et le rythme des commandes. Désignez également les responsables de l’outillage, de l’approbation de l’assemblage et des modifications futures.
Base technique : ce guide s’appuie sur le champ d’application de normes publiques et sur des recommandations gouvernementales, et cite des références techniques de fabricants. GR-17 et le test de réapprovisionnement en 3 modifications sont des exemples éditoriaux de planification, et non des résultats d’essais clients. Les documents du projet doivent préciser les limites d’acceptation des produits et les conditions contractuelles d’achat.
Références et sources
- ASTM D2000-18(2024)e1 : classification des matériaux pour produits en caoutchouc ASTM International.
- Qu’est-ce que l’échantillonnage d’acceptation ? Manuel de statistiques de l’ingénierie NIST/SEMATECH.
- Politiques de gestion des approvisionnements : construire le consensus et communiquer Paul Ericksen, IndustryWeek.
- ISO 2230:2026 : produits en caoutchouc, lignes directrices pour le stockage Organisation internationale de normalisation.
- ASTM D395 : propriété du caoutchouc, déformation rémanente après compression ASTM International.
- Renforcer la résilience des chaînes d’approvisionnement : stratégies et réussites des fabricants Angelina Rivera, NIST MEP.